水平連続鋳造法と高精度冷間圧延を用いて、高性能錫リン青銅C5210の研究が行われています。幅400mmの高性能錫リン青銅C5210の圧延が困難であるという課題は、大きな加工率、3M製不織布ミルロール、および張力レベリングを採用し、ステンレス鋼業界向けの14高ロールミルを改造することで解決されました。SH状態における引張強さは730MPa以上に達し、伸びは12%を超え、厚み精度は約0.002mmとなり、高性能かつ高弾性を求める顧客の要件を満たしています。
工業生産の発展に伴い、電子機器、通信機器、電気製品などの部品はますます小型化・高密度化しており、より薄く、より高い機械的特性を備えた銅箔ストリップが求められています。電解銅箔は電気めっきによって製造されるため、その銅粒子の結晶状態は垂直な針状であり、動的な曲げに対して針状構造が破損しやすくなります。一方、圧延銅箔の銅粒子は水平な軸状構造をしており、何度も曲げたり折りたたんだりすることができます。そのため、延性、耐曲げ性、表面の平滑性は電解銅箔よりも優れています。
本プロジェクトは、国際的に先進的な生産技術を採用して錫リン青銅C5210銅箔の研究を行っており、開発された製品は圧延された高性能合金銅箔に属し、電子産業の基礎材料です。
1 国内の銅箔の研究状況
銅箔ストリップは、電解法と圧延法で製造できます。現在、中国では超薄型両面光沢高性能電解銅箔およびその製造方法が成功裏に開発されています。厚さは84μm以下、粗さは0.25μm以下、延伸率は5%以上です。一方、製品の要求仕様により、高性能錫リン青銅C5210銅箔材料は圧延法で製造する必要がありますが、設備や技術などの要因により、国内の圧延機で銅箔を生産できるメーカーは限られており、一部のストリップには波状や破断が見られ、圧延工程での脱脂効果も不十分で、圧延幅も305mm未満であり、顧客の要求を十分に満たすことができません。
2 本プロジェクトの製品の主な技術指標
日本のJIS規格およびアメリカのASIM規格の銅合金ストリップ基準を参考にし、市場の要求と合わせて企業標準を策定しました。主な技術指標は表1および表2に示されています。
| 等級 | Cu | Pb | Fe | Sn | Zn | Mn | Ni | P | Cu+Sn+P |
| C5210 | ≤0.02 | 0.10 | 7.0-9.0 | ≤0.20 | 0.03-0.35 | ≥99.5 |
| 等級 | 状態 | 厚さ、mm | 引張強度、MPa | 伸び、% | ビッカース硬さ、HV |
| C5210(QSn8-0.3) | SH | 0.05-0.15 | 730-830 | ≥10 | 230-250 |
3 製品研究と技術的解決策
3.1 製品の等級、規格および状態の決定
製品の等級は錫リン青銅C5210(QSn8-Q3)とし、製品の状態はEHおよびSHとし、厚さは0.07mm、0.075mm、0.08mm、幅は305~400mmとする。
3.2 製品の工程ルートの決定
“水平連続鋳造ブillet供給-冷間圧延-アニーリング-仕上げ”の生産工程を用いて、錫リン青銅C5210銅箔の研究を行った。
4 製品研究の工程分析
4.1 銅箔が破れやすく、板の形状制御が難しいという問題を解決するために、製品の圧延工程を改善した。
本プロジェクトでは、ステンレス鋼業界で使用されている十四高仕上げ圧延機を改造し、初めて銅加工業界に適用した。圧延機の厚さ制御システムを従来のものから変更し、Y線式からドイツ・フォルマー社製の接触式厚さ計に切り替えた。
成分変化による測定精度の不足を避けるため、システムの電気伝動制御、油圧、潤滑などの関連部分も改造した。同時に、既存の双流式440mm錫リン青銅生産ラインを検討し、最終的な試験品の幅は400nmに達することができる。
高強度合金銅箔の圧延の特徴は、絶対減肉量が小さく、相対減肉量が大きく、ロールが負のロールギャップ状態にあること、圧延力が大きく、圧延圧力の上限アラームが頻繁に発生することです。銅箔の圧延工程では、3~4道次を選択し、小道次加工率を用います。第1道次の加工率は25%を超えず、残りの道次は2~4の加工率に応じて徐々に減少させます。前張力は後張力の設定値よりも低く、前者は後者より10~25kN小さいです。このプロセスは安定した圧延が可能であり、圧延過程における帯材の切れ問題を解決できます。
十四高圧延機は、形状条件を調整するための複数の手段を備えたマルチハイ圧延機です。高強度銅合金箔を圧延する際には、わずかな不均一な変形により形状不良が生じます。このような状況を踏まえ、十四高圧延機の形状調整方法は、十四高ミルの引き抜きロールとロール形状を用いて最適な形状制御パラメーターを決定することです。
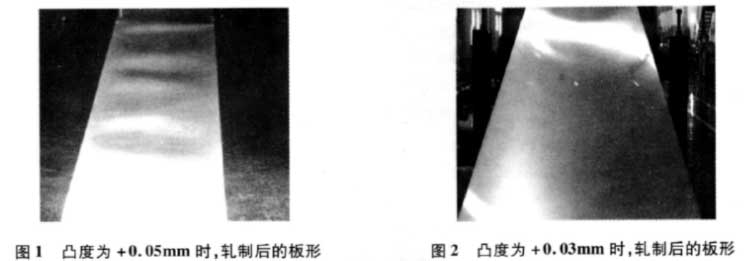
(1) 銅合金箔の圧延時の第2中間ロールの荷重を解析し、+0.05mmおよび+0.03mmの凸型ロールプロファイルを持つロールが圧延時の帯鋼形状に与える影響を試験する。比較試験の結果、最終的に凸型ロールのクラウンは+0.03mmと決定され、凸型ロールの形状を調整することで、圧延中の中波の発生を低減した。
図1と図2は、異なるクラウンで平らに圧延した際の形状の写真である。
(2) 十四高圧延機はステンレス鋼帯の生産に適用されているため、幅420nmの製品はテーパー付きロール形状で圧延される:テーパー長は120mm、テーパー量はQ36mmである。このテーパー付きロール形状を銅の圧延に用いると、合金箔では両側波が発生しやすい。
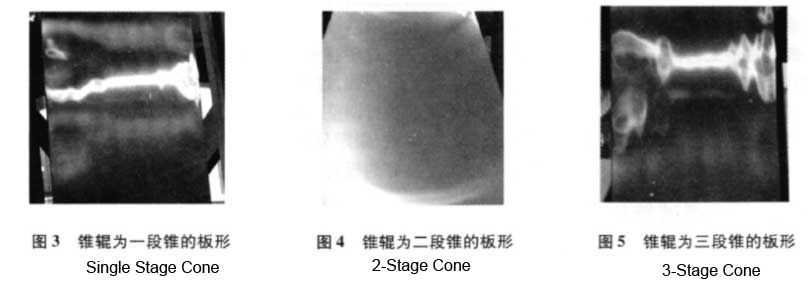
ロールシステム全体の力解析を行った後、一段円錐型、二段円錐型、三段円錐型の3つの方案が試験されました。その結果、二段円錐ロール型が理想的であり、円錐長は230mm、端部の円錐長は170nm、テーパーは0.36mm、中間のテーパー長は60mm、テーパーは0.04mmです。
ロールシステムを変更することで、両側波状の発生がストリップ形状品質に与える影響を排除します。
図3、図4、図5は、3種類のテーパードロールを用いた圧延板形状の写真です。
4.2 国内14高圧延機における3Mロールの適用により、箔ストリップ圧延時の脱脂問題が解決されました。
現在、主な脱脂方法には絞りとスクレーピングがあります。
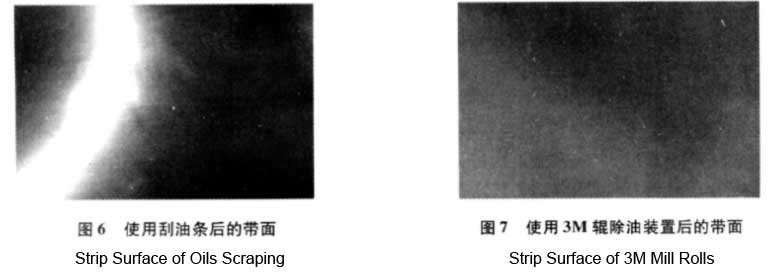
14ロールミルは、ステンレス鋼の生産においてオイルスクレーパー方式を選択しています。オイルスクレーパーはプラスチック素材で作られており、脱油効果は良好です。しかし、銅箔の圧延にこの脱油装置を使用すると、銅帯がステンレス鋼よりも柔らかいため、使用期間が経つと、圧延された銅粉がオイルスクレーパーの側面に堆積しやすくなり、帯鋼表面に傷が発生してしまいます。これにより帯鋼の表面品質が著しく損なわれるため、オイルスクレーパー装置は使用できません。
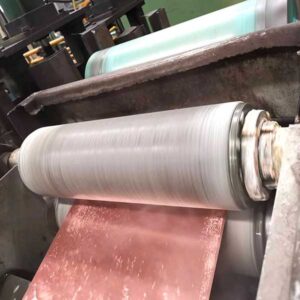
ロールによる絞り方式を選択した場合、材料が薄すぎるため絞り効果を得ることができません。このため、3M絞りロールを研究・改造し、14ロール圧延機に適用してストリップ表面の脱脂問題を解決しました。
図6、図7は、箔を圧延する際のオイルスクレーパーと3Mロール脱脂装置の写真です。
4.3 成品の圧延工程では、大きな加工率を用いることで、製品が730MPa以上の高い強度性能指標を得られるようにしています。
金属材料は圧延過程で塑性変形を受け、加工硬化現象が発生し、材料の機械的性質が大幅に向上します。
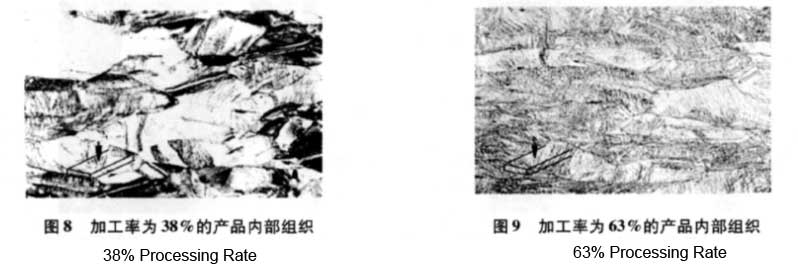
完全再結晶状態のスズリン青銅では、加工率が増加するにつれて材料の性能も向上します。そのため、対応する加工率を検討することで製品の性能指標を制御します。引張強度は730MPa以上で、総加工率は50%以上、最高で63%に達します。もちろん、再結晶状態(別名:ボトム)の性能も最終製品の性能に一定の影響を与えます。
図8。図9は、それぞれ低加工率および高加工率の圧延品の微細組織写真を示しています。
4.4 研究製品のボトムアニーリングプロセス
高強度性能指標を確保するため、ボトムアニーリングにはベル炉と展開式エアクッション炉の2つの方法があります。厚さ0.2mm未満の薄帯の場合、どちらのアニーリング方法でも不十分です。
ベル型アニーリング炉はコイルアニーリングに用いられるため、銅帯間に強い接着が生じ、表面品質が保証できません。
薄帯をエアクッション炉でアニーリングする場合、主な問題が2つあります。1つ目は、帯材が薄く柔らかいため、炉内エリアで破断しやすいことです。もう1つは、走行速度が制限され、アニーリング後に帯材が過度に軟らかくなり、最終製品の性能が要求を満たせないことです。
上記の2点を踏まえ、ボトムリザーブではエアクッション炉によるアニーリングを採用し、異なる仕様のボトムリザーブ材料について、炉内エリアの張力および風圧を主に検討することで、銅帯が正常かつ連続的に運転できるようにします。
下地材の性能が最終製品の性能に影響を与えるため、アニーリング温度とアニーリング速度を調整し、最速の速度でアニーリング温度を調整して、下地が正常にアニーリングされ、最終製品の性能が高性能要件を満たすようにする必要があります。
4.5 張力レベリング工程を決定し、矯正効果を確保する
ストレッチベンディングレベラーは、主に矯正張力と支持ローラーのセグメント調整によって行われます。銅箔の厚さがQ lmm未満であり、これはすでにストレッチベンディングレベラーの最小厚さQlmmを下回っているため、工程中に過度の矯正や帯材の破断、不良な矯正効果などの一連の問題が発生しやすくなります。
銅箔の矯正処理を完了するためには、矯正工程を調整する必要があります。まず、張力制御です。与えられる張力は矯正の要件を満たさなければならず、過剰な張力によるベルトの破断を防ぐ必要があります。次に、適切なロール間隙を調整します。過矯正を防ぐために、セグメントごとの調整圧力の最大値を制限してください。
矯正効果を確保し、良好な板形状を得るため、継続的な実験を通じて矯正工程を決定します。
5 製品研究試験結果
Chinalco Luoyang Copper Co., Ltd. の試験センターに送付された製品の試験結果は表3および表4に示されています。
圧延機における帯鋼表面の脱脂は世界的な課題です。優れた脱脂方法を選択するには、脱脂効果が高く、材料表面に損傷を与えないことが求められます。
| グレード | Cu | Pb | Fe | Sn | Zn | Mn | Ni | P | Cu+Sn+P |
| C5210 | ≤0.02 | 0.10 | 7.0-9.0 | ≤0.20 | 0.03-0.35 | ≥99.5 |
| 等級 | 状態 | 厚さ、mm | 引張強度、MPa | 伸び率、% | ビッカース硬さ、HV |
| C5210(QSn8-0.3) | SH | 0.05-0.15 | 730-830 | ≥10 | 230-250 |
6 結論
(1) 本プロジェクトでは、ステンレス鋼産業で使用される十四高圧延機を研究・改造し、3Mローラー脱脂装置を導入し、プロセスの技術革新と改良を実施し、幅400mmの高性能錫リン青銅C5210銅箔を開発しています。これにより、中国国内では幅400mmの高性能錫リン青銅C5210箔が圧延によって生産できないという問題を解決しました。
(2) 底部保持アニーリングプロセスに関する研究は、薄帯鋼製品の底部保持アニーリングプロセスが達成しにくいという問題を解決しました。大加工率やストレッチベンディング矯正などのプロセス手法を採用することで、良好な形状と高強度という性能指標が得られています。
(3) SH状態における製品の引張強度は730MPa以上に達し、厚さ精度は0.002nmで、技術的指標は国際的な先進レベルに到達しています。この製品は市場で認められており、輸入品の代替が可能です。