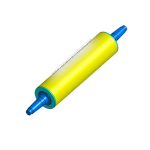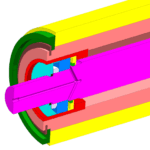
3M Nonwoven Ironing Roll Structure

NCCM(3M)不織布スリーブ付きアイロンロール

アイロンロールは、NCCM(3M)不織布ロールスリーブを使用して作成するよう依頼されました。 これは、コアシャフトとバレルシャフトから構成され、両者の間に潤滑ベアリングが設置されています。コアシャフトの両端にはパイプねじがあり、これにより潤滑油供給ラインと接続し、コアシャフト内部の通路を通じてベアリングに油を供給します。 NCCM(3M)不織布ロールスリーブはバレルシャフトの外側に固定されており、両端からシャフト中央方向へ押し付けられています。 1 – クロムメッキ処理済みコアシャフト 2 – 潤滑ベアリング 3 – バレルシャフト 4 – NCCM(3M)不織布ロールスリーブ クライアントとの慎重な協議の結果、以下の通り主要仕様が決定されました。 アルミニウム合金種類 1xxx/2xxx/3xxx/5xxx/6xxxシリーズ ストリップ厚さ 0.25 mm – 1.5 mm ストリップ幅 900 mm – 1840 mm […]
EIL 不織布素材

ローラー製造用のEIL不織布は、特殊なタイプの不織布素材であり、市販の一般的な不織布と同様の製造プロセスを採用していますが、通常の不織布とは異なります。当社の不織布は、お客様のご要望に応じて特別な天然繊維または化学繊維を配合し、目的とする基布を製造した後、その基布を特殊な接着剤に浸し、熱処理および成形工程を経て生産されます。 私たちが使用する不織布には主に以下の特徴があります:

ベルトクリーニングロール

現代の自動車プレス生産ラインはベルトコンベヤーの搬送と不可分であり、プレスラインの洗浄機における出力シート材の搬送もベルトコンベヤーに依存していますが、ベルトコンベヤーはしばしば洗浄済みのシート材を二次汚染する原因となります。ベルト上のゴミや残留油が金属板を搬送する過程で洗浄済みのシート材に付着し、その後の工程でのプレス成形不良を引き起こすため、長年にわたりプレス業界にとって頭痛の種となっています。 工場のエンジニアたちは、搬送ベルトから汚れや残留油を取り除くために、さまざまな方法を考え出してきました:定期的な手作業での拭き取り、各種ゴムローラーの設置による拭き取り、拭き取り用クロスの設置による拭き取りなど… これらの方法は改良されてきたものの、多くの人手と物資を消費し、根本的な解決には至らず、効果もあまり顕著ではありませんでした。 長年の業界観察と研究に加え、自社の不織布ローラー製造における経験を活かし、EILは工場のエンジニアと共同で、不織布素材を被覆したベルト乾燥輪システムを開発しました。これにより、搬送ベルト表面の汚染問題を効果的に解決し、ベルト表面に蓄積する洗浄油や異物の残留を低減し、金属板表面の油汚れを軽減し、プレス金型の破損不良を減少させ、プレス製品の品質を向上させることができます。 EILのベルト乾燥システムは、優れた乾燥効果を持ち、使用寿命が長く、交換が簡単かつ迅速で、使用コストも非常に低いため、主に以下の用途に適しています: EILが提供するベルト乾燥システムの主な原理は、不織布押出ローラーの動作原理と類似しており、稼働中にベルト上の残留油や微細粒子を吸着し、洗浄後の板材料への残留油や微小な異物による二次汚染を防ぎます。 当社が使用する素材は、耐摩耗性に優れ、弾力性が高く、寿命の長いEIL高級不織布ロール専用素材です。 乾燥システムを設計する際には、ベルトコンベヤーの具体的な作業条件や設置スペースを十分に考慮し、システムを柔軟に設置できるようにしています。また、主要な乾燥ホイールは低コストで、サイズ調整も柔軟に行え、形状はお客様のご要望に応じてカスタマイズ可能です。 ほとんどのベルトコンベヤーが高速で動作し、クリアランス特性を持つことを踏まえ、当社の乾燥システムは減衰力を調整可能に設計されており、回転速度を自在に調整できます。これにより、作業中に絞りと拭き取りの二重効果が得られ、搬送ベルト上の残留油や微細粒子をより効果的に除去できます。 長年の開発・設計とお客様による実際の使用を経て、EILが提供するベルト乾燥システムは、量産モジュール化を実現しました。お客様のご要望に応じて、さまざまな形状やサイズの不織布製乾燥カバーをカスタマイズできます。また、お客様の全拭き取りシステムの設計・製造のお手伝いや、システムソリューションの提供も可能です。

Nonwoven mill roll wringer roll for copper sheet surface cleaning

高性能錫リン青銅C5210銅箔の製造における3M不織布製転造ローラーの適用

水平連続鋳造法と高精度冷間圧延を用いて、高性能錫リン青銅C5210の研究が行われています。幅400mmの高性能錫リン青銅C5210の圧延が困難であるという課題は、大きな加工率、3M製不織布ミルロール、および張力レベリングを採用し、ステンレス鋼業界向けの14高ロールミルを改造することで解決されました。SH状態における引張強さは730MPa以上に達し、伸びは12%を超え、厚み精度は約0.002mmとなり、高性能かつ高弾性を求める顧客の要件を満たしています。 工業生産の発展に伴い、電子機器、通信機器、電気製品などの部品はますます小型化・高密度化しており、より薄く、より高い機械的特性を備えた銅箔ストリップが求められています。電解銅箔は電気めっきによって製造されるため、その銅粒子の結晶状態は垂直な針状であり、動的な曲げに対して針状構造が破損しやすくなります。一方、圧延銅箔の銅粒子は水平な軸状構造をしており、何度も曲げたり折りたたんだりすることができます。そのため、延性、耐曲げ性、表面の平滑性は電解銅箔よりも優れています。 本プロジェクトは、国際的に先進的な生産技術を採用して錫リン青銅C5210銅箔の研究を行っており、開発された製品は圧延された高性能合金銅箔に属し、電子産業の基礎材料です。 1 国内の銅箔の研究状況 銅箔ストリップは、電解法と圧延法で製造できます。現在、中国では超薄型両面光沢高性能電解銅箔およびその製造方法が成功裏に開発されています。厚さは84μm以下、粗さは0.25μm以下、延伸率は5%以上です。一方、製品の要求仕様により、高性能錫リン青銅C5210銅箔材料は圧延法で製造する必要がありますが、設備や技術などの要因により、国内の圧延機で銅箔を生産できるメーカーは限られており、一部のストリップには波状や破断が見られ、圧延工程での脱脂効果も不十分で、圧延幅も305mm未満であり、顧客の要求を十分に満たすことができません。 2 本プロジェクトの製品の主な技術指標 日本のJIS規格およびアメリカのASIM規格の銅合金ストリップ基準を参考にし、市場の要求と合わせて企業標準を策定しました。主な技術指標は表1および表2に示されています。 等級 Cu Pb Fe Sn Zn Mn Ni P Cu+Sn+P C5210 ≤0.02 0.10 7.0-9.0 ≤0.20 0.03-0.35 ≥99.5 表1 錫青銅の成分(%) 等級 状態

16" Wringer Roll for NZ

NZ用16インチ不織布絞りローラー、ゴム製絞りローラーアセンブリの交換用

この絞りロールアセンブリは、当初、2本の鋼製シャフトと鋼管のバレルを溶接し、外側にゴムライニングを巻いた構造で設計・製造されていました。 お客様の設備について検討・調査した結果、私たちは元の設計を新しい不織布絞りロールアセンブリへ変更することを提案し、実施しました。製造工程も簡素化され、シャフトに不正確さを生じさせる可能性のある溶接作業が不要になり、シャフトの機械加工が容易になりました。 最終的に、お客様は3M NCCM不織布ロールを使用し、回転時の不安定や振動を防ぐために、ミルロールアセンブリ全体を慎重にバランス調整して製作することに同意されました。

Furnace Charge Roll

鋳造ロール – 転造機用ビレット炉充填ロール

この炉用チャージロールは、消耗が早く、製鉄所で頻繁に必要とされる製品です。鋳造により製造され、最終的に要求寸法に機械加工されます。 C Mn Si P S Cr Ni Mo 0.20-0.50 2.00 2.00 0.04 0.04 19.0-23.0 23.0-27.0 0.50 化学成分、%(範囲が指定されている場合を除き、最大値)

Nonwoven rolls for mill rolling

冷延鋼板用給油機における3Mミルロールの応用

まえがき 攀枝花新鋼鉄・バナジウム有限公司冷延工場の熱間圧延酸洗コイル生産ラインは2004年に完成し、稼働を開始しました。攀枝花鉄鋼の全体計画に基づき、2006年に成都支社に単段式圧延機ユニットが建設されました。この圧延機の原料となる鋼板コイルは、攀枝花鉄鋼冷延工場の熱間圧延酸洗コイル生産ラインから供給されます。当該ユニットの製品は錆防止のために圧延油を使用する必要があり、後工程の圧延エマルジョンと互換性を持たせる必要があります。ユニットには元々静電式オイラ1台とローラーオイラ1台が設置されていましたが、静電式オイラは圧延油の塗布効率が低いため、元のローラーオイラは工場の酸洗・圧延複合ユニットから流用されています。改修プロジェクトでオフラインとなった遊休設備の性能は生産要件を満たしていません。そのため、優れた性能を持つハイテク製品である3Mミルローラーを用いて、既存のローラー給油装置を改造しました。 元のローラー給油機に存在する問題点 ローラー給油装置の構造原理は図1に示されている。 給油機が使用されると、上部のローラー群が押し下げられ、下部のローラー群が持ち上げられるため、鋼帯と給油ローラーの間に一定の巻き付き角が形成されます。給油ローラーと浸漬ローラーはいずれも受動ローラーであり、鋼帯によって駆動されます。オイルスプレーアプリケーターは潤滑システムから給油ローラーにオイルを噴射し、両ローラーが互いに圧着することで、給油ローラーから浸漬ローラーへオイルが移動します。その後、浸漬ローラーが鋼帯表面に均一にオイルを塗布します。過剰なオイルはタンクに回収され、回収タンクへ流れます。 酸洗・圧延複合ユニットの改造後、給油装置の技術性能要件が向上した。具体的なパラメータは表1に示されている。 酸洗・圧延複合ユニットの改造前、鋼板表面の帯状の無油膜欠陥を防ぐために、給油装置の燃料噴射装置が改良された。これにより、給油ローラー上に液体がより均一に噴霧され、局所的な無油状態の問題が解決された。しかし、給油機には依然として以下の問題がある: 改造 オイルローラーは、給油機の主要部品です。給油品質を向上させ、オイルローラーの寿命を延ばすため、3Mミレニアムローラーが使用されています。さらに、ストリップ幅の増加に伴い、元の給油キャビネットの幅、上下の給油ローラーの長さ、浸漬ローラーの長さ、および注入装置の長さを拡大する必要があります。また、油圧潤滑設備やその他の配管を再配置し、給油潤滑システムと周期制御システムをすべて再設計・製造する必要があります。詳細は以下の通りです: 上下給油ローラー オイリングローラーは今回の改造の焦点です。元のフェルトロールは耐用年数が短く、給油量の調整も難しいため、生産コストと設備コストの両方が高く、継続使用には適していません。優れた性能を持つハイテク製品である3Mミレニアムローラーを特別に採用しました。製品の性能は以下の通りです: 新規製作のオイルコーティング潤滑システム 元の潤滑システムは長期間の使用により故障しており、再設計・製作が必要です。新システムの動作原理は図2に示されています。 このシステムには以下の特徴があります: 電気制御システムの改修 元の潤滑制御システムは、制御精度が低く、保守用のスペアパーツの調達が困難であるため、設計・製造をやり直す必要があります。PLC S7-200制御システムを単独で使用し、以下の機能を実現します: その他の関連設備の改修 改造後の性能 給油機の改造は2006年6月に完了し、稼働後は生産要件を満たしました。3Mミレニアムローラーには明らかな損傷が見られず、給油機のその他の部分も正常に動作していました。ローラー式オイラーの固有の欠点により、攀枝花鉄鋼冷延工場の他の設備は基本的にこれを廃止し、静電式オイラーに置き換えました。しかし、優れたミレニアムロールの使用により、この変更は良好な成果を上げており、ローラー式オイラーが冷延工場において一席を占めるようになりました。ミレニアムロールの実際の使用状況によれば、これは亜鉛めっきラインにも適用されています。

Nonwoven rolls for mill rolling

2つの典型的な20高圧延機の比較

その高い剛性から、20高圧延機は現在、世界のステンレス鋼冷間圧延の主流となっており、Sendzimir式およびSundwick式圧延機が20高圧延機の約90%を占めています。 1 20高圧延機のロールシステム構成 20高圧延機は可逆式単立型に配置されており、生産の柔軟性が高く、製品範囲も広い。ロールシステムの概略図は図1に示されている。タワー型のロールシステム配置を採用しており、圧延力は中間ロールを介してワークロールからサポートロール装置へ伝達され、最終的に上下のフレームへと伝わる。ワークロールは全長にわたって複数点で支持されており、ロールの曲げ変形が極めて小さく、圧延材の幅方向において非常に正確な厚み偏差を得ることができる。 圧延機のロールシステムは2つのグループに分けられ、それぞれ10本のロールで構成されています。各グループは、1本のワークロール、2本の中間ロール、3本の二段中間ロール、4本のサポートロールから成ります。サポートロールはサドルとセグメントベアリングを用いて多点支持を実現し、残りのロールは固定支持なしで直接積み重ねられています。上下6本の二段中間ロールのうち、4本が駆動ロール、2本が従動ロールです。ロールは摩擦によって駆動されます。 2 Sendzimir式20高圧延機の特徴 2.1 圧延機スタンド Sendzimir 20高圧延機は、図2に示すように、統合スタンドを備えたクローズドエンド式圧延機です。フレームは一体鋳造で作られており、高い剛性を持っています。一体鋼鋳物には8つの梅の花型のボーリング穴が加工されており、支持ローラー装置を設置することで、圧延力がフレーム上に均等に分散され、ロールシステムの不均一な変形を低減します。この設備は軽量で、同じ仕様の四高圧延機のわずか3分の1の重量しかありません。また、圧延機のサイズも小さく、必要な設備投資も少なくて済みます。 20本のロールがリング重ね合わせ方式でフレームに埋め込まれています。この圧延機は大型のサイドフレームと、中央部から圧延機の前後方向へ向かってテーパー状に細くなる上下プレート構造を採用しており、荷重下での圧延機筐体の変形が圧延幅に沿ってより均等に分散され、「ゼロクラウン」特性を持っています。 圧延機のロールシステムは2つのグループに分けられ、それぞれ10本のロールで構成されています。各グループは、1本のワークロール、2本の中間ロール、3本の二段中間ロール、4本のサポートロールから成ります。サポートロールはサドルとセグメントベアリングを用いて多点支持を実現し、残りのロールは固定支持なしで直接積み重ねられています。上下6本の二段中間ロールのうち、4本が駆動ロール、2本が従動ロールです。ロールは摩擦によって駆動されます。 2 Sendzimir式20高圧延機の特徴 2.1 圧延機スタンド Sendzimir 20高圧延機は、図2に示すように、統合スタンドを備えたクローズドエンド式圧延機です。フレームは一体鋳造で、高い剛性を有しています。一体鋼鋳物には8つの梅の花型ボーリング穴が加工されており、支持ローラー装置を設置することで、圧延力がフレーム上に均等に分散され、ロールシステムの不均一な変形を低減します。この設備は軽量で、同じ仕様の四高圧延機のわずか3分の1の重量です。また、圧延機のサイズが小さく、必要な設備投資も少なくて済みます。 20本のロールがリング重ね合わせ方式でフレームに埋め込まれています。この圧延機は大型のサイドフレームと、中央部から圧延機の前後方向へ向かってテーパー状に細くなる上下プレート構造を採用しており、荷重下での圧延機筐体の変形が圧延幅に沿ってより均等に分散され、「ゼロクラウン」特性を持っています。 2.2 プレスダウンシステム 加圧は、上部の中間支持ローラーBおよびCの偏心リングを回転させることによって行われます。ローラーBおよびCの構造は図3に示されています。ローラーBおよびCの偏心リングの回転により、両側歯ラックと噛み合った一対のセクター歯車が上下に動くことで、偏心シャフトを回転させ、工作ロールの加圧および昇降を実現します。偏心リングはサドルのニードルベアリングに取り付けられているため、通常の圧延機のスクリューの運動抵抗モーメントよりもはるかに小さく、20段圧延機も圧延工程中非常に軽快かつ柔軟に回転することができます。

不織布絞りロールの先進的な科学技術

プロフェッショナルなロール製造技術により、油膜厚さを正確に制御できます 当社が専門的に設計・製造した油膜厚さ試験装置による関連するシミュレーション試験分析に基づき、お客様向けに製造する工業用ロールは、お客様が本当に必要とする特定の油膜厚さを提供できます。実際の生産で使用される洗浄用オイルのグレード、板の種類、運転パラメータを参考にして、工業用ロールの設計・製造を行います。プロセス全体は当社のカスタマイズ型試験装置から始まり、試験結果は独自のソフトウェアシステムに入力され、ロールに関する関連する数学的モデルが生成されます。その後、当社のエンジニアと技術者が、このモデルに適合するロールコア部品および絞りロール表面を清掃するための不織布を設計します。これにより、当社のロールは実際の生産用途において正確な油膜厚さを実現します。 初回歩留まりを大幅に向上させます 3Mの不織布をロール表面材として使用した絞りロールは、シート洗浄機の洗浄フローを100%に保つことができ、シート表面の汚れや微粒子物質を大幅に改善します。この洗浄効果により、その後のスプレーペイント面での望ましくない欠陥の発生を著しく低減し、完璧な金属表面の塗装効果を提供するうえで非常に重要な意味を持ちます。 プレス設備の保守停止時間を短縮します 初回歩留まりの向上により、プレス設備の保守停止時間が大幅に短縮されます。例えば、プレス金型の頻繁な拭き取りや洗浄作業が不要になります。 ロールの交換回数を減らします 3Mの不織布クリーニング・絞りロールをロール表面材として使用したHongfaブランドのシリーズは、ロール表面に独自の内部結合構造を備えています。この内部結合構造は、特殊な治具に配置されたすべての円板材料を焼成することによって得られます。焼成工程により、各円板材料が互いに密着し合い、シートの端部の巻き込みや損傷によるロール表面への直接的な損傷を大幅に低減します。 より精密で制御可能なオイル塗布により、燃料消費量を削減します 現在の高油価において、過剰な厚い油膜を出力しなくなることで、プレス生産コスト、調達コスト、塗装前の事前洗浄コスト、現場での清掃コストなどの関連費用を大幅に削減できます。 不織布製のクリーニングロールおよび絞りロール部品の形状は正確に形成され、均一ですクリーニング流量が100%の場合でも、油膜の厚さを正確かつ均一に制御できるため、プレス成形時の潤滑状態が安定して一貫し、プレス製品の形状も正確で均一になります。

16" Wringer Roll for NZ

NCCMミレニアム絞りローラーの利点は何ですか?

NCCMミレニアムロール(旧3Mミレニアムロール)は、米国のNCCM社によって高強度の人工不織布素材を用いて製造されています。主に鋼帯表面の液絞り、鋼帯のガイドおよび支持などに使用されます。 内部構造は多孔質で一定の吸着機能を有し、鋼帯表面の残留液を絞る効果は従来の絞りロールよりも優れています。 同時に、鋼帯表面の微細な切りくずや残留物は不織布の内部へ浸透し、鋼帯表面への二次的な傷や汚染を引き起こしません。 一定の温度・湿度・圧力下では、切断部が自己修復する機能を備えています。 さらに、NCCMミレニアムロールは、従来のゴムロールやスチールロールにはない摩擦係数を備えています。乾燥した鋼板の表面では、従来のゴムロールやポリウレタンロールよりも50%高い摩擦係数を提供でき、油膜が付着した鋼板の表面でも同様です。また、従来のゴムロールやポリウレタンロールと比較して40倍の摩擦係数を提供できるため、ロールの滑りや偏位を効果的に防止し、コイル表面への二次的な傷を回避できます。テンションロールやガイドロールとして使用する場合にも、十分な張力を確保できます。 さらに、NCCMロールは不織布素材を部分的に交換できる特長もあります。ロール表面が部分的に傷ついて損傷した場合、損傷した部分の素材を取り外し、新しい不織布素材を再加工して使用することができます。ロール全体を交換する必要はありません。これによりコストを削減し、絞りロールの使用寿命を延ばすことができます。 NCCMミレニアムロールの簡単なまとめは以下の通りです:

en_US
Scroll to Top