Utilizzando il metodo della colata continua orizzontale e la laminazione a freddo ad alta precisione, viene studiato il rame C5210 a base di stagno e fosforo ad alte prestazioni. La difficoltà di laminare il rame C5210 a base di stagno e fosforo ad alte prestazioni con una larghezza di 400 mm viene risolta mediante un elevato tasso di deformazione, l’uso di cilindri da laminazione in tessuto non tessuto 3M e la livellatura in trazione, trasformando il laminatoio a 14 cilindri dell’industria dell’acciaio inossidabile. La resistenza alla trazione nello stato SH può raggiungere oltre 730 MPa, l’allungamento può superare il 12% e la precisione dello spessore può essere di circa 0,002 mm, soddisfacendo così le esigenze del cliente per un rame ad alte prestazioni e ad alta elasticità.
Con lo sviluppo della produzione industriale, i componenti dell’elettronica, delle telecomunicazioni, degli elettrodomestici e di altri prodotti stanno diventando sempre più miniaturizzati e compatti, richiedendo nastri di lamina di rame con spessore più sottile e proprietà meccaniche superiori. Poiché la lamina di rame elettrolitica viene ottenuta per elettrodeposizione, lo stato cristallino delle sue particelle di rame è a forma di ago verticale e la struttura a forma di ago è soggetta a rottura durante la flessione dinamica, mentre le particelle di rame della lamina di rame laminata hanno una struttura a forma di asse orizzontale, che può essere piegata e ripiegata molte volte. La duttilità, la resistenza alla flessione e la levigatezza superficiale della lamina sono migliori rispetto a quelle della lamina di rame elettrolitica.
Questo progetto adotta la tecnologia produttiva internazionale avanzata per studiare la lamina di rame C5210 in fosforo-ottone-stagno, e il prodotto sviluppato appartiene alla categoria delle lamine di rame laminate in leghe ad alte prestazioni ed è il materiale di base dell’industria elettronica.
1 Stato della ricerca sulle lamine di rame nazionali
La striscia di lamina di rame può essere prodotta mediante elettrolisi e laminazione. Attualmente, in Cina è stata sviluppata con successo la lamina di rame elettrolitica ultra-sottile a doppio lato lucida ad alte prestazioni, insieme al suo metodo di preparazione. Lo spessore può essere non superiore a 84 µm, la rugosità non superiore a 0,25 µm e l’allungamento maggiore del 5%; a causa di diverse esigenze dei prodotti, il materiale in lamina di rame C5210 a base di stagno e fosforo ad alte prestazioni deve essere prodotto tramite laminazione, ma, limitato da attrezzature, tecnologia e altri fattori, solo pochi produttori nazionali sono in grado di produrre lamine di rame laminate da laminatoi domestici; inoltre, alcune strisce risultano ondulate e spezzate, l’effetto di sgrassaggio durante il processo di laminazione è scarsa e la larghezza di laminazione è inferiore a 305 mm, il che non soddisfa pienamente le esigenze dei clienti.
2 Principali indicatori tecnici del prodotto di questo progetto
Facendo riferimento agli standard JIS giapponesi e agli standard ASIM americani per le strisce in lega di rame, e tenendo conto delle esigenze del mercato, è stato redatto uno standard aziendale. I principali indicatori tecnici sono riportati nelle Tabelle 1 e 2.
| Grado | Cu | Pb | Fe | Sn | Zn | Mn | Ni | P | Cu+Sn+P |
| C5210 | ≤0.02 | 0.10 | 7.0-9.0 | ≤0.20 | 0.03-0.35 | ≥99.5 |
| Grado | Stato | Spessore, mm | Resistenza alla trazione, MPa | Allungamento, % | Durezza Vickers, HV |
| C5210 (QSn8-0.3) | SH | 0.05-0.15 | 730-830 | ≥10 | 230-250 |
3 Ricerca sul prodotto e soluzioni tecniche
3.1 Determinazione del grado, delle specifiche e dello stato del prodotto
Il grado del prodotto è determinato come bronzo al fosforo-stagno C5210 (QSn8-Q3); lo stato del prodotto è EH e SH; lo spessore è di 0,07 mm, 0,075 mm, 0,08 mm; la larghezza è di 305~400 mm.
3.2 Determinazione del percorso di processo del prodotto
Il processo produttivo “fornitura di billette tramite colata continua orizzontale-rolling a freddo-ricottura-finitura” viene utilizzato per studiare la lamina di rame in bronzo al fosforo-stagno C5210.
4 Analisi del processo di ricerca del prodotto
4.1 Migliorare il processo di rolling del prodotto per risolvere i problemi della lamina di rame che si rompe facilmente e della difficoltà nel controllo della forma della lastra.
Questo progetto ha rinnovato il laminatoio di finitura a quattordici rulli dell’industria dell’acciaio inossidabile, applicandolo per la prima volta all’industria della lavorazione del rame. Il sistema di controllo dello spessore del laminatoio è stato modificato rispetto a quello originale: la misurazione con raggi Y è stata sostituita da un misuratore di spessore a contatto prodotto da Vollmer, Germania.
Al fine di evitare una precisione di misurazione insufficiente dovuta ai cambiamenti nella composizione, sono stati trasformati anche i sistemi di supporto relativi alla trasmissione elettrica, alla pressione idraulica, alla lubrificazione e ad altri aspetti. Allo stesso tempo, è stata studiata l’esistente linea di produzione di bronzo al fosforo-stagno a doppio flusso da 440 mm, e la larghezza del prodotto di prova finale può raggiungere i 400 nm.
Le caratteristiche della laminazione della lamina di rame in lega ad alta resistenza sono che la riduzione assoluta è piccola, la riduzione relativa è grande, il cilindro si trova in un intervallo di laminazione negativo, la forza di laminazione è elevata e spesso si verifica l’allarme del limite di pressione di laminazione. La procedura di laminazione della lamina di rame prevede 3~4 passaggi e utilizza un basso tasso di lavorazione per passaggio. Il tasso di lavorazione del primo passaggio non supera il 25%, mentre i passaggi rimanenti vengono gradualmente ridotti secondo una distribuzione di 2~4 tassi di lavorazione. La trazione anteriore è inferiore all’impostazione della trazione posteriore, con la prima inferiore alla seconda di 10~25 kN. Questo processo garantisce una laminazione stabile e consente di risolvere il problema dell’interruzione della striscia durante la laminazione.
Il laminatoio a quattordici cilindri è un laminatoio multi-cilindro dotato di molteplici sistemi per regolare la forma del prodotto. Quando si laminano fogli di lega di rame ad alta resistenza, si può verificare una scarsa qualità della forma a causa di una deformazione leggermente irregolare. In considerazione di tale situazione, il metodo di regolazione della forma del laminatoio a quattordici cilindri consiste nel determinare i migliori parametri di controllo della forma utilizzando il sistema di estrazione dei cilindri e la regolazione della forma dei cilindri del laminatoio a quattordici cilindri:
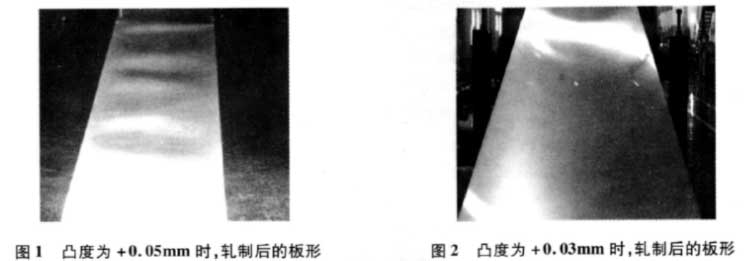
(1) Analizzare la forza del secondo cilindro intermedio durante la laminazione di fogli in lega di rame e testare l’influenza dei cilindri con profili convessi di +0,05 mm e +Q0,03 mm sulla forma della striscia durante la laminazione. Nel test comparativo, la bombatura del cilindro convesso è stata infine determinata a +0,03 mm, e la generazione di onde intermedie durante la laminazione è stata ridotta mediante la regolazione della forma del cilindro convesso.
Le figure 1 e 2 mostrano le immagini della forma delle lamiere laminate piane con diverse curvature.
(2) Poiché il laminatoio a quattordici rulli è impiegato nella produzione di nastri in acciaio inossidabile, il prodotto con una larghezza di 420 nm viene laminato con una forma dei rulli conica: la lunghezza della conicità è di 120 mm e la conicità è di Q36 mm. Questa forma conica dei rulli viene utilizzata anche nel rolling del rame. Quando si utilizza la lamina in lega, sono facilmente riscontrabili onde su entrambi i lati.
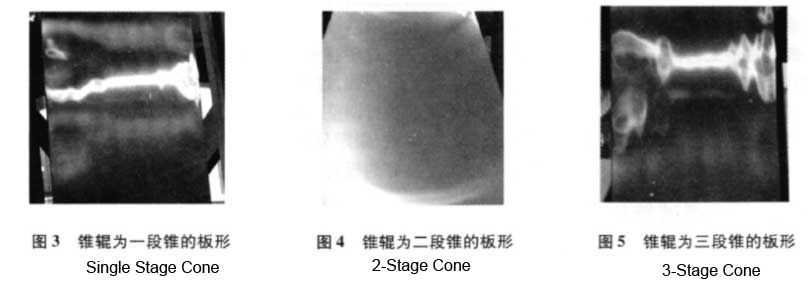
Dopo l’analisi delle forze dell’intero sistema di rulli, sono stati testati tre schemi: conico a una fase, conico a due fasi e conico a tre fasi. Il risultato è che il tipo a rullo conico a due fasi è ideale: la lunghezza del cono è di 230 mm, la lunghezza del cono laterale è di 170 nm e la conicità è di 0,36 mm; la lunghezza della conicità centrale è di 60 mm, con una conicità di Q04 mm.
Modificando il sistema di rulli, si elimina l’influenza delle ondulazioni su entrambi i lati sulla qualità della forma della striscia.
Fig. 3, Fig. 4 e Fig. 5 sono immagini delle forme delle lastre laminate utilizzando tre tipi di rulli conici.
4.2 L’applicazione dei rulli 3M sul laminatoio domestico a 14 cilindri risolve il problema della sgrassatura nella laminazione delle lamiere sottili.
Attualmente, i principali metodi di sgrassatura includono la spremitura e la raschiatura.
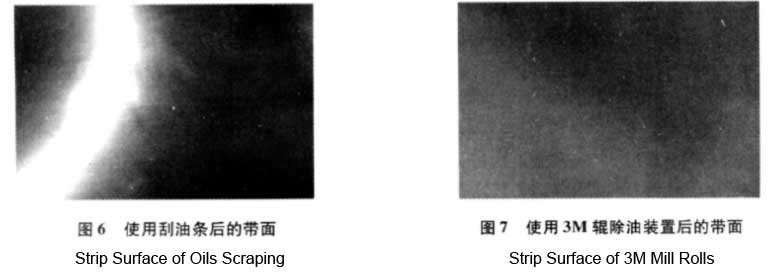
Il laminatoio a 14 rulli sceglie il metodo di raschiatura dell’olio nella produzione dell’acciaio inossidabile. Il raschietto per l’olio è realizzato in materiale plastico e l’effetto di rimozione dell’olio è buono. Tuttavia, quando il dispositivo di rimozione dell’olio viene utilizzato per la laminazione della lamina di rame, poiché la striscia di rame è più morbida del materiale in acciaio inossidabile, dopo un periodo di utilizzo, la polvere di rame laminata tende ad accumularsi sul lato del raschietto per l’olio, causando graffi sulla superficie della striscia, il che influisce gravemente sulla qualità della superficie della striscia, pertanto il dispositivo di raschiatura dell’olio non può essere utilizzato.
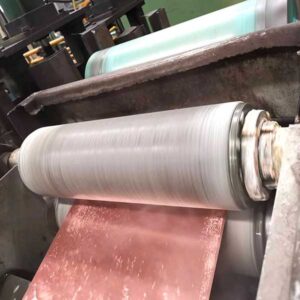
Se si sceglie il metodo di spremitura tramite rulli, non si riesce a ottenere l’effetto desiderato perché il materiale è troppo sottile. Per questo motivo, il rullo di spremitura 3M è stato studiato e modificato, e applicato al laminatoio a 14 cilindri per risolvere il problema della sgrassatura della superficie della striscia.
Figura 6. La Figura 7 mostra le immagini del raschietto per olio e del dispositivo di sgrassatura a rulli 3M durante la laminazione della lamina.
4.3 Durante il processo di laminazione del prodotto finito, viene utilizzato un elevato tasso di deformazione per far sì che il prodotto raggiunga elevati indici di resistenza superiori a 730 MPa.
Il materiale metallico subisce una deformazione plastica durante il processo di laminazione, si verifica il fenomeno dell’incrudimento e le proprietà meccaniche del materiale migliorano notevolmente.
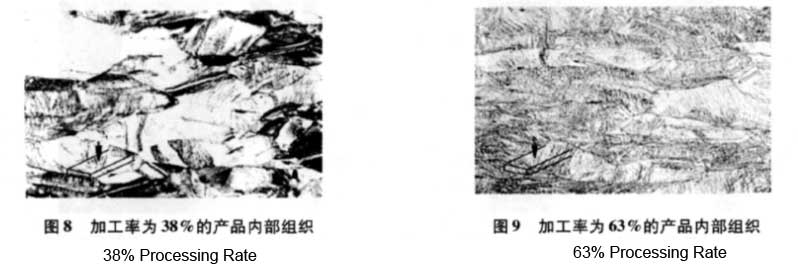
Nello stato completamente ricristallizzato della bronzo al fosforo-stagno, con l’aumento del tasso di lavorazione, le prestazioni del materiale diventano sempre più elevate. Pertanto, l’indice di prestazione del prodotto viene controllato individuando il corrispondente tasso di lavorazione. La resistenza alla trazione è superiore a 730 MPa, e il tasso di lavorazione complessivo è superiore al 50%, potendo raggiungere anche il 63%. Naturalmente, le prestazioni dello stato ricristallizzato (noto anche come “stato base”) influiscono in una certa misura sulle prestazioni del prodotto finale.
Figura 8. La Figura 9 mostra le immagini della microstruttura dei prodotti laminati con basso tasso di lavorazione e alto tasso di lavorazione, rispettivamente.
4.4 Processo di ricottura del prodotto di fondo
Per garantire indicatori di prestazione ad alta resistenza, la ricottura del fondo può essere effettuata in due modi: con un forno a campana e con un forno a cuscino d’aria svolgente. Per nastri sottili con uno spessore inferiore a 0,2 mm, entrambi i metodi di ricottura sono insufficienti.
Poiché il forno a campana viene utilizzato per la ricottura delle bobine, si verifica una forte adesione tra i nastri di rame e non è possibile garantire la qualità della superficie.
Quando il nastro sottile viene ricotto in un forno a cuscino d’aria, ci sono due problemi principali. Il primo è che il nastro è sottile e morbido, e quindi tende a rompersi nella zona del forno; l’altro è che la velocità di avanzamento è limitata e, dopo la ricottura, il nastro risulta troppo morbido, con prestazioni del prodotto finito inferiori ai requisiti richiesti.
Sulla base dei due punti sopra menzionati, per il fondo di riserva si adotta la ricottura in forno a cuscino d’aria, esplorando principalmente la tensione e la pressione dell’aria nella zona del forno per diverse specifiche del materiale di fondo di riserva, al fine di garantire che il nastro di rame possa funzionare in modo normale e continuo.
Poiché le prestazioni del materiale di fondo influiscono sulle prestazioni del prodotto finito, è necessario regolare la temperatura di ricottura e la velocità di ricottura, e adeguare la temperatura di ricottura alla massima velocità per garantire che il fondo venga ricotto correttamente e che le prestazioni del prodotto finito soddisfino i requisiti di alta performance.
4.5 Determinare il processo di livellamento a tensione per garantire l’effetto di raddrizzatura
Il livellatore a trazione-flessione viene eseguito principalmente mediante tensione di raddrizzamento e regolazione segmentale dei rulli di supporto. Poiché lo spessore della lamina di rame è inferiore a Q lmm, che è già inferiore allo spessore minimo Qlmm del livellatore a trazione-flessione, è facile che nel processo si verifichino eccessiva raddrizzatura e rottura della striscia, scarsa efficacia del raddrizzamento e una serie di altri problemi.
Per completare il trattamento di raddrizzatura della lamina di rame, è necessario regolare il processo di raddrizzatura. Si tratta del controllo della tensione. La tensione impostata deve soddisfare i requisiti di raddrizzatura ed è necessario evitare che la cinghia si rompa a causa di una tensione eccessiva; in secondo luogo, è necessario regolare l’adeguato gioco tra i rulli. Limitare il valore massimo della pressione di regolazione segmentale per prevenire una correzione eccessiva.
Il processo di raddrizzatura viene determinato attraverso esperimenti continui per garantire l’effetto di raddrizzatura e ottenere una buona forma della lamiera.
5 Risultati dei test di ricerca sul prodotto
I risultati dei test del prodotto inviati al centro di prova di Chinalco Luoyang Copper Co., Ltd. sono riportati nelle Tabelle 3 e 4.
La sgrassatura della superficie della banda nel laminatoio è un problema mondiale. Per scegliere un buon metodo di sgrassatura, questo deve avere un buon effetto sgrassante, senza causare danni alla superficie del materiale.
| Grado | Cu | Pb | Fe | Sn | Zn | Mn | Ni | P | Cu+Sn+P |
| C5210 | ≤0.02 | 0.10 | 7.0-9.0 | ≤0.20 | 0.03-0.35 | ≥99.5 |
| Grado | Stato | Spessore, mm | Resistenza alla trazione, MPa | Allungamento, % | Durezza Vickers, HV |
| C5210 (QSn8-0.3) | SH | 0.05-0.15 | 730-830 | ≥10 | 230-250 |
6 Conclusione
(1) Questo progetto ricerca e trasforma il laminatoio a quattordici rulli utilizzato nell’industria dell’acciaio inossidabile, applica il dispositivo di sgrassaggio dei rulli 3M, attua innovazioni tecnologiche e miglioramenti del processo e sviluppa una lamina di rame C5210 in bronzo stagno-fosforo ad alte prestazioni larga (400 mm). Risolve il problema per cui in Cina non è possibile produrre lamine C5210 in bronzo stagno-fosforo ad alte prestazioni larghe 400 mm mediante laminazione.
(2) La ricerca sul processo di ricottura con fondo trattenuto risolve il problema che il processo di ricottura con fondo trattenuto per prodotti a nastro sottile è difficile da realizzare. Adottando metodi di processo come un elevato tasso di lavorazione e la raddrizzatura a flessione estensiva, si ottengono indicatori di prestazione quali una buona forma e un’elevata resistenza.
(3) La resistenza alla trazione del prodotto in stato SH raggiunge oltre 730 MPa, la precisione dello spessore è di 0,002 nm e gli indicatori tecnici hanno raggiunto il livello avanzato internazionale. Il prodotto è stato riconosciuto dal mercato e può sostituire i prodotti importati.