Bằng cách sử dụng phương pháp đúc liên tục ngang và cán nguội độ chính xác cao, đồng phốt-pho thiếc C5210 hiệu suất cao đã được nghiên cứu. Khó khăn trong việc cán đồng phốt-pho thiếc C5210 hiệu suất cao có chiều rộng 400 mm đã được giải quyết bằng cách sử dụng tốc độ gia công lớn, các trục cán không dệt 3M và phương pháp san phẳng căng, đồng thời chuyển đổi máy cán 14 trục của ngành thép không gỉ. Giới hạn bền kéo ở trạng thái SH có thể đạt trên 730 MPa, độ giãn dài có thể đạt trên 12%, và độ chính xác về chiều dày khoảng 0,002 mm, đáp ứng yêu cầu của khách hàng đối với loại đồng có hiệu suất cao và độ đàn hồi cao.
Với sự phát triển của sản xuất công nghiệp, các linh kiện điện tử, viễn thông, thiết bị điện và các sản phẩm khác ngày càng được thu nhỏ và làm dày đặc hơn, đòi hỏi các dải lá đồng có độ dày mỏng hơn và tính chất cơ học cao hơn. Vì lá đồng điện phân được mạ điện, trạng thái tinh thể của các hạt đồng trong đó có dạng kim thẳng đứng, và cấu trúc dạng kim này dễ bị gãy khi uốn cong động, trong khi các hạt đồng của lá đồng cán lại có cấu trúc dạng trục nằm ngang, có thể uốn và gấp nhiều lần. Độ dẻo, khả năng chịu uốn và độ nhẵn bề mặt của lá đồng cán tốt hơn so với lá đồng điện phân.
Dự án này áp dụng công nghệ sản xuất tiên tiến quốc tế để nghiên cứu lá đồng phốt-pho thiếc C5210, và sản phẩm phát triển thuộc loại lá đồng hợp kim cao cấp cán mỏng, là vật liệu cơ bản của ngành điện tử.
1 Tình trạng nghiên cứu về lá đồng trong nước
Dải lá đồng có thể được sản xuất bằng phương pháp điện phân và cán. Hiện nay, lá đồng điện phân siêu mỏng hai mặt sáng hiệu năng cao và phương pháp chế tạo của nó đã được phát triển thành công tại Trung Quốc. Độ dày có thể không vượt quá 84μm, độ nhám không vượt quá 0,25μm, và độ giãn dài lớn hơn 5%; do các yêu cầu khác nhau về sản phẩm, vật liệu lá đồng hợp kim thiếc phốt-pho C5210 hiệu năng cao phải được sản xuất bằng phương pháp cán, nhưng bị hạn chế bởi thiết bị, công nghệ và các yếu tố khác, chỉ có một vài nhà sản xuất trong nước có thể sản xuất lá đồng cán bằng các máy cán trong nước; một số dải lá đồng xuất hiện tình trạng gợn sóng và đứt gãy, hiệu quả tẩy dầu trong quá trình cán kém, và chiều rộng cán nhỏ hơn 305mm, nên chưa thể đáp ứng đầy đủ nhu cầu của khách hàng.
2 Các chỉ tiêu kỹ thuật chính của sản phẩm dự án này
Tham khảo các tiêu chuẩn về dải hợp kim đồng của tiêu chuẩn JIS Nhật Bản và tiêu chuẩn ASIM Mỹ, kết hợp với yêu cầu thị trường, tiêu chuẩn doanh nghiệp đã được biên soạn. Các chỉ tiêu kỹ thuật chính được thể hiện trong Bảng 1 và Bảng 2.
| Cấp độ | Cu | Pb | Fe | Sn | Zn | Mn | Ni | P | Cu+Sn+P |
| C5210 | ≤0.02 | 0.10 | 7.0-9.0 | ≤0.20 | 0.03-0.35 | ≥99.5 |
| Lớp | Trạng thái | Độ dày, mm | Độ bền kéo, MPa | Độ giãn dài, % | Độ cứng Vickers, HV |
| C5210 (QSn8-0.3) | SH | 0.05-0.15 | 730-830 | ≥10 | 230-250 |
3 Nghiên cứu sản phẩm và giải pháp kỹ thuật
3.1 Xác định lớp, quy cách và trạng thái của sản phẩm
Lớp sản phẩm được xác định là đồng phốt-pho thiếc C5210 (QSn8-Q3); trạng thái sản phẩm là EH và SH; độ dày là 0,07mm, 0,075mm, 0,08mm; chiều rộng là 305~400mm.
3.2 Xác định quy trình sản phẩm
Quy trình sản xuất “cung cấp phôi đúc liên tục ngang – cán nguội – ủ – hoàn thiện” được sử dụng để nghiên cứu lá đồng hợp kim thiếc phốt pho C5210.
4 Phân tích quá trình nghiên cứu sản phẩm
4.1 Cải tiến quy trình cán sản phẩm để giải quyết các vấn đề lá đồng dễ bị rách và khó kiểm soát hình dạng tấm.
Dự án này đã cải tạo máy cán hoàn thiện mười bốn trục trong ngành thép không gỉ và lần đầu tiên áp dụng vào ngành chế biến đồng. Hệ thống điều khiển độ dày của máy cán được thay đổi so với hệ thống ban đầu; tia Y được thay bằng thiết bị đo độ dày tiếp xúc do hãng Vollmer, Đức sản xuất.
Để tránh sai số đo lường do sự thay đổi thành phần, các hệ thống truyền động điện, thủy lực, bôi trơn và các khía cạnh khác hỗ trợ cũng được chuyển đổi. Đồng thời, dây chuyền sản xuất hợp kim thiếc phốt pho 440mm hiện có đã được nghiên cứu, và chiều rộng sản phẩm thử nghiệm cuối cùng có thể đạt 400nm.
Đặc điểm của quá trình cán lá đồng hợp kim cường độ cao là độ giảm tuyệt đối nhỏ, độ giảm tương đối lớn, con lăn ở trạng thái khe cán âm, lực cán lớn và thường xảy ra cảnh báo giới hạn áp suất cán. Quy trình cán lá đồng chọn 3~4 lần cán và sử dụng tốc độ gia công mỗi lần nhỏ. Tốc độ gia công lần đầu không vượt quá 25%, các lần còn lại được giảm dần theo phương pháp phân bố với tốc độ gia công 2~4. Lực căng phía trước nhỏ hơn cài đặt lực căng phía sau, trong đó lực căng phía trước thấp hơn lực căng phía sau từ 10~25kN. Quy trình này đảm bảo cán ổn định và có thể giải quyết vấn đề đứt dải trong quá trình cán.
Máy cán mười bốn trục là một loại máy cán nhiều trục với nhiều phương pháp điều chỉnh trạng thái hình dạng. Khi cán lá hợp kim đồng có độ bền cao, sự biến dạng không đều dù nhỏ cũng sẽ dẫn đến tình trạng hình dạng kém. Trước tình hình này, phương pháp điều chỉnh hình dạng của máy cán mười bốn trục là xác định các thông số kiểm soát hình dạng tối ưu bằng cách sử dụng con lăn rút ra của máy cán mười bốn trục và hình dạng con lăn:
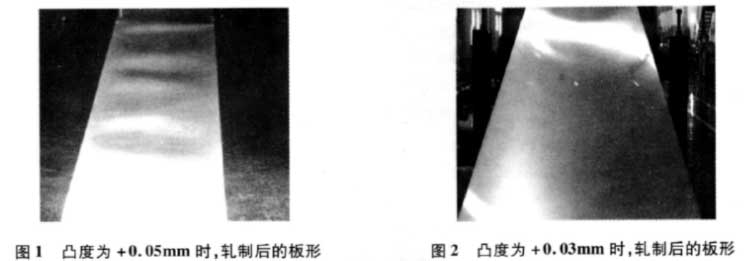
(1) Phân tích lực của trục lăn trung gian thứ hai khi cán lá hợp kim đồng, đồng thời kiểm tra ảnh hưởng của các trục lăn có biên dạng lồi +005mm và +Q03mm đến hình dạng dải trong quá trình cán. Trong thử nghiệm so sánh, độ lồi của trục lăn lồi cuối cùng được xác định là +003mm, và việc phát sinh sóng giữa trong quá trình cán đã được giảm thiểu thông qua việc điều chỉnh biên dạng trục lăn lồi.
Hình 1 và 2 là hình ảnh về hình dạng của tấm cán phẳng với các độ cong khác nhau.
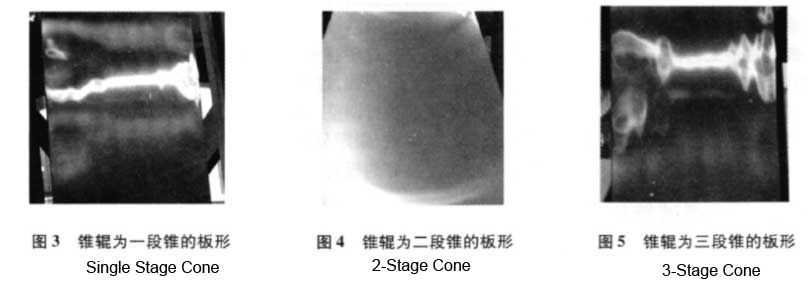
(2) Do máy cán mười bốn trục được sử dụng để sản xuất dải thép không gỉ, sản phẩm có chiều rộng 420nm được cán với hình dạng con lăn côn: chiều dài côn là 120mm, độ côn là Q36mm. Hình dạng con lăn côn này khi dùng để cán đồng dễ gây ra hiện tượng sóng hai mặt trên lá hợp kim.
Sau khi phân tích lực của toàn bộ hệ thống con lăn, ba phương án gồm một cấp côn, hai cấp côn và ba cấp côn đã được thử nghiệm. Kết quả cho thấy loại con lăn côn hai cấp là lý tưởng, chiều dài phần côn là 230mm, chiều dài phần côn mép là 170nm, độ côn là 0,36mm; chiều dài phần côn giữa là 60mm, độ côn là 0,04mm.
Bằng cách thay đổi hệ thống con lăn, ảnh hưởng của hiện tượng sóng hai mặt đến chất lượng hình dạng dải thép được loại bỏ.
Hình 3, Hình 4 và Hình 5 là các hình chụp về hình dạng tấm sau khi cán sử dụng ba loại con lăn côn.
4.2 Việc ứng dụng con lăn 3M trên máy cán 14 trục trong nước đã giải quyết vấn đề khử dầu trong quá trình cán dải lá mỏng.
Hiện nay, các phương pháp chính để khử dầu bao gồm ép và cạo.
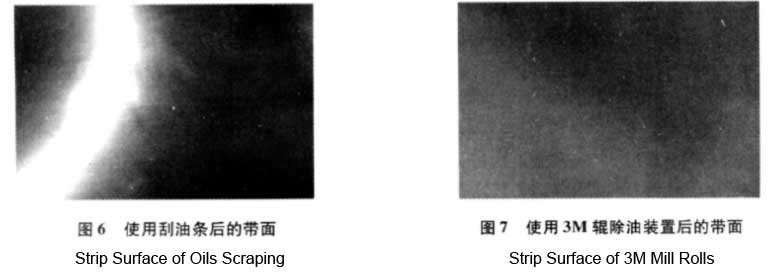
Máy cán 14 trục lựa chọn phương pháp gạt dầu trong quá trình sản xuất thép không gỉ. Dụng cụ gạt dầu được làm bằng vật liệu nhựa, và hiệu quả loại bỏ dầu rất tốt. Tuy nhiên, khi thiết bị gạt dầu được sử dụng để cán lá đồng, do dải đồng mềm hơn vật liệu thép không gỉ, nên sau một thời gian sử dụng, bột đồng cán dễ tích tụ ở cạnh của dụng cụ gạt dầu, gây ra các vết xước trên bề mặt dải, ảnh hưởng nghiêm trọng đến chất lượng bề mặt của dải, vì vậy không thể sử dụng thiết bị gạt dầu.
Nếu chọn phương pháp ép bằng con lăn, hiệu quả ép sẽ không đạt được vì vật liệu quá mỏng. Vì vậy, con lăn ép 3M đã được nghiên cứu và cải tiến, sau đó được áp dụng trên máy cán 14 trục để giải quyết vấn đề khử dầu bề mặt dải thép.
Hình 6 và Hình 7 hiển thị hình ảnh của thiết bị cạo dầu và thiết bị khử dầu bằng con lăn 3M khi cán dải lá mỏng.
4.3 Trong quá trình cán sản phẩm hoàn thiện, tốc độ biến dạng lớn được sử dụng để giúp sản phẩm đạt được các chỉ số cơ tính cao trên 730MPa.
Vật liệu kim loại trải qua biến dạng dẻo trong quá trình cán, xảy ra hiện tượng hóa bền do biến dạng, nhờ đó các tính chất cơ học của vật liệu được cải thiện đáng kể.
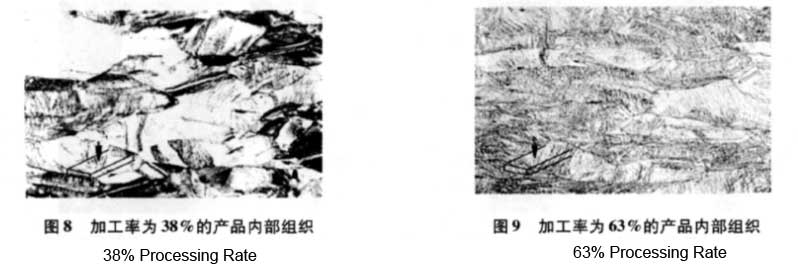
Trong trạng thái hoàn toàn tái kết tinh của đồng phốt-pho thiếc, khi tốc độ gia công tăng lên, tính năng của vật liệu cũng ngày càng cao hơn. Do đó, chỉ số tính năng của sản phẩm được kiểm soát bằng cách xác định tốc độ gia công tương ứng. Giới hạn bền kéo trên 730MPa, tổng tốc độ gia công trên 50%, và cao nhất có thể đạt tới 63%. Tất nhiên, tính năng của trạng thái tái kết tinh (còn gọi là trạng thái nền) cũng có ảnh hưởng nhất định đến tính năng của sản phẩm cuối cùng.
Hình 8. Hình 9 lần lượt hiển thị các ảnh vi cấu trúc của sản phẩm cán với tỷ lệ gia công thấp và tỷ lệ gia công cao.
4.4 Quy trình ủ đáy của sản phẩm nghiên cứu
Để đảm bảo các chỉ tiêu hiệu suất độ bền cao, việc ủ đáy có thể được thực hiện bằng hai phương pháp: lò ủ kiểu chuông và lò đệm khí dạng trải phẳng. Đối với các dải mỏng có độ dày dưới 0,2mm, cả hai phương pháp ủ đều không đủ hiệu quả.
Do lò ủ kiểu chuông được sử dụng để ủ cuộn, nên giữa các dải đồng thường xảy ra hiện tượng dính chặt, dẫn đến chất lượng bề mặt không được đảm bảo.
Khi ủ dải mỏng trong lò đệm khí, có hai vấn đề chính. Một là dải mỏng và mềm, dễ bị đứt trong vùng lò; vấn đề thứ hai là tốc độ chạy bị hạn chế, và sau khi ủ, dải trở nên quá mềm, khiến hiệu suất thành phẩm thấp, không đáp ứng được yêu cầu.
Dựa trên hai điểm nêu trên, phương pháp ủ trong lò đệm khí được áp dụng cho nguyên liệu dự trữ đáy, và chủ yếu nghiên cứu lực căng cũng như áp suất gió tại vùng lò đối với các loại nguyên liệu dự trữ đáy có thông số kỹ thuật khác nhau, nhằm đảm bảo dải đồng có thể hoạt động bình thường và liên tục.
Vì hiệu suất của vật liệu nền ảnh hưởng đến hiệu suất của sản phẩm hoàn thiện, nên cần điều chỉnh nhiệt độ ủ và tốc độ ủ, đồng thời điều chỉnh nhiệt độ ủ ở tốc độ nhanh nhất để đảm bảo rằng lớp nền được ủ đúng cách và đảm bảo rằng hiệu suất của sản phẩm hoàn thiện đáp ứng các yêu cầu cao về hiệu suất.
4.5 Xác định quy trình căng phẳng để đảm bảo hiệu quả nắn thẳng
Máy nắn thẳng uốn căng chủ yếu được thực hiện thông qua lực kéo nắn và điều chỉnh từng đoạn của các con lăn đỡ. Vì độ dày của lá đồng nhỏ hơn Q lmm, tức là đã nhỏ hơn độ dày tối thiểu Qlmm của máy nắn thẳng uốn căng, nên trong quá trình này dễ xảy ra tình trạng nắn quá mức và đứt dải, hiệu quả nắn kém cùng hàng loạt vấn đề khác.
Để hoàn thành quá trình nắn thẳng của lá đồng, quy trình nắn thẳng phải được điều chỉnh. Đầu tiên là kiểm soát lực căng; lực căng được áp dụng phải đáp ứng yêu cầu nắn thẳng và cần ngăn ngừa tình trạng dây đai bị đứt do lực căng quá lớn. Thứ hai là điều chỉnh khe hở con lăn phù hợp, giới hạn giá trị tối đa của áp lực điều chỉnh từng đoạn để tránh việc điều chỉnh quá mức.
Quy trình nắn thẳng được xác định thông qua các thí nghiệm liên tục nhằm đảm bảo hiệu quả nắn thẳng và đạt được hình dạng tấm tốt.
5 Kết quả thử nghiệm nghiên cứu sản phẩm
Kết quả thử nghiệm của sản phẩm gửi đến trung tâm kiểm tra của Công ty TNHH Đồng Chinalco Lạc Dương được thể hiện trong Bảng 3 và Bảng 4.
Việc tẩy dầu trên bề mặt dải của máy cán là một vấn đề mang tính toàn cầu. Để lựa chọn được phương pháp tẩy dầu tốt, phương pháp đó phải có hiệu quả tẩy dầu cao mà không gây hư hại cho bề mặt vật liệu.
| Lớp | Cu | Pb | Fe | Sn | Zn | Mn | Ni | P | Cu+Sn+P |
| C5210 | ≤0.02 | 0.10 | 7.0-9.0 | ≤0.20 | 0.03-0.35 | ≥99.5 |
| Lớp | Tình trạng | Độ dày, mm | Độ bền kéo, MPa | Độ giãn dài, % | Độ cứng Vickers, HV |
| C5210 (QSn8-0.3) | SH | 0.05-0.15 | 730-830 | ≥10 | 230-250 |
6 Kết luận
Dự án này nghiên cứu và cải tạo máy cán 14 trục được sử dụng trong ngành thép không gỉ, áp dụng thiết bị tẩy dầu bằng con lăn 3M, tiến hành đổi mới và cải tiến quy trình công nghệ, đồng thời phát triển lá đồng hợp kim thiếc-phốt pho C5210 khổ rộng (400mm) với hiệu suất cao. Dự án giải quyết vấn đề rằng ở Trung Quốc chưa thể sản xuất được lá đồng hợp kim thiếc-phốt pho C5210 khổ rộng 400mm thông qua phương pháp cán.
(2) Nghiên cứu về quy trình ủ giữ đáy đã giải quyết vấn đề khó khăn trong việc thực hiện quy trình ủ giữ đáy đối với các sản phẩm thép dải mỏng. Bằng cách áp dụng các phương pháp công nghệ như tốc độ gia công lớn và nắn thẳng bằng uốn kéo, đạt được các chỉ tiêu hiệu suất về hình dạng tốt và độ bền cao.
(3) Giới hạn bền kéo của sản phẩm ở trạng thái SH đạt trên 730 MPa, độ chính xác về chiều dày là 0,002 mm, và các chỉ tiêu kỹ thuật đã đạt đến trình độ tiên tiến quốc tế. Sản phẩm đã được thị trường công nhận và có thể thay thế hàng nhập khẩu.