Dengan menggunakan kaedah tuangan berterusan mendatar dan penggelek sejuk berketepatan tinggi, tembaga gangsa fosforus timah berprestasi tinggi C5210 telah dikaji. Kesukaran untuk menggelek tembaga gangsa fosforus timah berprestasi tinggi C5210 dengan lebar 400 mm telah diselesaikan dengan menggunakan kadar pemprosesan yang besar, penggelek kilang bukan tenunan 3M serta pelurusan tegangan dan menukarkan kilang penggelek 14-gulung industri keluli tahan karat. Kekuatan tegangan dalam keadaan SH boleh mencapai lebih daripada 730MP, pemanjangan boleh mencapai lebih daripada 12%, dan ketepatan ketebalan boleh mencapai kira-kira 0.002mm, yang memenuhi keperluan pelanggan bagi tembaga berprestasi tinggi dan berkekalan elastik.
Dengan perkembangan pengeluaran industri, komponen elektronik, telekomunikasi, peralatan elektrik dan produk lain semakin hari semakin kecil dan padat, memerlukan jalur foil tembaga dengan ketebalan yang lebih nipis dan sifat mekanikal yang lebih tinggi. Oleh kerana foil tembaga elektrolitik dianodkan secara elektrik, keadaan hablur zarah-zarah tembaganya adalah seperti jarum menegak, dan struktur seperti jarum ini mudah patah semasa lenturan dinamik, manakala zarah-zarah tembaga pada foil tembaga digulung mempunyai struktur seperti paksi mendatar, yang boleh dilentur dan dilipat berulang kali. Kebolehlenturan, ketahanan lenturan dan kelicinan permukaannya adalah lebih baik berbanding foil tembaga elektrolitik.
Projek ini mengguna pakai teknologi pengeluaran bertaraf antarabangsa untuk mengkaji kertas tembaga fosforus timah C5210, dan produk yang dibangunkan merupakan kertas tembaga aloi berprestasi tinggi yang digulung, iaitu bahan asas bagi industri elektronik.
1 Status penyelidikan kertas tembaga dalam negara
Jalur kuprum boleh dihasilkan melalui elektrolisis dan penggelekkan. Pada masa ini, kuprum foil elektrolitik berprestasi tinggi bersaiz ultra-nipis dengan kedua-dua belah permukaan yang berkilat serta kaedah penyediaannya telah berjaya dibangunkan di China. Ketebalannya boleh mencapai tidak lebih daripada 84μm, kekasarannya tidak melebihi 0.25μm, dan kepanjangannya lebih daripada 5%. Oleh sebab keperluan produk yang berbeza, bahan kuprum foil tin fosforus gangsa C5210 berprestasi tinggi perlu dihasilkan melalui penggelekkan, yang terhad oleh peralatan, teknologi dan faktor-faktor lain. Hanya beberapa pengeluar tempatan sahaja yang dapat menghasilkan kuprum foil menggunakan kilang penggelek tempatan, malah sesetengah jalurnya kelihatan berombak dan mudah putus, selain kesan penyingkiran minyak semasa proses penggelekkan adalah kurang memuaskan, dan lebar penggelekannya kurang daripada 305mm, sekali gus tidak dapat memenuhi sepenuhnya keperluan pelanggan.
2 Indikator teknikal utama bagi produk projek ini
Merujuk kepada piawaian jalur aloi tembaga standard JIS Jepun dan standard ASIM Amerika, serta menggabungkannya dengan keperluan pasaran, piawaian perusahaan telah disediakan. Indikator teknikal utama ditunjukkan dalam Jadual 1 dan Jadual 2.
| Gred | Cu | Pb | Fe | Sn | Zn | Mn | Ni | P | Cu+Sn+P |
| C5210 | ≤0.02 | 0.10 | 7.0-9.0 | ≤0.20 | 0.03-0.35 | ≥99.5 |
| Gred | Keadaan | Ketebalan, mm | Kekuatan Tarik, MPa | Pemanjangan, % | Kekerasan Vickers, HV |
| C5210 (QSn8-0.3) | SH | 0.05-0.15 | 730-830 | ≥10 | 230-250 |
3 Penyelidikan produk dan penyelesaian teknikal
3.1 Penentuan gred, spesifikasi dan keadaan produk
Gred produk ditentukan sebagai gangsa fosfor timah C5210 (QSn8-Q3); keadaan produk adalah EH dan SH; ketebalan ialah 0.07mm, 0.075mm, 0.08mm; lebar ialah 305~400mm.
3.2 Penentuan laluan proses produk
Proses pengeluaran “bekalan billet tuangan berterusan mendatar–penggelekkan sejuk–penyepuhan–penghabisan” digunakan untuk mengkaji foil tembaga tin fosforus C5210.
4 Analisis proses penyelidikan produk
4.1 Meningkatkan proses penggelekkan produk untuk menyelesaikan masalah foil tembaga mudah pecah dan sukar mengawal bentuk plat.
Projek ini telah merombak kilang penghabisan empat belas tingkat dalam industri keluli tahan karat, dan mengaplikasikannya buat pertama kali dalam industri pemprosesan tembaga. Sistem kawalan ketebalan kilang penggelek telah ditukar daripada asalnya. Sinar Y telah digantikan dengan tolok ketebalan sentuh yang dihasilkan oleh Vollmer, Jerman.
Bagi mengelakkan ketepatan pengukuran yang tidak mencukupi akibat perubahan komposisi, sistem sokongan kawalan transmisi elektrik, tekanan hidraulik, pelinciran dan aspek lain telah diubah suai. Pada masa yang sama, garis pengeluaran tembaga tin fosforus 440mm dwi-aliran yang sedia ada telah dikaji, dan lebar produk percubaan akhir boleh mencapai 400nm.
Ciri-ciri penggelekkan foil tembaga aloi berkekuatan tinggi ialah pengurangan mutlak adalah kecil, pengurangan relatif adalah besar, gegelung berada dalam celah gegelung negatif, daya penggelekkan adalah besar, dan amaran had tekanan penggelekkan sering berlaku. Prosedur penggelekkan foil tembaga memilih 3~4 kali gelek dan menggunakan kadar pemprosesan gelek yang kecil. Kadar pemprosesan gelek pertama tidak melebihi 25%, manakala gelek selebihnya dikurangkan secara beransur-ansur mengikut kaedah agihan dengan kadar pemprosesan 2~4%. Ketegangan hadapan adalah lebih rendah daripada tetapan ketegangan belakang, dengan ketegangan hadapan 10~25kN lebih rendah daripada ketegangan belakang. Proses ini mempunyai penggelekkan yang stabil dan dapat menyelesaikan masalah putus jalur semasa proses penggelekkan.
Mesin penggelek empat belas tingkat ialah sebuah mesin penggelek berbilang tingkat yang dilengkapi dengan pelbagai cara untuk melaraskan keadaan bentuk. Apabila foil aloi tembaga berkekuatan tinggi digelung, ia akan menyebabkan bentuk yang kurang baik akibat perubahan bentuk yang tidak sekata walaupun sedikit. Berdasarkan keadaan ini, kaedah pelarasan bentuk pada mesin penggelek empat belas tingkat adalah dengan menentukan parameter kawalan bentuk yang terbaik melalui penggunaan gegelung tarikan dan bentuk gegelung pada mesin tersebut:
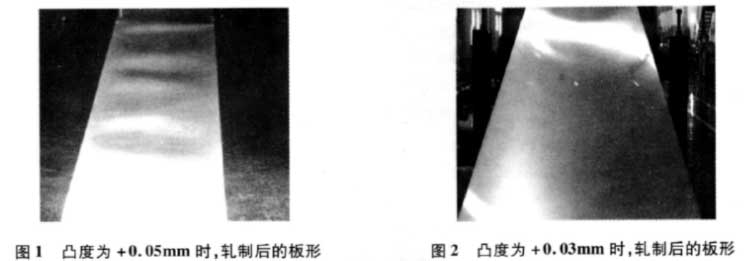
(1) Analisis daya gegelung pertengahan kedua semasa menggelek foil aloi tembaga, dan uji kesan gegelung dengan profil cembung +005mm dan +Q03mm terhadap bentuk jalur semasa penggelekan. Dalam ujian perbandingan, ketumpatan gegelung cembung akhirnya ditentukan sebagai +003mm, dan pembentukan gelombang pertengahan semasa penggelekan telah dikurangkan melalui penyesuaian profil gegelung cembung.
Gambar 1 dan 2 ialah gambar bentuk plat yang digelek dengan korona yang berbeza.
(2) Memandangkan kilang empat belas tingkat digunakan untuk pengeluaran jalur keluli tahan karat, produk dengan lebar 420nm digelek dengan bentuk gegelung serong: panjang serongan ialah 120mm, dan serongan ialah Q36mm. Bentuk gegelung serong ini digunakan semasa penggelekkan tembaga. Gelombang dua sisi mudah berlaku apabila menggunakan foil aloi.
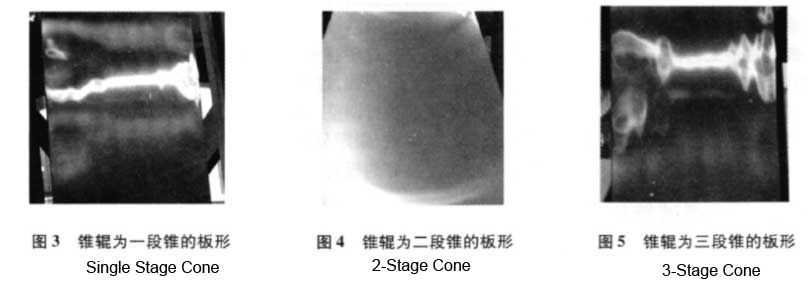
Selepas analisis daya ke atas keseluruhan sistem penggelek, tiga skim iaitu kon satu tahap, kon dua tahap dan kon tiga tahap telah diuji. Keputusannya ialah jenis penggelek kon dua tahap adalah ideal, panjang kon ialah 230mm, dan panjang kon tepi ialah 170nm, dengan kecondongan 0.36mm; panjang kecondongan tengah ialah 60mm, dengan kecondongan 0.04mm.
Dengan menukar sistem penggelek, kesan gelombang dua sisi terhadap kualiti bentuk jalur dapat dihapuskan.
Rajah 3, Rajah 4 dan Rajah 5 ialah gambar-gambar bentuk plat yang digelung menggunakan tiga jenis penggelek condong.
4.2 Penggunaan penggelek 3M pada mesin penggelek 14 tingkat tempatan menyelesaikan masalah penanggalan minyak semasa penggelekan jalur foil.
Pada masa ini, kaedah utama penanggalan minyak termasuk pemerasan dan pengikisan.
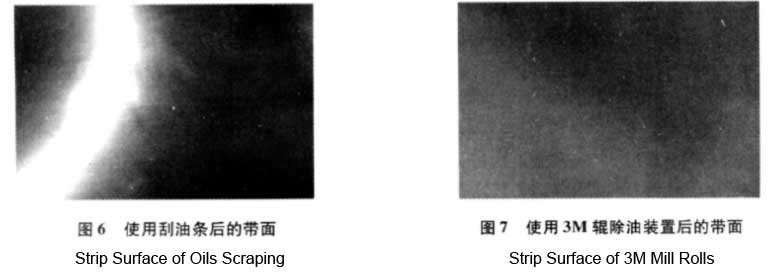
Penekan 14 gulung memilih kaedah pengikisan minyak dalam pengeluaran keluli tahan karat. Pengikis minyak diperbuat daripada bahan plastik, dan kesan penyingkiran minyak adalah baik. Namun, apabila peranti penyingkiran minyak digunakan untuk menekan foil tembaga, kerana jalur tembaga lebih lembut berbanding bahan keluli tahan karat, selepas tempoh penggunaan, serbuk tembaga yang telah ditekan mudah terkumpul di bahagian tepi pengikis minyak, menyebabkan calar pada permukaan jalur, yang secara serius menjejaskan kualiti permukaan jalur, oleh itu peranti pengikisan minyak tidak boleh digunakan.
Jika kaedah pemerasan penggelek dipilih, kesan pemerasan tidak dapat dicapai kerana bahan tersebut terlalu nipis. Oleh itu, penggelek pemeras 3M telah dikaji dan diubah suai, serta digunakan pada mesin penggelek 14 tingkat untuk menyelesaikan masalah penanggalan minyak pada permukaan jalur.
Rajah 6. Rajah 7 menunjukkan gambar pengikis minyak dan peranti penanggalan minyak penggelek 3M semasa menggelungkan foil.
4.3 Semasa proses penggelekan produk siap, kadar pemprosesan yang tinggi digunakan untuk memastikan produk mencapai prestasi kekuatan tinggi melebihi 730MPa.
Bahan logam mengalami ubah bentuk plastik semasa proses penggelekan, menyebabkan fenomena penuaan keras berlaku, dan sifat mekanikal bahan meningkat dengan ketara.
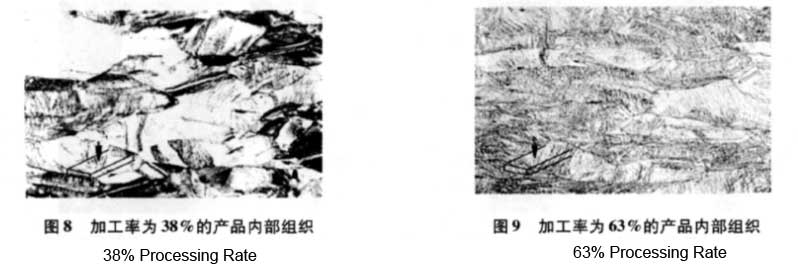
Dalam keadaan rekristalisasi penuh bagi gangsa fosfor timah, dengan peningkatan kadar pemprosesan, prestasi bahan juga semakin meningkat. Oleh itu, indeks prestasi produk dikawal melalui pengoptimuman kadar pemprosesan yang bersesuaian. Kekuatan tegangan adalah lebih daripada 730MPa, dan kadar pemprosesan keseluruhan adalah lebih daripada 50%, malah boleh mencapai sehingga 63%. Sudah tentu, prestasi keadaan rekristalisasi (juga dikenali sebagai keadaan asas) turut memberi kesan tertentu kepada prestasi produk akhir.
Gambar 8. Gambar 9 menunjukkan gambar mikrostruktur bagi produk tergelek dengan kadar pemprosesan rendah dan tinggi masing-masing.
4.4 Proses anil bahagian bawah produk penyelidikan
Untuk memastikan penunjuk prestasi kekuatan tinggi, anil bahagian bawah boleh dilakukan melalui dua kaedah: relau anil jenis loceng dan relau kusyen udara jenis pembukaan. Bagi jalur nipis dengan ketebalan kurang daripada 0.2mm, kedua-dua kaedah anil ini tidak mencukupi.
Oleh kerana relau anil jenis loceng digunakan untuk anil gegelung, terdapat ikatan yang serius antara jalur tembaga, dan kualiti permukaan tidak dapat dijamin.
Apabila jalur nipis dianil dalam relau kusyen udara, terdapat dua masalah utama. Pertama, jalur tersebut nipis dan lembut, menyebabkan ia mudah putus di kawasan relau; yang kedua, kelajuan operasi adalah terhad, dan selepas anil, jalur menjadi terlalu lembut, menyebabkan prestasi produk siap terlalu rendah untuk memenuhi keperluan.
Berdasarkan dua perkara di atas, anil menggunakan relau kusyen udara telah digunakan untuk bahagian bawah simpanan, dan tegangan serta tekanan angin di kawasan relau bagi pelbagai spesifikasi bahan simpanan bahagian bawah telah dikaji secara mendalam untuk memastikan jalur tembaga dapat beroperasi secara normal dan berterusan.
Oleh kerana prestasi bahan bahagian bawah mempengaruhi prestasi produk siap, adalah perlu untuk menyesuaikan suhu anil dan kelajuan anil, serta menyesuaikan suhu anil pada kelajuan paling pantas bagi memastikan bahagian bawah dianil dengan normal dan memastikan prestasi produk siap memenuhi keperluan prestasi tinggi.
4.5 Tentukan proses pelurusan tegangan untuk memastikan kesan pelurusan
Peralatan pelurus regangan terutamanya dilakukan melalui ketegangan pelurusan dan pelarasan segmen bagi penggelek sokongan. Oleh kerana ketebalan foil tembaga adalah kurang daripada Q lmm, yang sudah pun lebih nipis daripada ketebalan minimum Qlmm bagi peralatan pelurus regangan, proses ini mudah menyebabkan pelurusan berlebihan dan kerosakan jalur, kesan pelurusan yang buruk serta satu siri masalah lain.
Untuk melengkapkan proses pelurusan foil tembaga, proses pelurusan mesti diselaraskan. Ia adalah kawalan tegangan. Tegangan yang ditetapkan mestilah memenuhi keperluan pelurusan, dan perlu mengelakkan tali sawat daripada putus akibat tegangan yang berlebihan; yang kedua ialah menyesuaikan jurang gegelung yang sesuai. Hadkan nilai maksimum tekanan pelarasan segmen untuk mengelakkan pemerbaikan yang berlebihan.
Proses pelurusan ditentukan melalui eksperimen berterusan untuk memastikan kesan pelurusan dan mendapatkan bentuk plat yang baik.
5 Keputusan Ujian Penyelidikan Produk
Keputusan ujian produk yang dihantar ke pusat ujian Chinalco Luoyang Copper Co., Ltd. ditunjukkan dalam Jadual 3 dan Jadual 4.
Pembersihan minyak pada permukaan jalur kilang penggelek merupakan satu masalah global. Untuk memilih kaedah pembersihan minyak yang baik, ia mestilah mempunyai kesan pembersihan yang baik, tanpa menyebabkan kerosakan pada permukaan bahan.
| Gred | Cu | Pb | Fe | Sn | Zn | Mn | Ni | P | Cu+Sn+P |
| C5210 | ≤0.02 | 0.10 | 7.0-9.0 | ≤0.20 | 0.03-0.35 | ≥99.5 |
| Gred | Status | Ketebalan, mm | Kekuatan Tarik, MPa | Pemanjangan, % | Kekerasan Vickers, HV |
| C5210 (QSn8-0.3) | SH | 0.05-0.15 | 730-830 | ≥10 | 230-250 |
6 Kesimpulan
Projek ini menjalankan penyelidikan dan transformasi terhadap penggelek empat belas tingkat yang digunakan dalam industri keluli tahan karat, menggunakan peranti penanggalan minyak 3M pada penggelek, melaksanakan inovasi teknologi serta penambahbaikan proses, dan membangunkan foil tembaga C5210 gangsa timah-fosforus berkelebaran lebar (400mm) dengan prestasi tinggi. Ia menyelesaikan masalah bahawa foil C5210 gangsa timah-fosforus berkelebaran 400mm dengan prestasi tinggi tidak dapat dihasilkan melalui kaedah penggelekan di China.
(2) Penyelidikan mengenai proses nyahtekanan pemeliharaan bahagian bawah menyelesaikan masalah bahawa proses nyahtekanan pemeliharaan bahagian bawah untuk produk jalur nipis sukar dicapai. Dengan menggunakan kaedah proses seperti kadar pemprosesan yang tinggi dan pelurusan lenturan regangan, penunjuk prestasi bentuk yang baik dan kekuatan yang tinggi diperoleh.
(3) Kekuatan tegangan produk dalam keadaan SH mencapai lebih daripada 730 MPa, ketepatan ketebalan adalah 0.002 mm, dan penunjuk teknikal telah mencapai tahap canggih antarabangsa. Produk ini telah diiktiraf di pasaran dan boleh menggantikan produk import.