Przez zastosowanie metody ciągłego odlewania poziomego i walcowania na zimno o wysokiej precyzji, badano miedź stopową C5210 o wysokich parametrach. Trudność polegająca na tym, że miedź stopowa C5210 o wysokich parametrach o szerokości 400 mm nie może być walcowana, została rozwiązana poprzez zastosowanie dużego stopnia przetworzenia, walców z włókniny 3M oraz wyprostowywania naprężeniowego i przekształcenia walczarni 14-walcowej z branży stali nierdzewnej. Wytrzymałość na rozciąganie w stanie SH może wynosić ponad 730 MPa, wydłużenie może przekraczać 12%, a dokładność grubości może wynosić około 0,002 mm, co spełnia wymagania klientów dotyczących miedzi o wysokich parametrach i wysokiej sprężystości.
Wraz z rozwojem produkcji przemysłowej komponenty elektroniki, telekomunikacji, urządzeń elektrycznych i innych produktów stają się coraz bardziej miniaturyzowane i zagęszczone, co wymaga taśm folii miedzianej o mniejszej grubości i wyższych właściwościach mechanicznych. Ponieważ folia miedziana elektrolityczna jest galwanizowana, stan krystaliczny jej cząsteczek miedzi ma postać pionowych igieł, a taka struktura igiełowa jest podatna na pękanie podczas dynamicznego gięcia, natomiast cząsteczki miedzi w folii wałkowanej mają poziomą strukturę osiową, dzięki czemu można ją wielokrotnie zginać i składać. Kowkość, odporność na zginanie oraz gładkość powierzchni tej folii są lepsze niż w przypadku folii miedzianej elektrolitycznej.
Ten projekt wykorzystuje międzynarodowe zaawansowane technologie produkcyjne do badania miedzianej folii cynowo-fosforowej C5210, a opracowany produkt należy do walcowanych wysokowydajnych miedzianych folii stopowych i stanowi podstawowy materiał dla przemysłu elektronicznego.
1 Stan badań nad krajową folią miedzianą
Taśma folii miedzianej może być wytwarzana metodą elektrolizy i walcowania. Obecnie w Chinach udało się opracować ultracienką dwustronną jasną wysokowydajną folię miedzianą otrzymaną metodą elektrolityczną oraz metodę jej przygotowania. Grubość może wynosić nie więcej niż 84 µm, chropowatość nie przekracza 0,25 µm, a wydłużenie jest większe niż 5%; ze względu na różne wymagania produktowe wysokowydajny materiał foliowy miedziany C5210 z cynowo-fosforowymi dodatkami musi być wytwarzany przez walcowanie, co jest ograniczone przez sprzęt, technologię i inne czynniki. Tylko nieliczni krajowi producenci są w stanie produkować folię miedzianą walcowaną na krajowych walczarniach; niektóre taśmy wykazują falistość i pęknięcia, a efekt usuwania oleju podczas procesu walcowania jest niewystarczający, a szerokość walcowania wynosi mniej niż 305 mm, co nie pozwala w pełni spełnić wymagań klientów.
2 Główne wskaźniki techniczne produktu tego projektu
W oparciu o normy na taśmy ze stopów miedzi zgodne z japońskim standardem JIS oraz amerykańskim standardem ASIM, a także z uwzględnieniem wymagań rynkowych, sporządzono standard przedsiębiorstwa. Główne wskaźniki techniczne przedstawiono w Tabeli 1 i Tabeli 2.
| Gatunek | Cu | Pb | Fe | Sn | Zn | Mn | Ni | P | Cu+Sn+P |
| C5210 | ≤0.02 | 0.10 | 7.0-9.0 | ≤0.20 | 0.03-0.35 | ≥99.5 |
| Gatunek | Stan | Grubość, mm | Wytrzymałość na rozciąganie, MPa | Wydłużenie, % | Twardość Vickersa, HV |
| C5210 (QSn8-0.3) | SH | 0.05-0.15 | 730-830 | ≥10 | 230-250 |
3 Badania produktu i rozwiązania techniczne
3.1 Określenie gatunku, specyfikacji i stanu produktu
Gatunek produktu określono jako brąz cynowo-fosforowy C5210 (QSn8-Q3); stan produktu to EH i SH; grubość wynosi 0,07 mm, 0,075 mm, 0,08 mm; szerokość wynosi 305~400 mm.
3.2 Określenie drogi procesowej produktu
Do badania miedzianej folii cynowo-fosforowej C5210 wykorzystano proces produkcyjny „podawanie pręta do odlewu poziomego – walcowanie na zimno – wypiek – obróbka końcowa”.
4 Analiza procesu badań produktu
4.1 Poprawa procesu walcowania produktu w celu rozwiązania problemów związanych z łatwym rozrywaniem się folii miedzianej i trudnościami w kontrolowaniu kształtu blachy.
W ramach tego projektu zmodernizowano czternastowalcową walczarnię obróbczą stosowaną w przemyśle stalowym i po raz pierwszy zastosowano ją w przemyśle przetwórstwa miedzi. System kontroli grubości walczarni został zmieniony: pierwotnie używany promień Y został zastąpiony przez kontaktowy miernik grubości wyprodukowany przez firmę Vollmer z Niemiec.
Aby uniknąć niedostatecznej dokładności pomiarów spowodowanej zmianami składu, przeprowadzono modernizację wspomagających systemów sterowania elektrycznego, ciśnienia hydraulicznego, smarowania oraz innych elementów. Jednocześnie przebadano istniejącą dwupasmową linię produkcyjną o szerokości 440 mm do produkcji cynowo-fosforowej miedzi; ostatecznie szerokość próbnej partii może osiągnąć 400 nm.
Charakterystyką walcowania wysokowytrzymałej miedzianej folii stopowej jest niewielka redukcja absolutna, duża redukcja względna, walce znajdują się w szczelinie ujemnej, siła walcowania jest duża, co często powoduje występowanie alarmu o przekroczeniu limitu ciśnienia walcowania. Procedura walcowania miedzianej folii obejmuje 3–4 przebiegi i stosowanie małego stopnia obróbki na przebieg. Stopień obróbki na pierwszym przebiegu nie przekracza 25%, a na pozostałych przebiegach stopniowo się on zmniejsza według metody rozkładu wynoszącej 2–4%. Naprężenie przednie jest mniejsze niż nastawienie naprężenia tylne, przy czym to pierwsze jest o 10–25 kN mniejsze od tego drugiego. Ten proces zapewnia stabilne walcowanie i pozwala rozwiązać problem przerwania taśmy w procesie walcowania.
Czternastowalcowy walcownia to wielowalcowa walcownia z wieloma środkami regulacji kształtu. Podczas walcowania folii ze stopu miedzi o wysokiej wytrzymałości może dochodzić do złego kształtu ze względu na niewielkie nierównomierne odkształcenie. W związku z tym, metoda regulacji kształtu w czternastowalcowni polega na określeniu optymalnych parametrów kontroli kształtu za pomocą wyciągowej walce czternastowalcowni i kształtu walca:
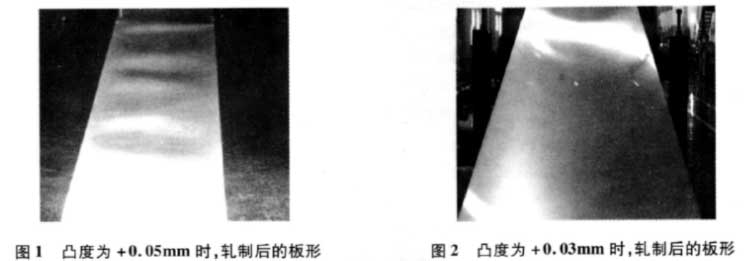
Przeanalizuj siłę drugiego walcownika pośredniego podczas walcowania folii ze stopu miedzi i przetestuj wpływ wałków o profilach wypukłych +0,05 mm oraz +Q0,03 mm na kształt taśmy w trakcie walcowania. W testach porównawczych korona wałka wypukłego została ostatecznie ustalona na +0,03 mm, a poprzez doborowe dopasowanie kształtu wałka wypukłego zmniejszono powstawanie fal pośrednich w trakcie walcowania.
Rysunki 1 i 2 przedstawiają kształt płaskiej blachy walcowanej przy różnych krzywiźnach.
(2) Ponieważ czternastowalcowa walczarnia jest stosowana do produkcji taśm ze stali nierdzewnej, produkt o szerokości 420 nm jest walcowany przy użyciu stożkowego profilu wałków: długość stożkowości wynosi 120 mm, a stopień stożkowości to Q36 mm. Taki stożkowy profil wałków powoduje, że podczas walcowania miedzi łatwo dochodzi do występowania fal dwustronnych w przypadku folii stopowych.
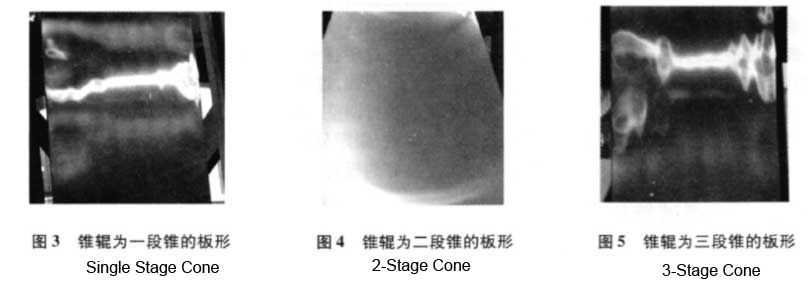
Po analizie sił całego systemu walców przetestowano trzy rozwiązania: jednostopniowy wał stożkowy, dwustopniowy wał stożkowy i trzystopniowy wał stożkowy. Wynik pokazuje, że typ dwustopniowego walca stożkowego jest optymalny; długość stożka wynosi 230 mm, a długość stożka krawędziowego to 170 nm, ze stopniowaniem 0,36 mm; długość stożka środkowego to 60 mm, ze stopniowaniem 0,04 mm.
Poprzez zmianę systemu walców wyeliminowano wpływ fal dwustronnych na jakość kształtu taśmy.
Rys. 3, Rys. 4 i Rys. 5 to zdjęcia kształtów płyt walcowanych przy użyciu trzech typów walców stożkowych.
4.2 Zastosowanie walców 3M na krajowej walcarni 14-walcowej rozwiązuje problem odtłuszczania podczas walcowania taśm foliowych.
Obecnie główne metody odtłuszczania obejmują wyciskanie i skrobanie.
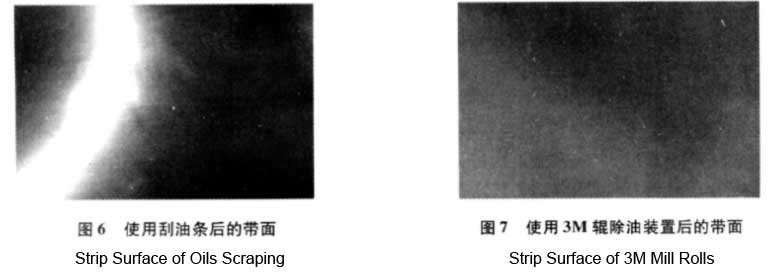
W 14-walcowej walcarni przy produkcji stali nierdzewnej stosuje się metodę skrobania oleju. Skrobak oleju wykonany jest z tworzywa sztucznego i zapewnia dobry efekt usuwania oleju. Jednak podczas walcowania folii miedzianej urządzenie to nie może być używane, ponieważ taśma miedziana jest miększa od stali nierdzewnej; po pewnym czasie użytkowania wałkowany pył miedziany łatwo osadza się na krawędziach skrobaka, powodując zadrapania na powierzchni taśmy, co poważnie wpływa na jej jakość powierzchniową.
Jeśli zastosowana zostanie metoda wyciskania za pomocą walców, efekt wyciskania nie zostanie osiągnięty, ponieważ materiał jest zbyt cienki. Z tego powodu opracowano i przekształcono wał wyciskający 3M, który został zastosowany w walcarni 14-walcowej, aby rozwiązać problem odtłuszczania powierzchni taśmy.
Rysunek 6. Rysunek 7 przedstawia zdjęcia skrobaka oleju oraz urządzenia odtłuszczającego z wałem 3M podczas walcowania folii.
4.3 W procesie walcowania wyrobu gotowego stosuje się dużą stopień obróbki, aby produkt osiągnął wysokie parametry wytrzymałościowe powyżej 730 MPa.
Podczas procesu walcowania materiał metaliczny ulega odkształceniom plastycznym, co prowadzi do zjawiska hartowania kruchego i znacząco poprawia właściwości mechaniczne materiału.
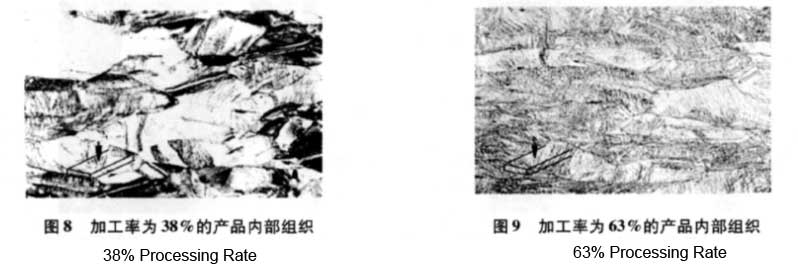
W stanie całkowicie rekryształtowanym cynowo-fosforowej brązu, wraz ze wzrostem stopnia obróbki, właściwości materiału również stale się poprawiają. Dlatego też wskaźniki wydajności produktu są kontrolowane poprzez określenie odpowiedniego stopnia obróbki. Wytrzymałość na rozciąganie wynosi powyżej 730 MPa, a całkowity stopień obróbki przekracza 50%, przy czym najwyższy może osiągnąć nawet 63%. Oczywiście, właściwości stanu rekryształtowanego (zwany również stanem podstawowym) mają pewien wpływ na wydajność końcowego produktu.
Figura 8. Rysunek 9 przedstawia zdjęcia mikrostruktury wyrobów walcowanych o niskim i wysokim stopniu obróbki, odpowiednio.
4.4 Proces wyżarzania podłoża produktu badawczego
Aby zapewnić wysokie parametry wytrzymałościowe, wyżarzanie podłoża można przeprowadzać na dwa sposoby: w piecu wyżarzacznym typu dzwonowego oraz w rozkładanym piecu z poduszką powietrzną. W przypadku cienkich taśm o grubości mniejszej niż 0,2 mm obie metody wyżarzania są niewystarczające.
Ponieważ piec wyżarzaczy dzwonowy jest przeznaczony do wyżarzania zwiniętych rolkach, dochodzi do silnego przywierania taśm miedzianych, co nie pozwala zagwarantować jakości powierzchni.
W przypadku wyżarzania cienkiej taśmy w piecu z poduszką powietrzną występują dwa główne problemy. Po pierwsze, taśma jest cienka i miękka, co sprawia, że łatwo się przerzuca w strefie pieca; po drugie, ograniczona jest prędkość jej prowadzenia, a po wyżarzeniu taśma jest zbyt miękka, co powoduje, że właściwości końcowego produktu są zbyt niskie, aby spełniały wymagania.
W oparciu o powyższe dwie kwestie, do wyżarzania podłoża stosuje się piec z poduszką powietrzną, przy czym głównym celem jest określenie naprężeń i ciśnienia powietrza w strefie pieca dla różnych specyfikacji materiału podłożowego, aby zapewnić normalne i ciągłe działanie taśmy miedzianej.
Ponieważ wydajność materiału dolnego wpływa na wydajność gotowego produktu, konieczne jest dostosowanie temperatury i prędkości wypłukiwania oraz regulacja temperatury wypłukiwania z jak największą szybkością, aby zapewnić prawidłowe wypłukiwanie materiału dolnego i upewnić się, że wydajność gotowego produktu spełnia wysokie wymagania.
4.5 Określenie procesu równoważenia napięcia w celu zapewnienia efektu prostowania
Równiarka rozciągająco-ginąca działa głównie poprzez prostowanie napięciowe i segmentową regulację rolek podporowych. Ponieważ grubość folii miedzianej jest mniejsza niż Q lmm, co już przekracza minimalną grubość Qlmm dla równiarki rozciągająco-ginącej, w procesie łatwo dochodzi do nadmiernego prostowania i zerwania taśmy, co prowadzi do słabego efektu prostowania i szeregu innych problemów.
Aby zakończyć proces prostowania folii miedzianej, należy dostosować proces prostowania. Jest to kontrola napięcia. Przyłożone napięcie musi spełniać wymagania dotyczące prostowania i jednocześnie należy zapobiegać zerwaniu taśmy z powodu nadmiernego napięcia; drugim krokiem jest dostosowanie odpowiedniego luzu między walcami. Należy ograniczyć maksymalną wartość ciśnienia segmentowego, aby zapobiec nadmiernej korekcji.
Proces prostowania jest ustalany poprzez ciągłe eksperymenty, aby zapewnić efekt prostowania i uzyskać dobrą kształtowalność blachy.
5 Wyniki badań produktu
Wyniki testów produktu przesłanego do centrum badawczego Chinalco Luoyang Copper Co., Ltd. przedstawiono w Tabeli 3 i Tabeli 4.
Odtłuszczanie powierzchni taśmy w walce to problem o zasięgu światowym. Aby wybrać dobry sposób odtłuszczania, musi on zapewniać dobry efekt odtłuszczania, nie powodując przy tym uszkodzeń powierzchni materiału.
| Gatunek | Cu | Pb | Fe | Sn | Zn | Mn | Ni | P | Cu+Sn+P |
| C5210 | ≤0.02 | 0.10 | 7.0-9.0 | ≤0.20 | 0.03-0.35 | ≥99.5 |
| Gatunek | Stan | Grubość, mm | Wytrzymałość na rozciąganie, MPa | Wydłużenie, % | Twardość Vickersa, HV |
| C5210 (QSn8-0.3) | SH | 0.05-0.15 | 730-830 | ≥10 | 230-250 |
6 Wniosek
(1) Ten projekt bada i modernizuje czternastoczęściowy walcownię taśmową stosowaną w przemyśle stali nierdzewnej, wprowadza urządzenie do odtłuszczania wałków firmy 3M, prowadzi innowacje technologiczne i usprawnienia procesu oraz opracowuje szeroką (400 mm) wysokowydajną miedzianą folię z brązu cynowo-fosforowego C5210. Rozwiązuje problem, że w Chinach nie można produkować przez walcowanie 400-milimetrowej szerokości wysokowydajnej folii z brązu cynowo-fosforowego C5210.
(2) Badania nad procesem wyżarzania z utrzymywaniem dolnej warstwy rozwiązują problem trudności w realizacji tego procesu dla cienkich produktów taśmowych. Dzięki zastosowaniu metod procesowych, takich jak duża stopień obróbki i prostowanie rozciągane-zginane, uzyskano wskaźniki jakościowe o dobrej postaci i wysokiej wytrzymałości.
(3) Wytrzymałość na rozciąganie produktu w stanie SH osiąga ponad 730 MPa, dokładność grubości wynosi 0,002 nm, a wskaźniki techniczne osiągnęły międzynarodowy poziom zaawansowania. Produkt został uznany na rynku i może zastępować produkty importowane.