অনুভূমিক ধারাবাহিক ঢালাই পদ্ধতি এবং উচ্চ-নির্ভুলতাসম্পন্ন কোল্ড-রোলড প্রক্রিয়া ব্যবহার করে উচ্চ-কর্মক্ষমতাসম্পন্ন টিন ফসফরাস ব্রোঞ্জ C5210 তামার গবেষণা করা হয়েছে। 400 mm প্রশস্ত উচ্চ-কর্মক্ষমতাসম্পন্ন টিন ফসফরাস ব্রোঞ্জ C5210 তামাকে রোল করা যায় না—এই সমস্যা সমাধান করা হয়েছে বৃহৎ প্রক্রিয়াজাতকরণ হার, 3M নন-ওভেন মিল রোল এবং টেনশন লেভেলিং ব্যবহার করে এবং স্টেইনলেস স্টিল শিল্পের 14-হাই রোলার মিলকে রূপান্তরিত করে। SH অবস্থায় টেনসাইল শক্তি 730MPa-এর বেশি পর্যন্ত হতে পারে, প্রসারণ 12%-এর বেশি পর্যন্ত হতে পারে এবং পুরুত্বের নির্ভুলতা প্রায় 0.002mm পর্যন্ত হতে পারে, যা উচ্চ-কর্মক্ষমতা ও উচ্চ-স্থিতিস্থাপকতাসম্পন্ন তামার জন্য গ্রাহকের চাহিদা পূরণ করে।
শিল্প উৎপাদনের বিকাশের সাথে সাথে, ইলেকট্রনিক্স, টেলিযোগাযোগ, বৈদ্যুতিক যন্ত্রপাতিসহ অন্যান্য পণ্যের উপাদানগুলো ক্রমশ ছোট ও ঘন হয়ে উঠছে, যার জন্য প্রয়োজন হয় আরও পাতলা পুরুত্ব এবং উচ্চতর যান্ত্রিক বৈশিষ্ট্যসম্পন্ন তামার ফয়েল স্ট্রিপ। যেহেতু ইলেক্ট্রোলাইটিক তামার ফয়েল ইলেক্ট্রোপ্লেটিং পদ্ধতিতে তৈরি হয়, তাই এর তামার কণাগুলোর ক্রিস্টালীয় অবস্থা উল্লম্ব সুচের মতো এবং গতিশীল বাঁকানোর সময় এই সুচের মতো গঠন ভেঙে যাওয়ার ঝুঁকি থাকে। অন্যদিকে, রোলড তামার ফয়েলের তামার কণাগুলোর গঠন অনুভূমিক অক্ষের মতো, যা বারবার বাঁকানো ও ভাঁজ করা যায়। এই ফয়েলের নমনীয়তা, বাঁকা হওয়ার প্রতিরোধ ক্ষমতা এবং পৃষ্ঠের মসৃণতা ইলেক্ট্রোলাইটিক তামার ফয়েলের চেয়ে ভালো।
এই প্রকল্পটি আন্তর্জাতিক উন্নত উৎপাদন প্রযুক্তি গ্রহণ করে টিন ফসফর ব্রোঞ্জ C5210 তামার ফয়েল নিয়ে গবেষণা করে, এবং উন্নয়ন করা পণ্যটি রোলড উচ্চ-কর্মক্ষমতাসম্পন্ন খাদযুক্ত তামার ফয়েলের অন্তর্ভুক্ত, যা ইলেকট্রনিক্স শিল্পের মৌলিক উপাদান।
1 দেশীয় তামার ফয়েলের গবেষণার অবস্থা
কপার ফয়েল স্ট্রিপটি ইলেক্ট্রোলাইসিস এবং রোলিংয়ের মাধ্যমে উৎপাদন করা যেতে পারে। বর্তমানে, অতি-পাতলা দ্বিপার্শ্বযুক্ত উজ্জ্বল উচ্চ-কর্মক্ষমতাসম্পন্ন ইলেক্ট্রোলাইটিক কপার ফয়েল এবং এর প্রস্তুতির পদ্ধতি চীনে সফলভাবে উন্নয়ন করা হয়েছে। এর বেধ 84μm-এর বেশি হতে পারবে না, রুক্ষতা Q.25μm-এর বেশি হবে না, এবং প্রসারণ 5%-এর বেশি হবে; বিভিন্ন পণ্যের চাহিদার কারণে, উচ্চ-কর্মক্ষমতাসম্পন্ন টিন ফসফর ব্রোঞ্জ C5210 কপার ফয়েল উপাদানটি রোলিংয়ের মাধ্যমেই উৎপাদন করতে হয়, যা সরঞ্জাম, প্রযুক্তি এবং অন্যান্য কারণে সীমাবদ্ধতার কারণে, মাত্র কয়েকটি দেশীয় প্রস্তুতকারকই কপার ফয়েল উৎপাদন করতে পারে, যা দেশীয় রোলিং মিলগুলিতে রোল করা হয়, এবং কিছু স্ট্রিপ ঢেউখেলানো ও ভাঙা দেখায়, রোলিং প্রক্রিয়ার সময় তেল অপসারণের প্রভাব খারাপ থাকে, এবং রোলিংয়ের প্রস্থ 305mm-এর কম হয়, যা গ্রাহকের চাহিদা পুরোপুরি পূরণ করতে পারে না।
2 এই প্রকল্পের পণ্যের প্রধান প্রযুক্তিগত সূচকগুলো
জাপানি JIS মান এবং আমেরিকান ASIM মানের তামা খাদের স্ট্রিপ স্ট্যান্ডার্ডগুলোর প্রতি লক্ষ্য রেখে এবং বাজারের চাহিদার সঙ্গে মিলিয়ে একটি প্রাতিষ্ঠানিক মান তৈরি করা হয়েছে। প্রধান প্রযুক্তিগত সূচকগুলো সারণী ১ এবং সারণী ২-এ দেখানো হয়েছে।
| গ্রেড | Cu | Pb | Fe | Sn | Zn | Mn | Ni | P | Cu+Sn+P |
| C5210 | ≤0.02 | 0.10 | 7.0-9.0 | ≤0.20 | 0.03-0.35 | ≥99.5 |
| গ্রেড | অবস্থা | বেধ, mm | টেনসাইল শক্তি, MPa | দীর্ঘায়ন, % | ভিকার্স কঠোরতা, HV |
| C5210 (QSn8-0.3) | SH | 0.05-0.15 | 730-830 | ≥10 | 230-250 |
৩ পণ্য গবেষণা এবং প্রযুক্তিগত সমাধান
৩.১ পণ্যের গ্রেড, স্পেসিফিকেশন এবং অবস্থার নির্ধারণ
পণ্যের গ্রেড হিসেবে টিন ফসফর ব্রোঞ্জ C5210 (QSn8-Q3) নির্ধারণ করা হয়েছে; পণ্যের অবস্থা EH এবং SH; বেধ ০.০৭মিমি, ০.০৭৫মিমি, ০.০৮মিমি; প্রস্থ ৩০৫~৪০০মিমি।
3.2 পণ্যের প্রক্রিয়া পথ নির্ধারণ
“অনুভূমিক ধারাবাহিক ঢালাই বিলেট সরবরাহ-শীতল রোলিং-অ্যানিলিং-ফিনিশিং” উৎপাদন প্রক্রিয়াটি টিন ফসফর ব্রোঞ্জ C5210 তামার ফয়েল গবেষণায় ব্যবহৃত হয়।
4 পণ্য গবেষণার প্রক্রিয়া বিশ্লেষণ
4.1 তামার ফয়েল সহজে ছিঁড়ে যাওয়া এবং প্লেটের আকৃতি নিয়ন্ত্রণ করা কঠিন সমস্যাগুলো সমাধানের জন্য পণ্যের রোলিং প্রক্রিয়া উন্নত করা হয়েছে।
এই প্রকল্পে স্টেইনলেস স্টিল শিল্পের চৌদ্দ-উচ্চতার ফিনিশিং মিলটি নবায়ন করা হয়েছে এবং এটি প্রথমবারের মতো তামা প্রক্রিয়াকরণ শিল্পে প্রয়োগ করা হয়েছে। রোলিং মিলের পুরুত্ব নিয়ন্ত্রণ ব্যবস্থা প্রাথমিক ব্যবস্থা থেকে পরিবর্তন করে Y-রশ্মির পরিবর্তে জার্মানির ভোলমার কোম্পানির তৈরি একটি সংস্পর্শমূলক পুরুত্ব পরিমাপক যন্ত্র ব্যবহার করা হয়েছে।
রচনাগত পরিবর্তনের কারণে পরিমাপের নির্ভুলতা যাতে কম না হয়, সেজন্য সহায়ক বৈদ্যুতিক স্থানান্তর নিয়ন্ত্রণ, হাইড্রোলিক চাপ, লুব্রিকেশন এবং অন্যান্য দিকগুলোর পরিবর্তন করা হয়েছে। একই সময়ে, বিদ্যমান ডুয়াল-ফ্লো 440mm টিন ফসফর ব্রোঞ্জ উৎপাদন লাইনটি গবেষণা করা হয়েছে, এবং চূড়ান্ত পরীক্ষামূলক পণ্যের প্রস্থ 400nm পর্যন্ত হতে পারে।
উচ্চ-শক্তির খাদযুক্ত তামার ফয়েল রোলিংয়ের বৈশিষ্ট্যগুলো হলো—অভিন্ন হ্রাস কম, আপেক্ষিক হ্রাস বেশি, রোল নেগেটিভ রোল গ্যাপে থাকে, রোলিং ফোর্স বেশি এবং রোলিং চাপের সীমার সতর্কবার্তা প্রায়শই দেখা যায়। তামার ফয়েল রোলিং পদ্ধতিতে ৩~৪টি পাস নির্বাচন করা হয় এবং ছোট পাসের প্রক্রিয়া হার ব্যবহার করা হয়। প্রথম পাসের প্রক্রিয়া হার ২৫% ছাড়িয়ে যায় না, এবং বাকি পাসগুলো ২~৪ প্রক্রিয়া হার অনুসারে ধীরে ধীরে কমানো হয়। বণ্টন পদ্ধতি অনুযায়ী, সামনের টেনশন পেছনের টেনশনের সেটিংয়ের চেয়ে কম থাকে, এবং প্রথমটি পরেরটির চেয়ে ১০~২৫kN কম থাকে। এই প্রক্রিয়ায় রোলিং স্থিতিশীল থাকে এবং রোলিং প্রক্রিয়ায় স্ট্রিপ বিচ্ছিন্ন হওয়ার সমস্যা সমাধান করা যায়।
চৌদ্দ-হাই রোলিং মিল হল একটি মাল্টি-হাই রোলিং মিল যাতে আকৃতির অবস্থা সমন্বয় করার বহু উপায় রয়েছে। উচ্চ-শক্তি সম্পন্ন তামার সংকর ধাতুর ফয়েল রোল করার সময়, সামান্য অসম বিকৃতির কারণে আকৃতি খারাপ হয়ে যায়। এই পরিস্থিতি বিবেচনা করে, চৌদ্দ-হাই রোলিং মিলের আকৃতি সমন্বয় পদ্ধতি হল চৌদ্দ-হাই মিলের পুল-আউট রোল এবং রোল আকৃতি ব্যবহার করে সর্বোত্তম আকৃতি নিয়ন্ত্রণ প্যারামিটার নির্ধারণ করা:
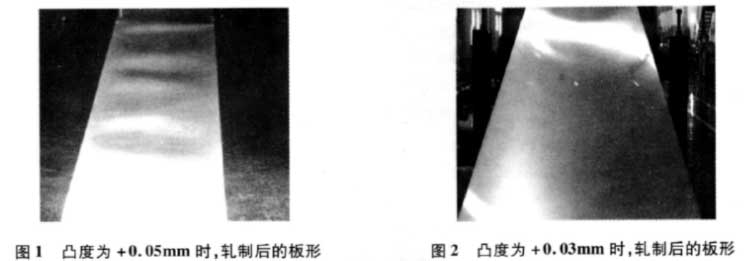
তামা সংকরের ফয়েল রোলিংয়ের সময় দ্বিতীয় মাঝারি রোলের বল বিশ্লেষণ করুন, এবং +0.05mm এবং +Q0.03mm প্রতিবিম্বিত রোল প্রোফাইলের রোলগুলির রোলিংয়ের সময় স্ট্রিপের আকৃতির উপর প্রভাব পরীক্ষা করুন। তুলনামূলক পরীক্ষায়, প্রতিবিম্বিত রোলের ক্রাউন চূড়ান্তভাবে +0.03mm নির্ধারিত হয়, এবং প্রতিবিম্বিত রোলের আকৃতি অনুসন্ধানের মাধ্যমে রোলিংয়ের সময় মাঝারি ঢেউয়ের সৃষ্টি হ্রাস করা হয়।
চিত্র 1 এবং 2 বিভিন্ন ক্রাউন দিয়ে রোল করা সমতল ফয়েলের আকৃতির ছবি।
(2) যেহেতু চৌদ্দ-উচ্চতার মিলটি স্টেইনলেস স্টিলের স্ট্রিপ উৎপাদনে ব্যবহৃত হয়, তাই 420nm প্রস্থের পণ্যটি একটি টেপারড রোল আকৃতিতে রোল করা হয়: টেপারের দৈর্ঘ্য 120mm, এবং টেপার Q36mm। এই টেপারড রোল আকৃতিটি তামা রোল করার ক্ষেত্রে ব্যবহার করা হয়। এলয় ফয়েল ব্যবহার করার সময় উভয় পাশে তরঙ্গ সৃষ্টি হওয়ার ঝুঁকি থাকে।
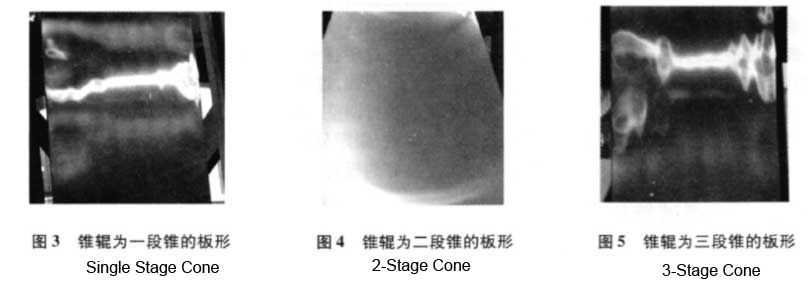
সমগ্র রোলার সিস্টেমের বল বিশ্লেষণের পর, এক-পর্যায়ের শঙ্কু, দুই-পর্যায়ের শঙ্কু এবং তিন-পর্যায়ের শঙ্কু—এই তিনটি পদ্ধতি পরীক্ষা করা হয়েছিল। ফলাফল হলো যে দুই-পর্যায়ের শঙ্কু রোল ধরনটি আদর্শ, শঙ্কুর দৈর্ঘ্য ২৩০মিমি, প্রান্তের শঙ্কুর দৈর্ঘ্য ১৭০মিমি এবং ঢাল ০.৩৬মিমি; মাঝের শঙ্কুর দৈর্ঘ্য ৬০মিমি, ঢাল ০.০৪মিমি।
রোলার সিস্টেম পরিবর্তন করে স্ট্রিপের আকারের মানের ওপর দ্বিপার্শ্বীয় তরঙ্গের প্রভাব দূর করা হয়েছে।
চিত্র ৩, চিত্র ৪ এবং চিত্র ৫ হলো তিন ধরনের শঙ্কু আকৃতির রোল ব্যবহার করে প্লেটের আকার রোলিংয়ের ছবি।
4.2 দেশীয় ১৪-উচ্চতা রোলিং মিলে 3M রোলের প্রয়োগ ফয়েল স্ট্রিপ রোলিংয়ে ডিগ্রেসিংয়ের সমস্যা সমাধান করেছে।
বর্তমানে, ডিগ্রেসিংয়ের প্রধান পদ্ধতিগুলোর মধ্যে রয়েছে চেপে মুছে ফেলা এবং স্ক্র্যাপিং।
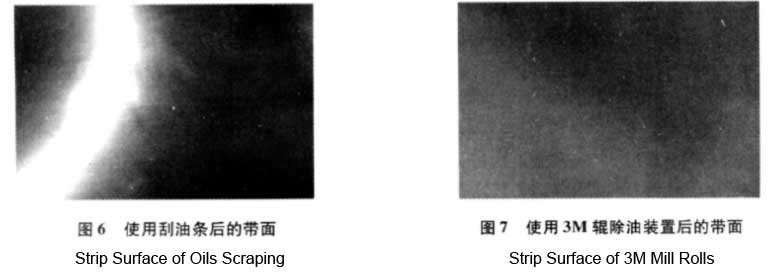
14-রোল মিল স্টেইনলেস স্টিলের উৎপাদনে তেল ঘষার পদ্ধতি বেছে নেয়। তেল ঘষার যন্ত্রটি প্লাস্টিক উপাদান দিয়ে তৈরি, এবং তেল অপসারণের কার্যকারিতা ভালো। তবে, যখন তেল অপসারণ ডিভাইসটি তামার ফয়েল রোলিংয়ের জন্য ব্যবহার করা হয়, তখন তামার স্ট্রিপটি স্টেইনলেস স্টিলের উপাদানের চেয়ে নরম হওয়ায়, কিছু সময় ব্যবহারের পর রোলড তামার গুঁড়ো তেল ঘষার যন্ত্রের পাশে জমা হতে শুরু করে, যার ফলে স্ট্রিপের পৃষ্ঠে আঁচড় পড়ে, যা স্ট্রিপের পৃষ্ঠের গুণমানকে মারাত্মকভাবে প্রভাবিত করে, তাই তেল ঘষার ডিভাইসটি ব্যবহার করা যায় না।
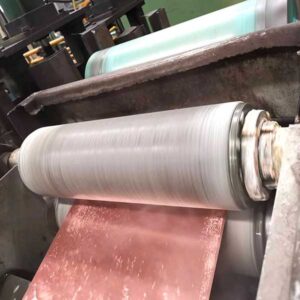
যদি রোলার চেপে মুছে ফেলার পদ্ধতি বেছে নেওয়া হয়, তবে উপাদানটি খুব পাতলা হওয়ায় চেপে মুছে ফেলার কার্যকারিতা পাওয়া যায় না। এ কারণে, 3M চেপে মুছে ফেলার রোলার নিয়ে গবেষণা ও পরিবর্তন করা হয় এবং স্ট্রিপের পৃষ্ঠ থেকে তেল দূর করার সমস্যা সমাধানের জন্য এটি ১৪-রোল মিলে ব্যবহার করা হয়।
চিত্র ৬ এবং চিত্র ৭ ফয়েল রোলিংয়ের সময় তেল স্ক্র্যাপার এবং 3M রোলার ডিগ্রেসিং ডিভাইসের ছবি দেখায়।
4.3 প্রস্তুত পণ্যের রোলিং প্রক্রিয়ার সময়, বড় প্রক্রিয়াজাতকরণ হার ব্যবহার করে পণ্যটি ৭৩০MPa-এর বেশি উচ্চ শক্তির কর্মক্ষমতা সূচক পায়।
রোলিং প্রক্রিয়ার সময় ধাতব উপাদানটি প্লাস্টিক বিকৃতির মধ্য দিয়ে যায়, ফলে কাজের কঠোরতার ঘটনা ঘটে এবং উপাদানের যান্ত্রিক বৈশিষ্ট্যগুলো উল্লেখযোগ্যভাবে উন্নত হয়।
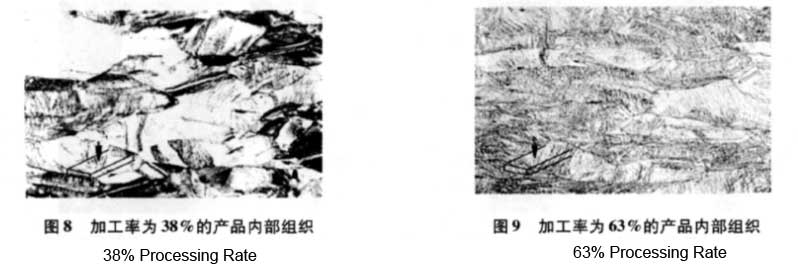
টিন ফসফর ব্রোঞ্জের সম্পূর্ণ পুনর্ক্রিস্টালাইজড অবস্থায়, প্রক্রিয়াজাতকরণের হার বৃদ্ধির সাথে সাথে উপাদানের কার্যকারিতাও ক্রমশ বাড়তে থাকে। তাই, সংশ্লিষ্ট প্রক্রিয়াজাতকরণের হার অনুসন্ধানের মাধ্যমে পণ্যের কার্যকারিতা সূচক নিয়ন্ত্রণ করা হয়। টেনসাইল শক্তি 730MPa-এর বেশি এবং মোট প্রক্রিয়াজাতকরণের হার 50%-এর বেশি, যা সর্বোচ্চ 63% পর্যন্ত পৌঁছাতে পারে। অবশ্যই, পুনর্ক্রিস্টালাইজড অবস্থার (যা নীচের অবস্থা নামেও পরিচিত) কার্যকারিতা চূড়ান্ত পণ্যের কার্যকারিতার উপর নির্দিষ্ট প্রভাব ফেলে।
চিত্র ৮। চিত্র ৯ যথাক্রমে কম প্রক্রিয়াজাতকরণ হার এবং উচ্চ প্রক্রিয়াজাতকরণ হারের রোলড পণ্যগুলির সূক্ষ্ম গঠনের ছবি দেখায়।
4.4 গবেষণা পণ্যের নীচের অংশের আনিলিং প্রক্রিয়া
উচ্চ-শক্তির কর্মক্ষমতার সূচকগুলি নিশ্চিত করার জন্য, নীচের অংশের আনিলিং দুটি পদ্ধতিতে ব্যবহার করা যেতে পারে: একটি বেল আনিলিং চুল্লি এবং একটি খোলা বায়ু কুশন চুল্লি। 0.2মিমি এর কম বেধের পাতলা ফিতার জন্য, উভয় আনিলিং পদ্ধতিই যথেষ্ট নয়।
যেহেতু বেল-ধরনের আনিলিং চুল্লি কয়েল আনিলিংয়ের জন্য ব্যবহৃত হয়, তাই তামার ফিতাগুলির মধ্যে গুরুতর আঠার সৃষ্টি হয় এবং পৃষ্ঠের গুণমান নিশ্চিত করা যায় না।
পাতলা ফিতাকে বায়ু কুশন চুল্লিতে আনিল করার সময় দুটি প্রধান সমস্যা দেখা যায়। একটি হলো ফিতাটি পাতলা এবং নরম, ফলে চুল্লির অঞ্চলে ফিতাটি সহজেই ছিঁড়ে যায়; অন্যটি হলো চলমান গতি সীমিত থাকে এবং আনিলিংয়ের পরে ফিতাটি অত্যন্ত নরম হয়ে যায়, যার ফলে সমাপ্ত পণ্যের কর্মক্ষমতা প্রয়োজনীয়তা পূরণ করতে অক্ষম হয়।
উপরোক্ত দুটি বিষয়ের ভিত্তিতে, নীচের অংশের রিজার্ভের জন্য বায়ু কুশন চুল্লি আনিলিং গ্রহণ করা হয় এবং বিভিন্ন স্পেসিফিকেশনের নীচের অংশের রিজার্ভ উপাদানের চুল্লি অঞ্চলের টেনশন ও বায়ুচাপ মূলত অনুসন্ধান করা হয় যাতে তামার ফিতাটি স্বাভাবিকভাবে এবং নিয়মিতভাবে চলতে পারে।
যেহেতু নীচের উপাদানের কর্মক্ষমতা প্রস্তুত পণ্যের কর্মক্ষমতাকে প্রভাবিত করে, তাই অ্যানিলিং তাপমাত্রা এবং অ্যানিলিং গতি সামঞ্জস্য করা প্রয়োজন, এবং নীচের অংশটি স্বাভাবিকভাবে অ্যানিল হয় তা নিশ্চিত করার জন্য অ্যানিলিং তাপমাত্রা সর্বোচ্চ গতিতে সামঞ্জস্য করতে হয় এবং প্রস্তুত পণ্যের কর্মক্ষমতা উচ্চ পারফরম্যান্সের চাহিদা পূরণ করে তা নিশ্চিত করতে হয়।
4.5 সোজাকরণের প্রক্রিয়া নির্ধারণ করুন যাতে সোজাকরণের প্রভাব নিশ্চিত হয়
স্ট্রেচ-বেন্ডিং লেভেলার মূলত সোজাকরণের টেনশন এবং সাপোর্ট রোলারগুলোর খন্ডিত সমন্বয়ের মাধ্যমে পরিচালিত হয়। যেহেতু তামার ফয়েলের বেধ Q lmm এর চেয়েও কম, যা ইতিমধ্যেই স্ট্রেচ-বেন্ডিং লেভেলারের ন্যূনতম বেধ Qlmm এর চেয়েও কম, তাই প্রক্রিয়াটিতে অতিরিক্ত সোজাকরণ এবং স্ট্রিপ ভাঙা, খারাপ সোজাকরণের প্রভাব এবং আরও অনেক সমস্যা সহজেই দেখা দিতে পারে।
তামার ফয়েলের সোজাকরণ প্রক্রিয়া সম্পন্ন করার জন্য, সোজাকরণ প্রক্রিয়াটিকে সামঞ্জস্য করতে হবে। এটি টেনশন নিয়ন্ত্রণের ওপর নির্ভরশীল। প্রদত্ত টেনশন সোজাকরণের চাহিদা পূরণ করতে হবে, এবং অত্যধিক টেনশনের কারণে বেল্ট ছিঁড়ে যাওয়া প্রতিরোধ করা প্রয়োজন; দ্বিতীয়ত, উপযুক্ত রোল গ্যাপ সামঞ্জস্য করতে হবে। অতিরিক্ত সংশোধন রোধ করতে সেগমেন্টাল সমন্বয়ের চাপের সর্বোচ্চ মান সীমাবদ্ধ করুন।
সোজাকরণের প্রভাব নিশ্চিত করতে এবং ভালো প্লেটের আকৃতি পেতে ধারাবাহিক পরীক্ষার মাধ্যমে সোজাকরণের প্রক্রিয়া নির্ধারণ করা হয়।
5 পণ্য গবেষণার পরীক্ষার ফলাফল
Chinalco Luoyang Copper Co., Ltd.-এর পরীক্ষা কেন্দ্রে পাঠানো পণ্যের পরীক্ষার ফলাফল সারণী ৩ এবং সারণী ৪-এ দেখানো হয়েছে।
রোলিং মিলের স্ট্রিপের পৃষ্ঠের ঘি দূর করা একটি বিশ্বব্যাপী সমস্যা। একটি ভালো ঘি দূরীকরণ পদ্ধতি বেছে নিতে হলে, তাতে ভালো ঘি দূরীকরণের প্রভাব থাকতে হবে, এবং উপাদানের পৃষ্ঠে কোনো ক্ষতি না করতে হবে।
| গ্রেড | Cu | Pb | Fe | Sn | Zn | Mn | Ni | P | Cu+Sn+P |
| C5210 | ≤0.02 | 0.10 | 7.0-9.0 | ≤0.20 | 0.03-0.35 | ≥99.5 |
| গ্রেড | স্থিতি | বেধ, mm | টেনসাইল শক্তি, MPa | দীর্ঘায়ন, % | ভিকার্স কঠোরতা, HV |
| C5210 (QSn8-0.3) | SH | 0.05-0.15 | 730-830 | ≥10 | 230-250 |
6 উপসংহার
(1) এই প্রকল্পটি স্টেইনলেস স্টিল শিল্পে ব্যবহৃত চৌদ্দ-উচ্চতার রোলিং মিল নিয়ে গবেষণা করে এবং তাকে রূপান্তরিত করে, 3M রোলার ডিগ্রেজিং ডিভাইস ব্যবহার করে, প্রক্রিয়ায় প্রযুক্তিগত উদ্ভাবন ও উন্নয়ন ঘটায় এবং প্রশস্ত (400mm) উচ্চ-কর্মক্ষমতাসম্পন্ন টিন-ফসফর ব্রোঞ্জ C5210 তামার ফয়েল উন্নয়ন করে। এটি সেই সমস্যার সমাধান করে যে, চীনে 400mm প্রস্থের উচ্চ-কর্মক্ষমতাসম্পন্ন টিন-ফসফর ব্রোঞ্জ C5210 ফয়েল রোলিং পদ্ধতিতে উৎপাদন করা যায় না।
(2) নীচের অংশ ধরে রাখা এনিলিং প্রক্রিয়ার উপর গবেষণা থেকে দেখা যায়, পাতলা স্ট্রিপ পণ্যের জন্য নীচের অংশ ধরে রাখা এনিলিং প্রক্রিয়া কঠিন হয়। বড় প্রক্রিয়াজাতকরণ হার এবং স্ট্রেচ-বেন্ডিং স্ট্রেইটেনিংয়ের মতো প্রক্রিয়াগত পদ্ধতি গ্রহণ করে, ভালো আকৃতি এবং উচ্চ শক্তির কার্যকারিতার সূচক পাওয়া যায়।
(3) SH অবস্থায় পণ্যটির টেনসাইল শক্তি 730M Pa-এর বেশি হয়, পুরুত্বের নির্ভুলতা 0.002nm, এবং প্রযুক্তিগত সূচকগুলো আন্তর্জাতিক উন্নত পর্যায়ে পৌঁছেছে। পণ্যটি বাজারে স্বীকৃতি পেয়েছে এবং আমদানি করা পণ্যের বিকল্প হিসেবে ব্যবহার করা যেতে পারে।