با استفاده از روش ریختهگری پیوسته افقی و کشش سرد با دقت بالا، مس برنز قلع-فسفر C5210 با عملکرد بالا مورد بررسی قرار گرفته است. مشکل عدم توانایی کشش مس برنز قلع-فسفر C5210 با عملکرد بالا با عرض ۴۰۰ میلیمتر با استفاده از نرخ فرآوری بالا، رولهای میل سه لایه غیربافتنی و صافکاری با کشش و تبدیل میل ۱۴-بالا صنعت فولاد ضدزنگ حل شده است. مقاومت در برابر کشش در حالت SH میتواند به بیش از ۷۳۰ مگاپاسکال، کشندگی به بیش از ۱۲٪ و دقت ضخامت حدود ۰٫۰۰۲ میلیمتر برسد، که همه آنها بهطور کامل بهنظر مشتری در مورد مس با عملکرد بالا و انعطافپذیری بالا میرسد.
با توسعه تولید صنعتی، اجزای الکترونیک، مخابرات، وسایل برقی و سایر محصولات روز به روز کوچکتر و متراکمتر میشوند، که نیازمند نوارهای فویل مسی با ضخامت کمتر و خواص مکانیکی بالاتر است. از آنجا که فویل مس الکترولیتی با روش الکتروپلاکینگ تولید میشود، حالت بلوری ذرات مس آن به شکل سوزنی عمودی است و ساختار سوزنی آن در هنگام خمشدن پویا به راحتی قابل شکستن است، در حالی که ذرات مس فویل مسی گرمکاریشده دارای ساختار افقی محوری است و میتواند بارها خم و چین شود. ظرفیت کشش، مقاومت در برابر خمشدن و صافی سطح این فویل نسبت به فویل مس الکترولیتی بهتر است.
این پروژه از فناوری تولید پیشرفته بینالمللی برای مطالعه روی ورق مس قلع-فسفر-برنز C5210 استفاده میکند، و محصول توسعهیافته که به گروه ورق مس آلیاژی با عملکرد بالا تعلق دارد، مواد اولیه صنعت الکترونیک است.
1 وضعیت تحقیقاتی ورق مس در داخل کشور
نوار فویل مسی میتواند با الکترولیز و رولینگ تولید شود. در حال حاضر، فویل مس الکترولیتی فوق باریک دو سطحی روشن با عملکرد بالا و روش تهیه آن با موفقیت در چین توسعه یافته است. ضخامت آن میتواند حداکثر 84میکرومتر باشد، خشکی آن حداکثر Q.25Hm است و کشش آن بیش از 5% است؛ به دلیل نیازهای مختلف محصول، مواد فویل مس C5210 قلع-فسفر-برنز با عملکرد بالا باید با رولینگ تولید شود، که به دلیل محدودیتهای تجهیزات، فناوری و عوامل دیگر، تنها تعداد معدودی از تولیدکنندگان داخلی میتوانند فویل مس تولید کنند که توسط ماهچرخهای داخلی رول میشود، و برخی از نوارها موجدار و شکسته ظاهر میشوند، و اثر پاکسازی روغن در طی فرآیند رولینگ ضعیف است، و عرض رولینگ کمتر از 305 میلیمتر است، که نمیتواند به طور کامل نیازهای مشتریان را برآورده کند.
2 مهمترین شاخصهای فنی محصول این پروژه
با استناد به استانداردهای نوار آلیاژ مس جیآیاس ژاپن و استاندارد آسیم آمریکا، و با توجه به نیازهای بازار، استاندارد شرکت تدوین شده است. مهمترین شاخصهای فنی در جداول ۱ و ۲ نشان داده شدهاند.
| درجه | Cu | Pb | Fe | Sn | Zn | Mn | Ni | P | Cu+Sn+P |
| C5210 | ≤0.02 | 0.10 | 7.0-9.0 | ≤0.20 | 0.03-0.35 | ≥99.5 |
| درجه | حالت | ضخامت، میلیمتر | مقاومت کششی، MPa | کشش، % | سختی ویکرز، HV |
| C5210 (QSn8-0.3) | SH | 0.05-0.15 | 730-830 | ≥10 | 230-250 |
3 تحقیق در مورد محصول و راهحلهای فنی
3.1 تعیین درجه، مشخصات و حالت محصول
درجه محصول به عنوان برنز قلع-فسفر C5210 (QSn8-Q3) تعیین شده است؛ حالت محصول EH و SH است؛ ضخامت 0.07 میلیمتر، 0.075 میلیمتر، 0.08 میلیمتر؛ عرض 305~400 میلیمتر است.
3.2 تعیین مسیر فرآیند تولید
فرآیند تولید «تامین بلیت گلولهای با روش ریختهگری پیوسته افقی – کشش سرد – آنیل – نهاییسازی» برای مطالعه روی ورق مسی قلع-فسفر برنز C5210 استفاده میشود.
4 تحلیل فرآیند تحقیق در مورد محصول
4.1 بهبود فرآیند کشش محصول برای حل مشکلات شکستن آسان ورق مسی و کنترل دشوار شکل صفحه.
در این پروژه، مکشاله نهایی چهارده-بالا در صنعت فولاد ضدزنگ بازسازی شد و برای اولین بار در صنعت فرآوری مس به کار گرفته شد. سیستم کنترل ضخامت مکشاله از نوع قبلی تغییر یافت؛ جایگزین منبع پرتو Y با اندازهگیری ضخامت تماسی ساخت شرکت فولمر آلمان شد.
به منظور جلوگیری از عدم دقت کافی در اندازهگیری ناشی از تغییرات در ترکیب، بخشهای حمایتی سیستم مربوط به کنترل انتقال الکتریکی، فشار هیدرولیک، سیستم روغنکاری و دیگر جنبهها نیز بازسازی شدند. همچنین خط تولید موجود دو جریانه ۴۴۰ میلیمتری قلع-فسفر برنز مورد مطالعه قرار گرفت و عرض نمونه نهایی میتواند به ۴۰۰ میلیمتر برسد.
ویژگیهای رولینگ فویل مس آلیاژی با استحکام بالا این است که کاهش مطلق کم، کاهش نسبی زیاد، رول در شرایط شکاف منفی قرار دارد، نیروی رولینگ بزرگ است و اخطار محدودیت فشار رولینگ بهطور مکرر اتفاق میافتد. در فرآیند رولینگ فویل مس، 3 تا 4 مرحله انتخاب میشود و از نرخ پردازش کم در هر مرحله استفاده میشود. نرخ پردازش در مرحله اول از 259 بیشتر نیست و نرخ پردازش در سایر مرحلهها به تدریج با توجه به روش توزیع، با نرخهای 2 تا 4 کاهش مییابد. کشش جلویی از تنظیم کشش عقبی کمتر است و کشش جلویی 10 تا 25kN کمتر از کشش عقبی است. این فرآیند رولینگ پایدار است و میتواند مشکل قطع شدن نوار در طی روند رولینگ را حل کند.
چهارده-بالا میل خمیرکاری یک میل خمیرکاری چند-بالا با امکانات متعدد برای تنظیم شکل است. هنگامی که فوی آلیاژ مس با استحکام بالا خمیرکاری میشود، به دلیل تغییر شکل نامساوی جزئی، شکل ضعیفی حاصل میشود. با توجه به این وضعیت، روش تنظیم شکل در میل چهارده-بالا با استفاده از رولهای خارجشونده و شکل رول میل چهارده-بالا تعیین پارامترهای بهینه کنترل شکل است:
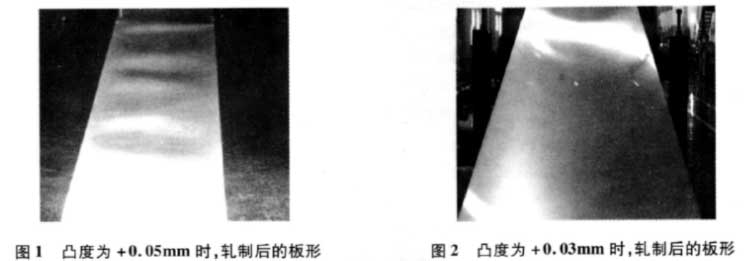
(1) نیروی رول میانی دوم را در هنگام کشش فویل آلیاژ مسی تحلیل کنید و تأثیر رولهای با پروفیل محدب +005 میلیمتر و +Q03 میلیمتر را بر شکل باریکه در حین کشش آزمایش کنید. در آزمایش مقایسهای، در نهایت کمانش رول محدب به +003 میلیمتر تعیین شد و با جستجوی شکل مناسب رول محدب، ایجاد موجهای میانی در حین کشش کاهش یافت.
تصاویر ۱ و ۲ تصاویری از شکل ورق کشیده شده با کرون مختلف است.
(2) از آنجا که مکشاله چهارده-بالا برای تولید نوارهای فولاد ضدزنگ استفاده میشود، محصول با عرض ۴۲۰ میلیمتر با شکل لوله تیزشکل کشیده میشود: طول تیزشکل ۱۲۰ میلیمتر و میزان تیزشکل Q36 میلیمتر است. از این شکل لوله تیزشکل در کشش مس استفاده میشود و در مورد ورق آلیاژی، امواج دوطرفه به راحتی ایجاد میشود.
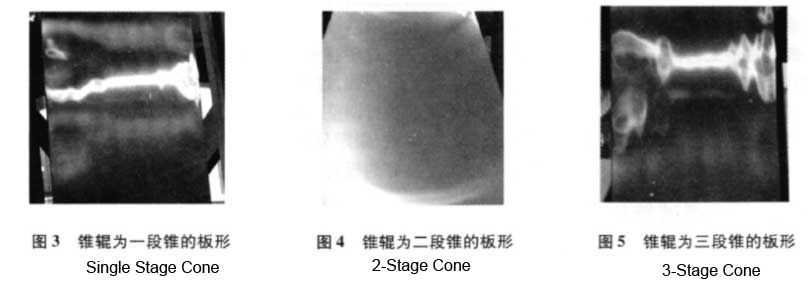
پس از تحلیل نیروهای کل سیستم رول، سه طرح یک مرحلهای مخروطی، دو مرحلهای مخروطی و سه مرحلهای مخروطی آزمایش شد. نتیجه این است که نوع رول دو مرحلهای مخروطی ایدهآل است؛ طول مخروط 230 میلیمتر، طول مخروط حاشیه 170 نانومتر و شیب آن 0.36 میلیمتر؛ طول شیب میانی 60 میلیمتر و شیب آن 0.04 میلیمتر است.
با تغییر سیستم رول، تأثیر موجهای دوطرفه بر کیفیت شکل باریکه حذف میشود.
شکل 3، شکل 4 و شکل 5 تصاویری از شکلگیری صفحات با استفاده از سه نوع رول مخروطی هستند.
4.2 از کاربرد رولهای 3M در میل 14-رول داخلی، مشکل رفع روغن از باریکه فویل حل شده است.
در حال حاضر، روشهای اصلی رفع روغن شامل فشردن و خراشیدن است.
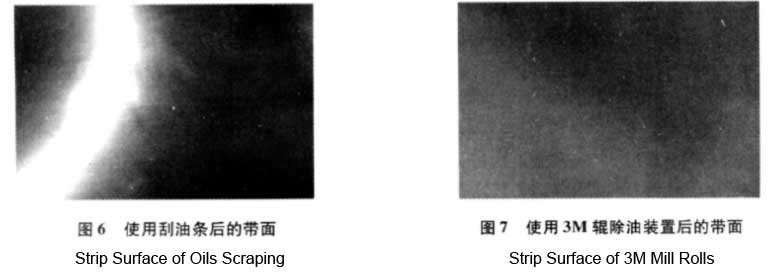
در مورد میل ۱۴ رول، در تولید فولاد ضد زنگ از روش خراشیدن روغن استفاده میشود. وسیله خراشیدن روغن از مواد پلاستیکی ساخته شده و اثر خوبی در حذف روغن دارد. با این حال، وقتی این دستگاه برای کشش فویل مسی استفاده میشود، به دلیل اینکه نوار مسی نسبت به فولاد ضد زنگ نرمتر است، پس از مدتی استفاده، پودر مسی ناشی از کشش به راحتی در لبه وسیله خراشیدن روغن جمع میشود و باعث ایجاد خراشهایی روی سطح نوار میگردد، که این موضوع به طور جدی کیفیت سطح نوار را تحت تأثیر قرار میدهد؛ بنابراین نمیتوان از دستگاه خراشیدن روغن استفاده کرد.
اگر روش فشردن با رول انتخاب شود، به دلیل بسیار باریک بودن مواد، اثر فشردن حاصل نمیشود. به همین دلیل، رول فشرنده 3M مورد مطالعه و تبدیل قرار گرفته و در میل 14-رول به کار گرفته شده تا مشکل رفع روغن از سطح باریکه حل شود.
شکل 6 و شکل 7 تصاویر خراشزن روغن و دستگاه رفع روغن با رول 3M در هنگام رولینگ فویل را نشان میدهند.
4.3 در طی فرآیند رولینگ محصول نهایی، از نرخ پردازش بالایی استفاده میشود تا محصول شاخصهای عملکردی با مقاومت بالایی بالای 730 مگاپاسکال به دست آورد.
مواد فلزی در طی فرآیند رولینگ تحت تغییر شکل الاستیک قرار میگیرند و پدیده سختی کاری رخ میدهد، بنابراین خواص مکانیکی مواد به طور چشمگیری بهبود مییابد.
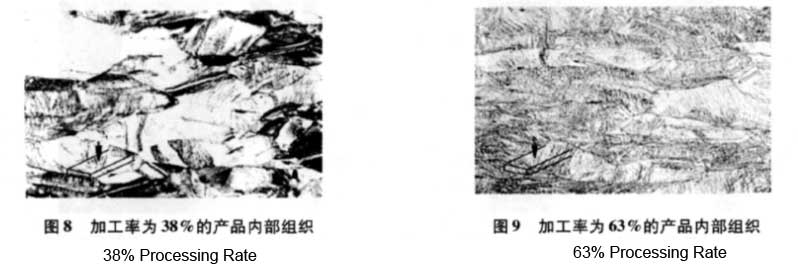
در حالت بازکریستالی شده کامل برنز فسفرین قلع، با افزایش نرخ پردازش، عملکرد مواد نیز به طور فزایندهای بالاتر میرود. بنابراین، شاخص عملکرد محصول با کشف نرخ پردازش مناسب کنترل میشود. استحکام کششی بالاتر از 730MPa است و نرخ پردازش کلی بالاتر از 50% میباشد، که در حداکثر مورد میتواند به 63% برسد. البته، عملکرد حالت بازکریستالی (که به آن «حالت پایه» نیز گفته میشود) تأثیر معینی بر عملکرد محصول نهایی دارد.
شکل 8. شکل 9 تصاویر ساختار میکروسکوپی محصولات رول شده با نرخ پردازش پایین و نرخ پردازش بالا را به ترتیب نشان میدهد.
4.4 فرآیند انیل زیر محصول تحقیقاتی
برای اطمینان از شاخصهای عملکردی استحکام بالا، میتوان از دو روش انیل زیر استفاده کرد: کوره انیل نوع بوق و کوره کف هوایی باز. برای نوارهای باریک با ضخامت کمتر از 0.2 میلیمتر، هر دو روش انیل کافی نیستند.
از آنجا که کوره انیل نوع بوق برای انیل میلگردن استفاده میشود، بین نوارهای مسی پیوند جدی ایجاد میشود و کیفیت سطح قابل تضمین نیست.
هنگامی که نوار باریک در کوره کف هوایی انیل میشود، دو مشکل اصلی وجود دارد. یکی اینکه نوار باریک و نرم است و در منطقه کوره به راحتی میشکند؛ دیگری اینکه سرعت حرکت محدود است و پس از انیل، نوار بسیار نرم میشود و عملکرد محصول نهایی خیلی پایین است و به درخواستها پاسخ نمیدهد.
با توجه به دو نکته فوق، برای زیر محصول تحقیقاتی از انیل در کوره کف هوایی استفاده میشود و به طور اصلی تنش و فشار باد منطقه کوره برای مواد زیر محصول با مشخصات مختلف بررسی میشود تا اطمینان حاصل شود که نوار مسی میتواند به طور عادی و مداوم کار کند.
از آنجایی که عملکرد مواد پایه بر عملکرد محصول نهایی تأثیر میگذارد، لازم است دما و سرعت انآلیز را تنظیم کنید و دما را با سریعترین سرعت تنظیم کنید تا اطمینان حاصل شود که قسمت پایه به درستی انآلیز شده و عملکرد محصول نهایی به خواستههای بالا برسد.
4.5 تعیین فرآیند صافسازی تنش برای اطمینان از اثر صافسازی
مستوای سازی با خمشدن کششی عمدتاً با استفاده از کشش مستوایی و تنظیم بخشبندی شده چرخهای پشتیبان انجام میشود. از آنجا که ضخامت فولاذ مفرغ کمتر از Q lmm است، که از حداقل ضخامت Qlmm دستگاه مستوای سازی با خمشدن کششی نیز کمتر است، در این فرآیند به راحتی میتواند منجر به مستوایی بیش از حد و قطع شدن نوار، کاهش کیفیت مستوایی و یک سری مشکلات دیگر شود.
برای اتمام فرآیند صافکاری ورق مس، باید فرآیند صافکاری تنظیم شود. اول، کنترل تنش است. تنش تعیینشده باید به شرایط صافکاری پاسخ دهد و همچنین باید جلوگیری از شکست نوار ناشی از تنش بیش از حد را مهیا کند؛ دوم، تنظیم فاصله مناسب بین رولها است. مقدار حداکثر فشار تنظیم قطعات را محدود کنید تا از بیشتصحیح جلوگیری شود.
فرآیند صافسازی از طریق آزمایشات مداوم تعیین میشود تا از اثر صافسازی اطمینان حاصل شود و شکل مناسب صفحه بدست آید.
5 نتایج آزمایش تحقیق محصول
نتایج آزمایش محصول ارسال شده به مرکز آزمایشات Chinalco Luoyang Copper Co., Ltd. در جداول 3 و 4 نشان داده شدهاند.
رختگیری سطح نوار میلهکشی یک مشکل جهانی است. برای انتخاب روش مناسب رختگیری، باید اثر خوبی در رختگیری داشته باشد و هیچگونه آسیبی به سطح مواد وارد نکند.
| درجه | Cu | Pb | Fe | Sn | Zn | Mn | Ni | P | Cu+Sn+P |
| C5210 | ≤0.02 | 0.10 | 7.0-9.0 | ≤0.20 | 0.03-0.35 | ≥99.5 |
| نوع | وضعیت | ضخامت، میلیمتر | استحکام کششی، MPa | درزش، % | سختی ویکرز، HV |
| C5210 (QSn8-0.3) | SH | 0.05-0.15 | 730-830 | ≥10 | 230-250 |
6 نتیجهگیری
این پروژه، مطالعه و تغییر شکل دادن به میلگرد چرخشی چهارده-بالا را که در صنعت فولاد ضد زنگ استفاده میشود، انجام میدهد، از دستگاه رولی 3M برای دورکردن روغن استفاده میکند، نوآوری فناوری و بهبود فرآیند را اجرا میکند و یک ورق مس C5210 با قلع-فسفر با عملکرد بالا و عرض (400 میلیمتر) را توسعه میدهد. این پروژه مشکل عدم توانایی تولید ورق C5210 با قلع-فسفر با عملکرد بالا و عرض 400 میلیمتر با روش چرخش در چین را حل میکند.
(2) تحقیق در مورد فرآیند انآلزینگ با حفظ لبه پایین مشکل سخت بودن اجرای فرآیند انآلزینگ با حفظ لبه پایین برای محصولات نواری باریک را حل میکند. با استفاده از روشهای فرآیندی مانند نرخ پردازش بالا و صافکاری با خمشدگی کششی، شاخصهای عملکردی مانند شکل مناسب و مقاومت بالا به دست میآید.
(3) استحکام کششی محصول در حالت SH به بیش از 730 مگاپاسکال میرسد، دقت ضخامت 0.002 میلیمتر است و شاخصهای فنی به سطح پیشرفته جهانی رسیدهاند. این محصول در بازار مورد تأیید قرار گرفته و میتواند جایگزین محصولات وارداتی شود.