Dengan menggunakan metode pengecoran kontinu horizontal dan penggulungan dingin berpresisi tinggi, tembaga perunggu timah fosfor C5210 berperforma tinggi telah diteliti. Kesulitan dalam menggulung tembaga perunggu timah fosfor C5210 berperforma tinggi dengan lebar 400 mm berhasil diatasi dengan menerapkan laju proses yang besar, gulungan pabrik non-woven 3M, serta leveling tegangan dan konversi pabrik rol 14 tingkat dari industri baja tahan karat. Kekuatan tarik pada kondisi SH dapat mencapai lebih dari 730 MPa, elongasi dapat mencapai lebih dari 12%, dan akurasi ketebalan sekitar 0,002 mm, yang memenuhi persyaratan pelanggan akan tembaga berperforma tinggi dan elastisitas tinggi.
Dengan berkembangnya produksi industri, komponen elektronik, telekomunikasi, peralatan listrik, dan produk lainnya semakin lama semakin miniatur dan padat, sehingga membutuhkan strip foil tembaga dengan ketebalan yang lebih tipis dan sifat mekanik yang lebih tinggi. Karena foil tembaga elektrolitik dibuat melalui proses elektroplating, keadaan kristalin partikel tembaganya berbentuk jarum vertikal, dan struktur seperti jarum ini mudah patah saat ditekuk secara dinamis, sementara partikel tembaga pada foil tembaga canai memiliki struktur seperti sumbu horizontal, yang dapat ditekuk dan dilipat berkali-kali. Ductilitas, ketahanan lentur, dan kehalusan permukaan foil tersebut lebih baik dibandingkan dengan foil tembaga elektrolitik.
Proyek ini mengadopsi teknologi produksi internasional yang maju untuk meneliti foil tembaga fosfor perunggu timah C5210, dan produk yang dikembangkan termasuk foil tembaga paduan berperforma tinggi hasil penggulungan yang merupakan bahan dasar bagi industri elektronik.
1 Status penelitian foil tembaga domestik
Jalur foil tembaga dapat diproduksi melalui elektrolisis dan penggulungan. Saat ini, foil tembaga elektrolitik berkinerja tinggi yang sangat tipis dengan kedua sisi mengkilap dan metode pembuatannya telah berhasil dikembangkan di Tiongkok. Ketebalannya dapat tidak lebih dari 84μm, kekasarannya tidak lebih dari 0,25μm, dan perpanjangannya lebih besar dari 5%; karena persyaratan produk yang berbeda, bahan foil tembaga paduan timah fosfor C5210 berkinerja tinggi harus diproduksi melalui penggulungan, yang dibatasi oleh peralatan, teknologi, dan faktor lainnya. Hanya beberapa produsen dalam negeri yang dapat memproduksi foil tembaga yang digulung oleh pabrik penggulung domestik, dan beberapa jalur terlihat bergelombang serta rusak, efek penghilangan minyak selama proses penggulungan kurang baik, serta lebar penggulungan kurang dari 305mm, sehingga tidak dapat sepenuhnya memenuhi kebutuhan pelanggan.
2 Indikator teknis utama dari produk proyek ini
Dengan merujuk pada standar strip paduan tembaga dari standar JIS Jepang dan standar ASIM Amerika, serta mempertimbangkan kebutuhan pasar, disusunlah standar perusahaan. Indikator teknis utama ditampilkan pada Tabel 1 dan Tabel 2.
| Kelas | Cu | Pb | Fe | Sn | Zn | Mn | Ni | P | Cu+Sn+P |
| C5210 | ≤0.02 | 0.10 | 7.0-9.0 | ≤0.20 | 0.03-0.35 | ≥99.5 |
| Kelas | Status | Ketebalan, mm | Kekuatan Tarik, MPa | Perpanjangan, % | Kekerasan Vickers, HV |
| C5210 (QSn8-0.3) | SH | 0.05-0.15 | 730-830 | ≥10 | 230-250 |
3 Penelitian produk dan solusi teknis
3.1 Penentuan kelas produk, spesifikasi, dan status
Kelas produk ditetapkan sebagai perunggu fosfor timah C5210 (QSn8-Q3); status produk adalah EH dan SH; ketebalan 0,07 mm, 0,075 mm, 0,08 mm; lebar 305~400 mm.
3.2 Penentuan rute proses produk
Proses produksi “pasokan billet pengecoran kontinu horizontal-penggulungan dingin-anil-finishing” digunakan untuk mempelajari foil tembaga perunggu fosfor timah C5210.
4 Analisis proses penelitian produk
4.1 Meningkatkan proses penggulungan produk untuk mengatasi masalah foil tembaga yang mudah rusak dan sulit mengendalikan bentuk lembaran.
Proyek ini merenovasi pabrik finishing empat belas tingkat di industri baja tahan karat, dan menerapkannya untuk pertama kalinya pada industri pengolahan tembaga. Sistem kontrol ketebalan pabrik penggulung diubah dari yang asli. Sinar Y diganti dengan alat ukur ketebalan kontak buatan Vollmer, Jerman.
Untuk menghindari ketepatan pengukuran yang kurang akurat akibat perubahan komposisi, sistem pendukung seperti kontrol transmisi listrik, tekanan hidrolik, pelumasan, dan aspek lainnya juga diubah. Pada saat yang sama, jalur produksi perunggu fosfor timah dual-flow 440mm yang sudah ada dipelajari, dan lebar produk uji coba akhir dapat mencapai 400 nm.
Karakteristik penggulungan foil tembaga paduan berkekuatan tinggi adalah bahwa reduksi absolutnya kecil, reduksi relatifnya besar, gulungan berada dalam celah gulung negatif, gaya penggulungan besar, dan alarm batas tekanan penggulungan sering muncul. Prosedur penggulungan foil tembaga memilih 3~4 kali pass dan menggunakan laju proses pass yang kecil. Laju proses pass pertama tidak melebihi 25%, dan pass-pass berikutnya secara bertahap dikurangi sesuai dengan metode distribusi laju proses 2~4%. Ketegangan depan lebih kecil daripada pengaturan ketegangan belakang, dan yang pertama 10~25 kN lebih rendah daripada yang kedua. Proses ini memiliki penggulungan yang stabil dan dapat menyelesaikan masalah putusnya strip selama proses penggulungan.
Penggilingan empat belas tingkat adalah sebuah penggilingan multi-tingkat yang dilengkapi dengan berbagai cara untuk menyesuaikan kondisi bentuk. Ketika foil paduan tembaga berkekuatan tinggi digulung, deformasi yang sedikit tidak merata dapat menyebabkan buruknya kondisi bentuk. Mengingat hal tersebut, metode penyesuaian bentuk pada penggilingan empat belas tingkat ini adalah dengan menentukan parameter kontrol bentuk yang optimal melalui penggunaan rol tarik keluar dan pengaturan bentuk rol pada penggilingan empat belas tingkat:
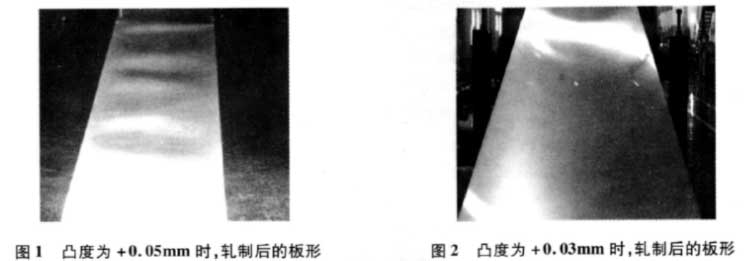
(1) Analisis gaya pada gulungan perantara kedua saat menggulung foil paduan tembaga, dan uji pengaruh gulungan dengan profil cembung +0,05 mm dan +Q0,03 mm terhadap bentuk strip selama proses penggulungan. Dalam uji perbandingan, ketajaman gulungan cembung akhirnya ditetapkan sebesar +0,03 mm, dan munculnya gelombang tengah selama penggulungan berkurang melalui penyesuaian bentuk gulungan cembung.
Gambar 1 dan 2 adalah foto bentuk lembaran yang digulung dengan crown yang berbeda.
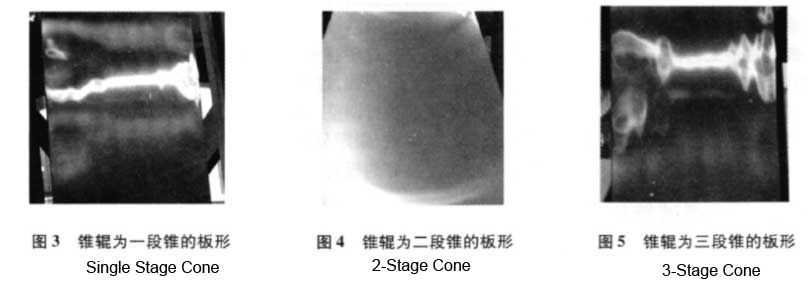
(2) Karena pabrik empat belas tingkat tersebut digunakan untuk produksi strip baja tahan karat, produk dengan lebar 420 nm digulung dengan bentuk rol meruncing: panjang kerucut 120 mm, dan kemiringan Q36 mm. Bentuk rol meruncing ini digunakan dalam penggulungan tembaga. Gelombang dua sisi mudah terjadi saat menggunakan foil paduan.
Setelah analisis gaya pada seluruh sistem rol, tiga skema yaitu kerucut satu tahap, kerucut dua tahap, dan kerucut tiga tahap telah diuji. Hasilnya menunjukkan bahwa jenis rol kerucut dua tahap adalah yang paling ideal, panjang kerucut 230 mm, panjang kerucut tepi 170 nm, dan kemiringan 0,36 mm; panjang kemiringan tengah 60 mm, kemiringan 0,04 mm.
Dengan mengubah sistem rol, pengaruh gelombang dua sisi terhadap kualitas bentuk strip dapat dihilangkan.
Gambar 3, Gambar 4, dan Gambar 5 adalah foto-foto bentuk pelat hasil penggulungan menggunakan tiga jenis rol kerucut.
4.2 Penerapan rol 3M pada mesin giling 14 tingkat domestik memecahkan masalah degreasing dalam penggulungan strip foil.
Saat ini, metode utama degreasing meliputi pemerasan dan pengikisan.
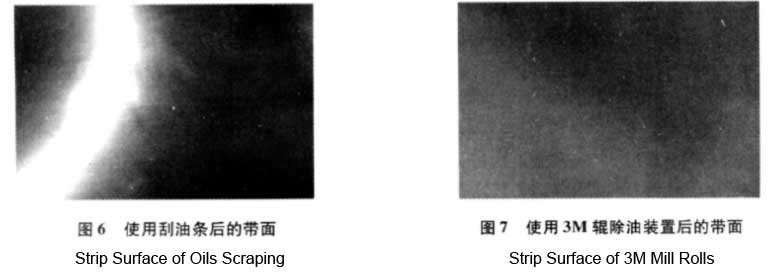
Pabrik penggilingan 14 rol memilih metode pengikisan minyak dalam produksi baja tahan karat. Pengikis minyak terbuat dari bahan plastik, dan efek penghilangan minyaknya baik. Namun, ketika perangkat penghilangan minyak digunakan untuk menggulung foil tembaga, karena strip tembaga lebih lunak daripada material baja tahan karat, setelah digunakan beberapa waktu, serbuk tembaga yang digulung mudah menumpuk di sisi pengikis minyak, menyebabkan goresan pada permukaan strip, yang secara serius memengaruhi kualitas permukaan strip, sehingga perangkat pengikisan minyak tidak dapat digunakan.
Jika metode pemerasan rol dipilih, efek pemerasan tidak dapat dicapai karena material terlalu tipis. Untuk itu, rol pemeras 3M diteliti dan diubah, lalu diterapkan pada mesin giling 14 tingkat untuk menyelesaikan masalah degreasing permukaan strip.
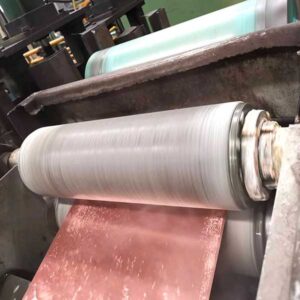
Gambar 6. Gambar 7 menunjukkan foto-foto alat pengikis minyak dan perangkat degreasing rol 3M saat menggulung foil.
4.3 Selama proses penggulungan produk jadi, laju pemrosesan yang besar digunakan agar produk memperoleh indikator kinerja kekuatan tinggi di atas 730 MPa.
Material logam mengalami deformasi plastis selama proses penggulungan, sehingga terjadi fenomena pengerasan kerja, dan sifat mekanis material meningkat secara signifikan.
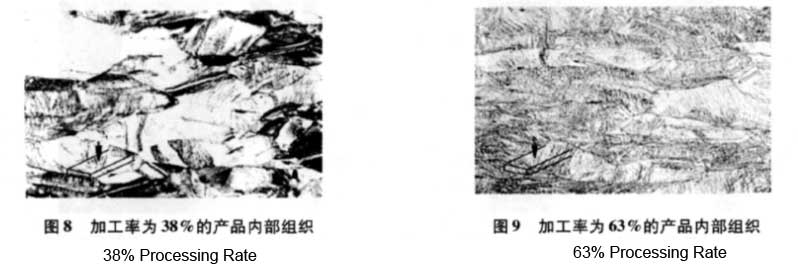
Dalam keadaan rekristalisasi penuh dari perunggu fosfor timah, seiring dengan meningkatnya tingkat pemrosesan, kinerja material juga semakin meningkat. Oleh karena itu, indeks kinerja produk dikendalikan dengan mengeksplorasi tingkat pemrosesan yang sesuai. Kekuatan tarik di atas 730 MPa, dan total tingkat pemrosesan di atas 50%, serta yang tertinggi dapat mencapai 63%. Tentu saja, kinerja pada keadaan rekristalisasi (juga disebut sebagai keadaan dasar) memiliki pengaruh tertentu terhadap kinerja produk akhir.
Gambar 8. Gambar 9 menunjukkan gambar mikrostruktur dari produk canai dengan tingkat pemrosesan rendah dan tinggi secara berturut-turut.
4.4 Proses anil bagian bawah produk penelitian
Untuk memastikan indikator kinerja berkekuatan tinggi, anil bagian bawah dapat dilakukan dengan dua cara: tungku anil jenis bel dan tungku bantalan udara terbuka. Untuk strip tipis dengan ketebalan kurang dari 0,2 mm, kedua metode anil tersebut tidak memadai.
Karena tungku anil jenis bel digunakan untuk anil koil, terjadi ikatan yang sangat kuat antar strip tembaga, sehingga kualitas permukaan tidak dapat terjamin.
Saat strip tipis di-anil di tungku bantalan udara, ada dua masalah utama. Pertama, stripnya tipis dan lunak, sehingga mudah putus di area tungku; yang kedua, kecepatan operasi terbatas, dan setelah anil, strip menjadi terlalu lunak, sehingga kinerja produk jadi terlalu rendah untuk memenuhi persyaratan.
Berdasarkan dua poin di atas, anil dengan tungku bantalan udara diadopsi untuk cadangan bagian bawah, dan tegangan serta tekanan angin pada area tungku dari material cadangan bagian bawah dengan spesifikasi yang berbeda terutama dieksplorasi untuk memastikan bahwa strip tembaga dapat beroperasi secara normal dan berkesinambungan.
Karena kinerja material bagian bawah memengaruhi kinerja produk jadi, perlu menyesuaikan suhu anil dan kecepatan anil, serta menyesuaikan suhu anil dengan kecepatan tercepat untuk memastikan bahwa bagian bawah di-anil secara normal dan memastikan bahwa kinerja produk jadi memenuhi persyaratan kinerja tinggi.
4.5 Tentukan proses leveling tegangan untuk memastikan efek pelurusan
Peralatan perataan pembengkokan tarik terutama dilakukan melalui tegangan pelurusan dan penyesuaian segmen pada rol-rol pendukung. Karena ketebalan foil tembaga kurang dari Q lmm, yang sudah lebih tipis daripada ketebalan minimum Qlmm dari peralatan perataan pembengkokan tarik, maka dalam prosesnya mudah terjadi pelurusan berlebihan dan putusnya strip, serta efek pelurusan yang buruk dan serangkaian masalah lainnya.
Untuk menyelesaikan proses pelurusan foil tembaga, proses pelurusan harus disesuaikan. Ini adalah kontrol tegangan. Tegangan yang diberikan harus memenuhi persyaratan pelurusan, dan perlu untuk mencegah sabuk rusak akibat tegangan yang terlalu besar; yang kedua adalah menyesuaikan celah rol yang sesuai. Batasi nilai maksimum tekanan penyesuaian segmen untuk mencegah koreksi berlebihan.
Proses pelurusan ditentukan melalui percobaan berkelanjutan untuk memastikan efek pelurusan dan mendapatkan bentuk pelat yang baik.
5 Hasil Uji Penelitian Produk
Hasil uji produk yang dikirim ke pusat pengujian Chinalco Luoyang Copper Co., Ltd. ditunjukkan pada Tabel 3 dan Tabel 4.
Penghilangan minyak pada permukaan strip pabrik rolling adalah masalah yang dihadapi di seluruh dunia. Untuk memilih metode penghilangan minyak yang baik, metode tersebut harus memiliki efek penghilangan minyak yang baik, tanpa menyebabkan kerusakan pada permukaan material.
| Grade | Cu | Pb | Fe | Sn | Zn | Mn | Ni | P | Cu+Sn+P |
| C5210 | ≤0.02 | 0.10 | 7.0-9.0 | ≤0.20 | 0.03-0.35 | ≥99.5 |
| Kelas | Status | Ketebalan, mm | Kekuatan Tarik, MPa | Perpanjangan, % | Kekerasan Vickers, HV |
| C5210 (QSn8-0.3) | SH | 0.05-0.15 | 730-830 | ≥10 | 230-250 |
6 Kesimpulan
(1) Proyek ini meneliti dan mengubah mesin rolling empat belas tingkat yang digunakan dalam industri baja tahan karat, menerapkan perangkat penghilang minyak rol 3M, melakukan inovasi teknologi dan peningkatan proses, serta mengembangkan foil tembaga perunggu timah-fosfor C5210 berukuran lebar (400mm) dengan kinerja tinggi. Proyek ini menyelesaikan masalah bahwa foil perunggu timah-fosfor C5210 berukuran lebar 400mm dengan kinerja tinggi tidak dapat diproduksi melalui proses rolling di Tiongkok.
(2) Penelitian tentang proses annealing dengan penahanan bagian bawah memecahkan masalah bahwa proses annealing dengan penahanan bagian bawah untuk produk strip tipis sulit diwujudkan. Dengan menerapkan metode proses seperti laju pemrosesan yang besar dan pelurusan lentur-tarik, diperoleh indikator kinerja berupa bentuk yang baik dan kekuatan tinggi.
(3) Kekuatan tarik produk dalam keadaan SH mencapai lebih dari 730 MPa, akurasi ketebalan adalah 0,002 nm, dan indikator teknis telah mencapai tingkat lanjutan internasional. Produk ini telah diakui di pasar dan dapat menggantikan produk impor.