En utilisant la méthode de coulée continue horizontale et le laminage à froid de haute précision, le bronze au phosphore étamé C5210 à hautes performances est étudié. La difficulté liée à l’impossibilité de laminer du bronze au phosphore étamé C5210 de 400 mm de large à hautes performances est résolue en adoptant un taux de réduction élevé, en utilisant des cylindres de laminoir en non-tissé 3M ainsi qu’un nivellement sous tension, et en transformant le laminoir à 14 cages de l’industrie de l’acier inoxydable. La résistance à la traction à l’état SH peut atteindre plus de 730 MPa, l’allongement peut dépasser 12 % et la précision d’épaisseur peut être d’environ 0,002 mm, ce qui répond aux exigences des clients en matière de cuivre à hautes performances et à haute élasticité.
Avec le développement de la production industrielle, les composants de l’électronique, des télécommunications, des appareils électriques et d’autres produits deviennent de plus en plus miniaturisés et compacts, nécessitant des bandes de feuille de cuivre d’une épaisseur plus fine et aux propriétés mécaniques supérieures. Étant donné que la feuille de cuivre électrolytique est obtenue par électrodéposition, l’état cristallin de ses particules de cuivre est sous forme d’aiguilles verticales, et cette structure en aiguilles est susceptible de se briser lors de flexions dynamiques, tandis que les particules de cuivre de la feuille de cuivre laminée présentent une structure horizontale en forme d’axe, ce qui lui permet d’être pliée et repliée de nombreuses fois. La ductilité, la résistance à la flexion et la douceur de surface de cette feuille sont meilleures que celles de la feuille de cuivre électrolytique.
Ce projet adopte une technologie de production internationale avancée pour étudier la feuille de cuivre en bronze phosphoreux à l’étain C5210, et le produit développé, qui appartient aux feuilles de cuivre alliées laminées haute performance, constitue le matériau de base de l’industrie électronique.
1 État de la recherche sur les feuilles de cuivre en Chine
La bande de feuille de cuivre peut être produite par électrolyse et laminage. À l’heure actuelle, la feuille de cuivre électrolytique ultra-mince double face brillante haute performance et son procédé de préparation ont été développés avec succès en Chine. L’épaisseur peut être inférieure ou égale à 84 µm, la rugosité est inférieure ou égale à 0,25 µm, et l’allongement est supérieur à 5 % ; en raison de différentes exigences produit, le matériau de feuille de cuivre C5210 en bronze étamé phosphoreux haute performance doit être produit par laminage, ce qui est limité par les équipements, la technologie et d’autres facteurs. Seuls quelques fabricants nationaux peuvent produire de la feuille de cuivre laminée par des laminoirs domestiques, et certaines bandes présentent des ondulations et des ruptures, l’effet de dégraissage pendant le processus de laminage est médiocre, et la largeur de laminage est inférieure à 305 mm, ce qui ne permet pas de répondre pleinement aux exigences des clients.
2 Principaux indicateurs techniques du produit de ce projet
En se référant aux normes japonaises JIS et américaines ASIM relatives aux bandes en alliage de cuivre, et en tenant compte des exigences du marché, une norme d’entreprise a été élaborée. Les principaux indicateurs techniques sont présentés dans le tableau 1 et le tableau 2.
| Qualité | Cu | Pb | Fe | Sn | Zn | Mn | Ni | P | Cu+Sn+P |
| C5210 | ≤0.02 | 0.10 | 7.0-9.0 | ≤0.20 | 0.03-0.35 | ≥99.5 |
| Nuance | État | Épaisseur, mm | Résistance à la traction, MPa | Allongement, % | Dureté Vickers, HV |
| C5210 (QSn8-0.3) | SH | 0.05-0.15 | 730-830 | ≥10 | 230-250 |
3 Recherche sur le produit et solutions techniques
3.1 Détermination de la nuance, des spécifications et de l’état du produit
La nuance du produit est déterminée comme étant le bronze au phosphore étain C5210 (QSn8-Q3) ; l’état du produit est EH et SH ; l’épaisseur est de 0,07 mm, 0,075 mm, 0,08 mm ; la largeur est de 305 à 400 mm.
3.2 Détermination de la route de processus du produit
Le processus de production « fourniture de billettes par coulée continue horizontale – laminage à froid – recuit – finition » est utilisé pour étudier la feuille de cuivre en bronze au phosphore d’étain C5210.
4 Analyse du processus de recherche sur le produit
4.1 Améliorer le processus de laminage du produit pour résoudre les problèmes de la feuille de cuivre qui se casse facilement et de la difficulté à contrôler la forme de la plaque.
Ce projet a rénové le laminoir de finition à quatorze cages de l’industrie de l’acier inoxydable et l’a appliqué pour la première fois à l’industrie de la transformation du cuivre. Le système de contrôle de l’épaisseur du laminoir a été modifié par rapport à l’original. Le rayon Y a été remplacé par un épaisseur-mètre de contact fabriqué par Vollmer, en Allemagne.
Afin d’éviter une précision de mesure insuffisante due aux changements de composition, les systèmes de commande électrique, de pression hydraulique, de lubrification et d’autres aspects connexes ont été transformés. Parallèlement, la ligne de production existante de 440 mm pour le bronze au phosphore d’étain a été étudiée, et la largeur finale du produit d’essai peut atteindre 400 nm.
Les caractéristiques du laminage de feuilles d’alliage de cuivre à haute résistance sont que la réduction absolue est faible, la réduction relative est élevée, le cylindre se trouve dans un intervalle de roulement négatif, la force de laminage est importante et l’alarme de limite de pression de laminage se déclenche fréquemment. La procédure de laminage des feuilles de cuivre prévoit 3 à 4 passes et utilise un taux de réduction par passe faible. Le taux de réduction de la première passe ne dépasse pas 25 %, et les passes restantes voient leur taux progressivement réduit selon une méthode de distribution en 2 à 4 étapes. La tension avant est inférieure à la tension arrière, la première étant de 10 à 25 kN inférieure à la seconde. Ce procédé assure un laminage stable et permet de résoudre le problème de rupture de bande pendant le processus de laminage.
Le laminoir à quatorze cylindres est un laminoir multi-cylindres doté de multiples moyens pour ajuster l’état de la forme. Lors du laminage de feuilles en alliage de cuivre à haute résistance, une légère déformation inégale entraîne une mauvaise forme. Compte tenu de cette situation, la méthode d’ajustement de la forme du laminoir à quatorze cylindres consiste à déterminer les meilleurs paramètres de contrôle de la forme en utilisant le rouleau d’extraction et la forme des cylindres du laminoir à quatorze cylindres :
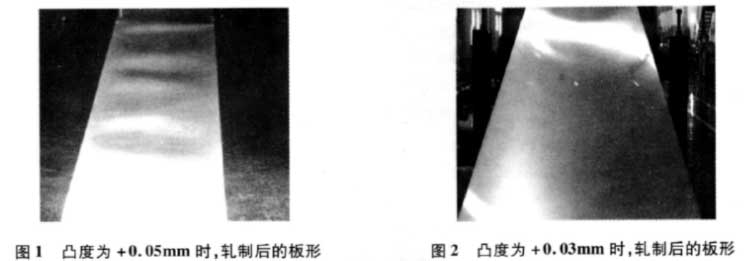
(1) Analyser la force du deuxième rouleau intermédiaire lors du laminage de feuilles d’alliage de cuivre, et tester l’influence des rouleaux à profil convexe de +0,05 mm et +Q0,03 mm sur la forme de la bande pendant le laminage. Lors des essais comparatifs, la courbure du rouleau convexe a finalement été déterminée à +0,03 mm, et la formation d’ondulations intermédiaires pendant le laminage a été réduite en ajustant la forme du rouleau convexe.
Les figures 1 et 2 sont des photos de la forme de la tôle laminée avec différentes courbures.
(2) Étant donné que le laminoir à quatorze cages est utilisé pour la production de bandes d’acier inoxydable, le produit d’une largeur de 420 nm est laminé avec une forme de rouleau conique : la longueur de la conicité est de 120 mm, et la conicité est de Q36 mm. Cette forme de rouleau conique est utilisée dans le laminage du cuivre. Des ondulations sur les deux faces sont susceptibles de se produire lors du laminage des alliages de cuivre.
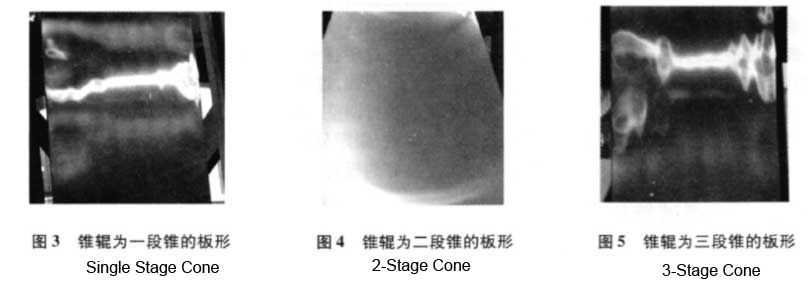
Après l’analyse des forces de l’ensemble du système de rouleaux, trois schémas — à cône simple, à deux cônes et à trois cônes — ont été testés. Il s’avère que le type à deux cônes est idéal : la longueur du cône est de 230 mm, la longueur du cône d’extrémité est de 170 nm, avec un conicité de 0,36 mm ; la longueur du cône central est de 60 mm, avec une conicité de 0,04 mm.
En modifiant le système de rouleaux, l’influence des ondulations sur les deux faces sur la qualité de la forme de la bande est éliminée.
Fig. 3, Fig. 4 et Fig. 5 sont des photos des formes de plaques laminées utilisant trois types de rouleaux coniques.
4.2 L’application de rouleaux 3M sur le laminoir domestique à 14 cylindres résout le problème du dégraissage lors du laminage des bandes de feuille.
À l’heure actuelle, les principales méthodes de dégraissage comprennent l’essorage et le raclage.
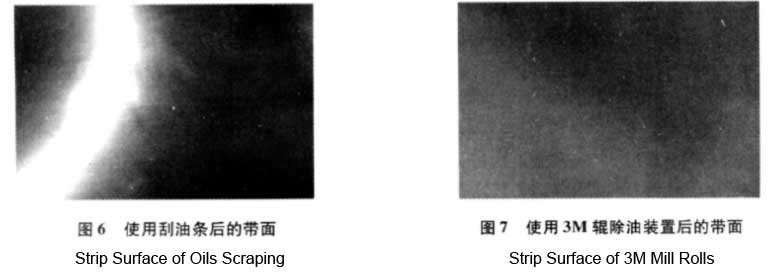
Le laminoir à 14 cylindres choisit la méthode de raclage d’huile dans la production d’acier inoxydable. Le racleur d’huile est en matière plastique, et l’effet d’élimination de l’huile est bon. Cependant, lorsque le dispositif d’élimination d’huile est utilisé pour le laminage de feuilles de cuivre, comme la bande de cuivre est plus souple que le matériau en acier inoxydable, après une période d’utilisation, la poudre de cuivre laminée a tendance à s’accumuler sur le côté du racleur d’huile, provoquant des rayures sur la surface de la bande, ce qui affecte sérieusement la qualité de la surface de la bande ; par conséquent, le dispositif de raclage d’huile ne peut pas être utilisé.
Si l’on choisit la méthode d’essorage par rouleau, l’effet d’essorage ne peut pas être obtenu car le matériau est trop mince. Pour cette raison, le rouleau d’essorage 3M a été étudié et transformé, puis appliqué au laminoir à 14 cylindres afin de résoudre le problème du dégraissage de la surface de la bande.
Figure 6. La Figure 7 montre des photos du grattoir à huile et du dispositif de dégraissage par rouleau 3M lors du laminage de la feuille.
4.3 Pendant le processus de laminage du produit fini, un taux de réduction important est utilisé pour obtenir des performances de haute résistance supérieures à 730 MPa.
Le matériau métallique subit une déformation plastique pendant le processus de laminage, ce qui entraîne un phénomène de durcissement par travail, améliorant ainsi considérablement les propriétés mécaniques du matériau.
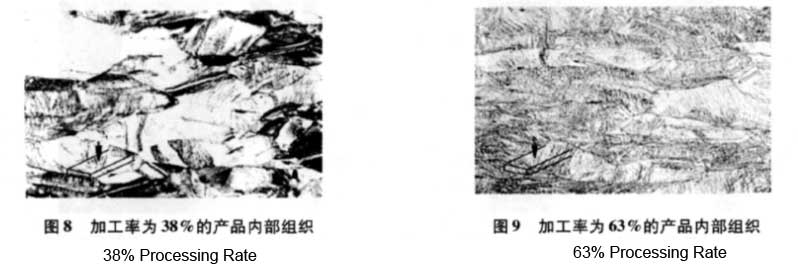
Dans l’état entièrement recristallisé du bronze au phosphore-étain, avec l’augmentation du taux de déformation, les performances du matériau s’améliorent également de plus en plus. Par conséquent, l’indice de performance du produit est contrôlé en déterminant le taux de déformation correspondant. La résistance à la traction est supérieure à 730 MPa, et le taux de déformation total est supérieur à 50 %, pouvant atteindre jusqu’à 63 %. Bien entendu, les caractéristiques de l’état recristallisé (également appelé état de base) influencent également les performances du produit final.
Figure 8. La figure 9 montre les images de la microstructure des produits laminés avec un taux de transformation faible et un taux de transformation élevé respectivement.
4.4 Processus de recuit de fond du produit de recherche
Pour garantir des indicateurs de performance à haute résistance, le recuit de fond peut être réalisé de deux manières : dans un four à recuit à cloche et dans un four à coussin d’air déroulant. Pour les bandes fines d’une épaisseur inférieure à 0,2 mm, ces deux méthodes de recuit sont insuffisantes.
Étant donné que le four à recuit à cloche est utilisé pour le recuit en bobine, il y a un collage important entre les bandes de cuivre, et la qualité de surface ne peut pas être garantie.
Lorsque la bande fine est recuite dans un four à coussin d’air, il existe deux problèmes principaux. Le premier est que la bande est fine et souple, et qu’elle risque de se rompre dans la zone du four ; le second est que la vitesse de défilement est limitée, et qu’après le recuit, la bande est trop souple, ce qui fait que les performances du produit fini sont trop faibles pour répondre aux exigences.
Compte tenu des deux points ci-dessus, le recuit dans un four à coussin d’air est adopté pour la réserve de fond, et l’on étudie principalement la tension et la pression d’air dans la zone du four pour différentes spécifications du matériau de réserve de fond, afin de s’assurer que la bande de cuivre puisse fonctionner normalement et en continu.
Étant donné que les performances du matériau de base influencent celles du produit fini, il est nécessaire d’ajuster la température et la vitesse de recuit, et d’optimiser la température de recuit le plus rapidement possible pour garantir un recuit correct de la base et répondre aux exigences de haute performance du produit final.
4.5 Déterminer le processus de nivellement sous tension pour assurer l’effet de redressage
Le nivellement par étirage-courbure est principalement réalisé grâce à la tension de redressement et au réglage segmenté des rouleaux de support. Étant donné que l’épaisseur de la feuille de cuivre est inférieure à Q lmm, ce qui est déjà inférieur à l’épaisseur minimale Qlmm de la machine de nivellement par étirage-courbure, il est facile de provoquer un sur-redressage et une rupture de la bande pendant le processus, ainsi qu’un mauvais effet de redressement et toute une série de problèmes.
Afin de réaliser le traitement de redressage de la feuille de cuivre, il est nécessaire d’ajuster le processus de redressage. Il s’agit du contrôle de la tension. La tension imposée doit répondre aux exigences de redressage, tout en évitant que la bande ne se rompe en raison d’une tension excessive ; la deuxième étape consiste à régler l’écartement approprié entre les rouleaux. Limiter la valeur maximale de la pression de réglage par segment afin d’éviter une surcorrection.
Le processus de redressage est défini par des essais continus afin de garantir l’effet de redressage et d’obtenir une bonne planéité de la tôle.
5 Résultats des tests de recherche sur le produit
Les résultats des tests du produit envoyé au centre d’essais de Chinalco Luoyang Copper Co., Ltd. sont présentés dans le tableau 3 et le tableau 4.
Le dégraissage de la surface des bandes laminées constitue un problème mondial. Pour choisir une bonne méthode de dégraissage, celle-ci doit offrir un bon effet de dégraissage, sans endommager la surface du matériau.
| Teneur | Cu | Pb | Fe | Sn | Zn | Mn | Ni | P | Cu+Sn+P |
| C5210 | ≤0.02 | 0.10 | 7.0-9.0 | ≤0.20 | 0.03-0.35 | ≥99.5 |
| Grade | État | Épaisseur, mm | Résistance à la traction, MPa | Allongement, % | Dureté Vickers, HV |
| C5210 (QSn8-0.3) | SH | 0.05-0.15 | 730-830 | ≥10 | 230-250 |
6 Conclusion
(1) Ce projet étudie et transforme le laminoir à quatorze cages utilisé dans l’industrie de l’acier inoxydable, applique le dispositif de dégraissage des rouleaux 3M, réalise une innovation technologique et une amélioration du processus, et développe une feuille de cuivre en bronze étain-phosphore C5210 de grande largeur (400 mm) à hautes performances. Il résout le problème selon lequel une feuille en bronze étain-phosphore C5210 haute performance de 400 mm de large ne peut pas être produite par laminage en Chine.
(2) La recherche sur le processus de recuit avec maintien du fond résout le problème selon lequel le processus de recuit avec maintien du fond pour les produits en bandes minces est difficile à réaliser. En adoptant des méthodes de traitement telles qu’un taux de réduction élevé et un redressage par étirage-courbure, on obtient des indicateurs de performance caractérisés par une bonne forme et une haute résistance.
(3) La résistance à la traction du produit à l’état SH atteint plus de 730 MPa, la précision d’épaisseur est de 0,002 mm, et les indicateurs techniques ont atteint le niveau avancé international. Le produit a été reconnu sur le marché et peut remplacer les produits importés.