تمت دراسة نحاس البرونز عالي الأداء C5210 باستخدام طريقة الصب المستمر الأفقي والدرفلة الباردة عالية الدقة. تم التغلب على صعوبة درفلة نحاس البرونز عالي الأداء C5210 بعرض 400 مم من خلال استخدام معدل معالجة كبير، ولفافات مطحنة غير منسوجة مقاس 3M، والتسطيح بالشد، وتحويل مطحنة الدرفلة ذات الـ 14 أسطوانة الخاصة بصناعة الفولاذ المقاوم للصدأ. يمكن أن تصل قوة الشد في حالة SH إلى أكثر من 730 ميجا باسكال، ويمكن أن يصل الاستطالة إلى أكثر من 12%، كما يمكن أن تبلغ دقة السماكة حوالي 0.002 مم، مما يلبي متطلبات العملاء لنحاس عالي الأداء وعالي المرونة.
مع تطور الإنتاج الصناعي، أصبحت مكونات الإلكترونيات والاتصالات والأجهزة الكهربائية وغيرها من المنتجات أكثر تصغيرًا وكثافة، مما يتطلب شرائط رقائق نحاسية ذات سماكة أصغر وخصائص ميكانيكية أعلى. نظرًا لأن رقائق النحاس الإلكتروليتية تُصنع بالطلاء الكهربائي، فإن الحالة البلورية لجزيئات النحاس فيها تكون على شكل إبر عمودية، وهذه البنية الإبرية عرضة للكسر أثناء الانحناء الديناميكي، بينما تمتلك جزيئات النحاس في الرقائق المدرفلة بنية أفقية على شكل محور، مما يسمح بثنيها وطيها عدة مرات. كما أن ليونة الرقاقة ومقاومتها للانحناء ونعومة سطحها أفضل من تلك الموجودة في الرقائق النحاسية الإلكتروليتية.
يعتمد هذا المشروع تقنية إنتاج دولية متقدمة لدراسة رقائق النحاس القصديرية الفوسفورية C5210، والمنتج المطوَّر ينتمي إلى رقائق النحاس السبيكية عالية الأداء المدرفلة وهو المادة الأساسية لصناعة الإلكترونيات.
1 حالة البحث في رقائق النحاس المحلية
يمكن إنتاج شريط الرقائق النحاسية بواسطة التحليل الكهربائي والدرفلة. حاليًا، تم تطوير الرقاقة النحاسية الإلكتروليتية فائقة الرقة ذات الوجهين اللامعة عالية الأداء وطريقة تحضيرها بنجاح في الصين. يمكن أن يكون السمك لا يزيد عن 84 ميكرومتر، والخشونة لا تزيد عن 0.25 ميكرومتر، ونسبة الاستطالة أكبر من 5%. نظرًا لاختلاف متطلبات المنتجات، يجب إنتاج مادة رقائق النحاس عالية الأداء المصنوعة من سبيكة القصدير والفوسفور C5210 عن طريق الدرفلة، والتي تقتصر بسبب العوامل المتعلقة بالمعدات والتكنولوجيا وغيرها، حيث إن عددًا قليلًا فقط من الشركات المصنعة المحلية قادر على إنتاج الرقائق النحاسية التي تُدرفل باستخدام مطاحن درفلة محلية، كما أن بعض الشرائط تظهر متموجة ومكسورة، ويكون تأثير إزالة الزيوت أثناء عملية الدرفلة ضعيفًا، بالإضافة إلى أن عرض الدرفلة أقل من 305 ملم، مما لا يلبي متطلبات العملاء بشكل كامل.
2 المؤشرات الفنية الرئيسية لمنتج هذا المشروع
بالاستناد إلى معايير شرائط سبائك النحاس وفقاً للمعيار الياباني JIS والمعيار الأمريكي ASIM، وبالاقتران مع متطلبات السوق، تم إعداد المعيار الخاص بالمؤسسة. وتظهر المؤشرات الفنية الرئيسية في الجدول 1 والجدول 2.
| الدرجة | Cu | Pb | Fe | Sn | Zn | Mn | Ni | P | Cu+Sn+P |
| C5210 | ≤0.02 | 0.10 | 7.0-9.0 | ≤0.20 | 0.03-0.35 | ≥99.5 |
| الدرجة | الحالة | السُمك، مم | قوة الشد، ميجا باسكال | الاستطالة، % | صلابة فيكرز، HV |
| C5210 (QSn8-0.3) | SH | 0.05-0.15 | 730-830 | ≥10 | 230-250 |
3 بحث المنتج والحلول التقنية
3.1 تحديد درجة المنتج ومواصفاته وحالته
تم تحديد درجة المنتج على أنها برونز القصدير والفوسفور C5210 (QSn8-Q3)؛ حالة المنتج هي EH و SH؛ السُمك هو 0.07 مم، 0.075 مم، 0.08 مم؛ العرض هو 305~400 مم.
3.2 تحديد مسار عملية المنتج
تُستخدم عملية الإنتاج “توريد سبيكة الصب المستمر الأفقي – الدرفلة على البارد – التلدين – التشطيب” لدراسة رقائق النحاس من نوع البرونز الفوسفوري بالقصدير C5210.
4 تحليل عملية بحث المنتج
4.1 تحسين عملية درفلة المنتج لحل مشكلات كسر رقائق النحاس بسهولة وصعوبة التحكم في شكل اللوح.
قام هذا المشروع بتجديد مطحنة التشطيب ذات الأربع عشرة طبقة في صناعة الفولاذ المقاوم للصدأ، وتم تطبيقها لأول مرة في صناعة معالجة النحاس. تم تغيير نظام التحكم في السماكة بمطحنة الدرفلة عن النظام الأصلي. تم استبدال جهاز قياس السماكة بالأشعة السينية بجهاز قياس سماكة تلامسي من إنتاج شركة فولمر الألمانية.
لتجنب عدم كفاية دقة القياس بسبب التغيرات في التركيب، تم تحديث أنظمة الدعم الكهربائية والتحكم في الضغط الهيدروليكي والتشحيم وغيرها من الجوانب. في الوقت نفسه، تمت دراسة خط إنتاج البرونز الفوسفوري بالقصدير الحالي بعرض 440 مم، ويمكن أن يصل عرض المنتج التجريبي النهائي إلى 400 نانومتر.
تتمثل خصائص درفلة رقائق النحاس عالية القوة المصنوعة من السبائك في أن الانخفاض المطلق صغير، والانخفاض النسبي كبير، وأن البكرة تعمل ضمن فجوة درفلة سالبة، كما أن قوة الدرفلة كبيرة، وغالبًا ما يحدث إنذار حد الضغط أثناء الدرفلة. يختار إجراء درفلة رقائق النحاس 3 إلى 4 مراحل ويستخدم معدل معالجة منخفضًا في كل مرحلة. لا يتجاوز معدل المعالجة في المرحلة الأولى 25%، وتُخفض المراحل المتبقية تدريجيًا وفقًا لأسلوب التوزيع الذي يتراوح بين 2 إلى 4 معدلات معالجة. تكون الشد الأمامي أقل من قيمة الشد الخلفي، حيث يكون الأول أقل من الثاني بمقدار 10 إلى 25 كيلو نيوتن. تتميز هذه العملية بدرفلة مستقرة ويمكنها حل مشكلة انقطاع الشريط أثناء عملية الدرفلة.
المطحنة الدوارة ذات الأربعة عشر صفًا هي مطحنة دوارة متعددة الصفوف مزودة بوسائل متعددة لضبط حالة الشكل. عند درفلة رقائق سبائك النحاس عالية القوة، قد يؤدي التشكيل غير المتساوي الطفيف إلى ضعف في الشكل. ونظرًا لهذه الحالة، فإن طريقة ضبط الشكل في المطحنة ذات الأربعة عشر صفًا تتمثل في تحديد أفضل معلمات التحكم في الشكل باستخدام أسطوانة السحب الخاصة بالمطحنة ذات الأربعة عشر صفًا وشكل الأسطوانة:
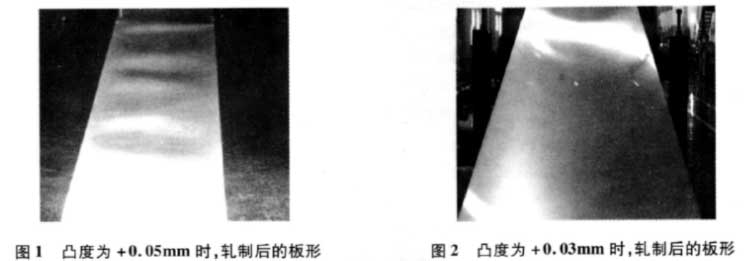
(1) قم بتحليل القوة المؤثرة على الأسطوانة الوسيطة الثانية أثناء درفلة رقائق سبائك النحاس، واختبر تأثير الأسطوانات ذات الملامح المقعرة بمقدار +0.05 مم و+Q0.03 مم على شكل الشريط أثناء الدرفلة. في اختبار المقارنة، تم تحديد التحدّب النهائي للأسطوانة المقعرة ليكون +0.03 مم، وتم تقليل ظهور الموجات المتوسطة أثناء الدرفلة من خلال ضبط شكل الأسطوانة المقعرة.
الشكلان 1 و2 هما صور لشكل الرقائق المدرفلة بشكل مسطح باستخدام أشكال تاج مختلفة.
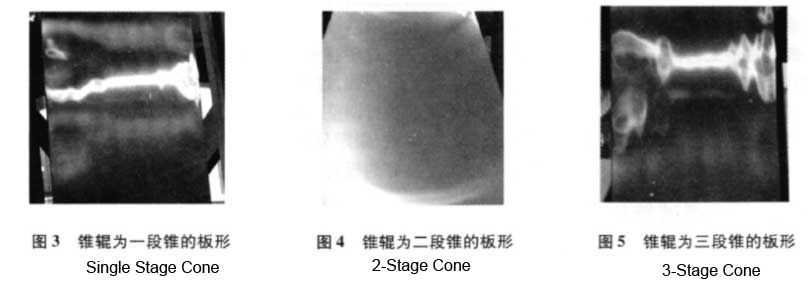
(2) نظرًا لأن مطحنة الأربع عشرة طبقة تُستخدم في إنتاج شرائط الفولاذ المقاوم للصدأ، فإن المنتج بعرض 420 نانومتر يُدرفل باستخدام شكل بكرة مدببة: طول التدرج هو 120 مم، والتدرج هو Q36 مم. عند استخدام هذا الشكل المدبب في درفلة النحاس، تميل رقائق السبائك إلى حدوث تموجات على الجانبين.
بعد تحليل القوى لنظام الأسطوانات بالكامل، تم اختبار ثلاثة مخططات: أحادي المرحلة المخروطي، وثنائي المرحلة المخروطي، وثلاثي المرحلة المخروطي. وكانت النتيجة أن نوع الأسطوانة المخروطية ثنائية المرحلة هو الأمثل، حيث يبلغ طول المخروط 230 مم، وطول مخروط الحافة 170 نانومتر، والتناقص 0.36 مم؛ أما طول التناقص الأوسط فيبلغ 60 مم، والتناقص 0.04 مم.
من خلال تغيير نظام الأسطوانات، يتم القضاء على تأثير الموجات الثنائية الجانب على جودة شكل الشريط.
الشكل 3، والشكل 4، والشكل 5 هي صور لأشكال الصفائح المدرفلة باستخدام ثلاثة أنواع من الأسطوانات المخروطية.
4.2 إن تطبيق أسطوانات 3M على مطحنة الدرفلة المحلية ذات الـ 14 أسطوانة يحل مشكلة إزالة الشحوم في درفلة شرائط الرقائق.
في الوقت الحالي، تشمل الطرق الرئيسية لإزالة الشحوم العصر والكشط.
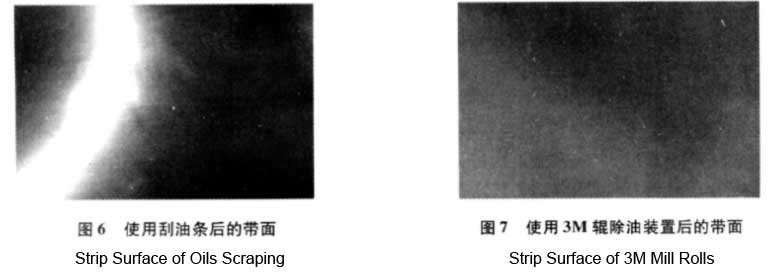
يختار مطحنة الـ14 لفة طريقة كشط الزيت في إنتاج الفولاذ المقاوم للصدأ. مكشطة الزيت مصنوعة من مادة بلاستيكية، وتأثير إزالة الزيت جيد. ومع ذلك، عند استخدام جهاز إزالة الزيت في درفلة رقائق النحاس، نظرًا لأن شريط النحاس أكثر ليونة من مادة الفولاذ المقاوم للصدأ، فإنه بعد فترة من الاستخدام، يسهل تراكم مسحوق النحاس المدلفن على جانب مكشطة الزيت، مما يتسبب في حدوث خدوش على سطح الشريط، الأمر الذي يؤثر بشكل خطير على جودة سطح الشريط، لذلك لا يمكن استخدام جهاز كشط الزيت.
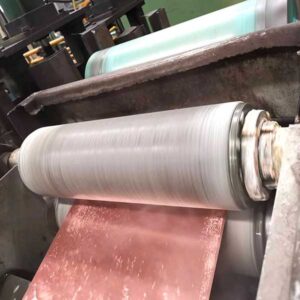
إذا تم اختيار طريقة عصر الأسطوانات، فلا يمكن تحقيق تأثير العصر لأن المادة رقيقة جدًا. ولهذا السبب، تمت دراسة وتعديل أسطوانة العصر 3M، وتم تطبيقها على مطحنة الـ 14 أسطوانة لحل مشكلة إزالة الشحوم من سطح الشريط.
الشكل 6، والشكل 7 يظهران صور كاشط الزيت وجهاز إزالة الشحوم بأسطوانة 3M أثناء درفلة الرقائق.
4.3 أثناء عملية درفلة المنتج النهائي، يتم استخدام معدل معالجة كبير ليحصل المنتج على مؤشرات أداء عالية للقوة تتجاوز 730 ميجا باسكال.
يتعرض المعدن للتشوه اللدن أثناء عملية الدرفلة، ويحدث ظاهرة التصلب الناتج عن العمل، مما يؤدي إلى تحسن ملحوظ في الخواص الميكانيكية للمادة.
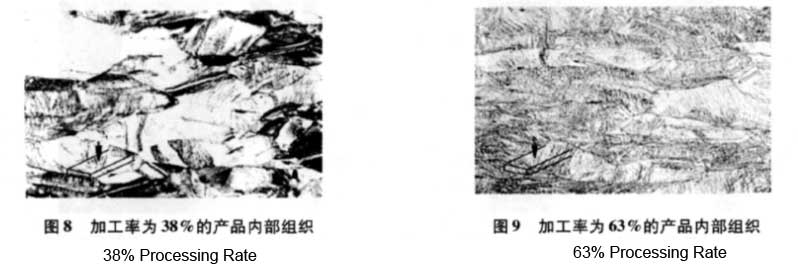
في الحالة المعاد بلورتها بالكامل لبرونز الفوسفور القصدير، مع زيادة معدل المعالجة، تزداد أداء المادة باستمرار. لذلك، يتم التحكم في مؤشر أداء المنتج من خلال استكشاف معدل المعالجة المناسب. تزيد مقاومة الشد عن 730 ميجا باسكال، ويبلغ إجمالي معدل المعالجة أكثر من 50%، ويمكن أن يصل إلى 63% في أعلى الحالات. وبالطبع، فإن أداء الحالة المعاد بلورتها (المعروفة أيضًا بالحالة الأساسية) له تأثير معين على أداء المنتج النهائي.
الشكل 8. يوضح الشكل 9 صور التركيب المجهري للمنتجات المدرفلة بمعدل معالجة منخفض ومعدل معالجة مرتفع على التوالي.
4.4 عملية التلدين السفلي للمنتج البحثي
لضمان مؤشرات الأداء عالية القوة، يمكن استخدام التلدين السفلي بطريقتين: فرن تلدين جرسي وفرن وسادة هوائية مفرد. بالنسبة للأشرطة الرقيقة التي يقل سمكها عن 0.2 مم، فإن كلا طريقتي التلدين غير كافيتين.
نظرًا لأن فرن التلدين الجرسي يستخدم لتلدين اللفائف، يحدث ارتباط شديد بين الأشرطة النحاسية، ولا يمكن ضمان جودة السطح.
عند تلدين الشريط الرقيق في فرن الوسادة الهوائية، توجد مشكلتان رئيسيتان. الأولى أن الشريط رقيق ولين، مما يجعله عرضة للكسر في منطقة الفرن؛ والثانية أن سرعة التشغيل محدودة، وبعد التلدين يصبح الشريط لينًا جدًا، وتكون خواص المنتج النهائي منخفضة جدًا بحيث لا تلبي المتطلبات.
استنادًا إلى هاتين النقطتين، يتم اعتماد تلدين فرن الوسادة الهوائية للمخزون السفلي، ويتم بشكل أساسي استكشاف التوتر وضغط الرياح في منطقة الفرن لمختلف مواصفات مادة المخزون السفلي لضمان تشغيل الشريط النحاسي بشكل طبيعي ومستمر.
بما أن أداء المادة السفلية يؤثر على أداء المنتج النهائي، فمن الضروري ضبط درجة حرارة التلدين وسرعة التلدين، وضبط درجة حرارة التلدين بأقصى سرعة لضمان تلدين الجزء السفلي بشكل طبيعي وضمان تلبية أداء المنتج النهائي لمتطلبات الأداء العالي.
4.5 تحديد عملية التسوية بالشد لضمان تأثير التقويم
المُسَوِّي بالشد والثني يُنفَّذ بشكل رئيسي عن طريق شد التسوية والتعديل الجزئي لبكرات الدعم. وبما أن سُمك رقائق النحاس أقل من Q lmm، وهو بالفعل أقل من الحد الأدنى للسُمك Qlmm الخاص بالمُسَوِّي بالشد والثني، فمن السهل حدوث تسوية مفرطة وانقطاع الشريط أثناء العملية، بالإضافة إلى ضعف تأثير التسوية وسلسلة من المشكلات الأخرى.
من أجل إتمام عملية تقويم رقائق النحاس، يجب ضبط عملية التقويم. يعتمد ذلك على التحكم في الشد؛ إذ ينبغي أن يلبي الشد المُطبَّق متطلبات التقويم، مع ضرورة منع تمزق الشريط نتيجة للشد الزائد. أما الأمر الثاني فهو ضبط الفجوة المناسبة بين البكرات، مع تحديد القيمة القصوى لضغط الضبط الجزئي لتفادي الإفراط في التقويم.
يتم تحديد عملية التقويم من خلال تجارب مستمرة لضمان تأثير التقويم والحصول على شكل لوحة جيد.
5 نتائج اختبار بحث المنتج
تظهر نتائج الاختبارات الخاصة بالمنتج المرسل إلى مركز الاختبارات التابع لشركة تشينالكو لويانغ للنحاس المحدودة في الجدول 3 والجدول 4.
إن إزالة الشحوم من سطح الشريط في مطحنة الدرفلة تعد مشكلة عالمية. ولاختيار طريقة جيدة لإزالة الشحوم، يجب أن تكون ذات تأثير جيد في إزالة الشحوم، دون التسبب في تلف سطح المادة.
| الدرجة | Cu | Pb | Fe | Sn | Zn | Mn | Ni | P | Cu+Sn+P |
| C5210 | ≤0.02 | 0.10 | 7.0-9.0 | ≤0.20 | 0.03-0.35 | ≥99.5 |
| الدرجة | الحالة | السُمك، مم | قوة الشد، ميجا باسكال | الاستطالة، % | صلابة فيكرز، HV |
| C5210 (QSn8-0.3) | SH | 0.05-0.15 | 730-830 | ≥10 | 230-250 |
6 الاستنتاج
يقوم هذا المشروع بدراسة وتحويل مطحنة الدرفلة ذات الأربعة عشر أسطوانة المستخدمة في صناعة الفولاذ المقاوم للصدأ، وتطبيق جهاز إزالة الشحوم بالأسطوانات من 3M، وإجراء ابتكار تكنولوجي وتحسين للعملية، وتطوير رقائق نحاسية عريضة (400مم) عالية الأداء من سبيكة القصدير-الفوسفور البرونزية C5210. ويحل المشكلة المتمثلة في عدم إمكانية إنتاج رقائق عريضة بعرض 400مم من سبيكة القصدير-الفوسفور البرونزية C5210 عالية الأداء عن طريق الدرفلة في الصين.
(2) يحل البحث في عملية التلدين مع الحفاظ على القاعدة مشكلة صعوبة تحقيق عملية التلدين مع الحفاظ على القاعدة للمنتجات ذات الشرائط الرقيقة. ومن خلال اعتماد أساليب عملية مثل معدل المعالجة الكبير والتسوية بالشد والانحناء، يتم الحصول على مؤشرات أداء تتمثل في الشكل الجيد والقوة العالية.
(3) تصل مقاومة الشد للمنتج في حالة SH إلى أكثر من 730 ميجا باسكال، ودقة السماكة هي 0.002 نانومتر، وقد بلغت المؤشرات الفنية المستوى المتقدم الدولي. وقد حظي المنتج بالاعتراف في السوق ويمكنه أن يحل محل المنتجات المستوردة.