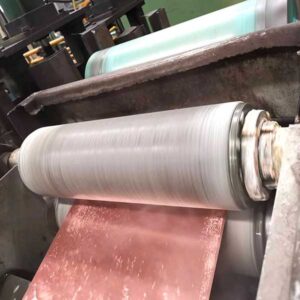
โดยใช้วิธีการหล่อแบบต่อเนื่องในแนวนอนและการรีดเย็นความแม่นยำสูง ได้มีการศึกษาทองแดงบรอนซ์ดีบุกฟอสฟอรัส C5210 ประสิทธิภาพสูง ปัญหาที่ทำให้ทองแดงบรอนซ์ดีบุกฟอสฟอรัส C5210 ประสิทธิภาพสูงขนาดกว้าง 400 มม. ไม่สามารถรีดได้ ถูกแก้ไขโดยการใช้อัตราการแปรรูปสูง ลูกกลิ้งโรงรีดแบบผ้าไม่ทอ 3M และการปรับระดับด้วยแรงดึง รวมถึงการปรับเปลี่ยนโรงรีดแบบ 14 ลูกกลิ้งของอุตสาหกรรมเหล็กกล้าไร้สนิม ค่าความทนแรงดึงในสภาพ SH สามารถสูงถึงมากกว่า 730 MPa ค่าการยืดตัวสามารถสูงถึงมากกว่า 12% และความแม่นยำด้านความหนาอยู่ที่ประมาณ 0.002 มม. ซึ่งตรงตามข้อกำหนดของลูกค้าสำหรับทองแดงที่มีประสิทธิภาพสูงและความยืดหยุ่นสูง
ด้วยการพัฒนาของการผลิตทางอุตสาหกรรม ชิ้นส่วนของอุปกรณ์อิเล็กทรอนิกส์ โทรคมนาคม เครื่องใช้ไฟฟ้า และผลิตภัณฑ์อื่น ๆ มีขนาดเล็กลงและหนาแน่นมากขึ้นเรื่อย ๆ ทำให้ต้องการแถบฟอยล์ทองแดงที่มีความหนาน้อยลงและคุณสมบัติเชิงกลสูงขึ้น เนื่องจากฟอยล์ทองแดงแบบอิเล็กโทรไลติกถูกเคลือบด้วยไฟฟ้า โครงสร้างผลึกของอนุภาคทองแดงจึงเป็นรูปเข็มในแนวตั้ง และโครงสร้างแบบเข็มนี้มีแนวโน้มที่จะแตกหักได้ง่ายเมื่อมีการโค้งงอแบบไดนามิก ในขณะที่อนุภาคทองแดงของฟอยล์ทองแดงแบบรีดมีโครงสร้างเป็นแนวแกนนอน ซึ่งสามารถโค้งงอและพับได้หลายครั้ง ความเหนียว ความทนทานต่อการโค้งงอ และความเรียบของผิวของฟอยล์ชนิดนี้ดีกว่าฟอยล์ทองแดงแบบอิเล็กโทรไลติก
โครงการนี้นำเทคโนโลยีการผลิตขั้นสูงระดับสากลมาใช้ในการศึกษาฟอยล์ทองแดงดีบุกฟอสเฟอร์บรอนซ์ C5210 และผลิตภัณฑ์ที่พัฒนาขึ้นจัดเป็นฟอยล์ทองแดงโลหะผสมประสิทธิภาพสูงชนิดรีด ซึ่งเป็นวัสดุพื้นฐานของอุตสาหกรรมอิเล็กทรอนิกส์
1 สถานะการวิจัยฟอยล์ทองแดงในประเทศ
แถบฟอยล์ทองแดงสามารถผลิตได้โดยกระบวนการอิเล็กโทรไลซิสและการรีด ปัจจุบัน ฟอยล์ทองแดงอิเล็กโทรไลต์ประสิทธิภาพสูงผิวเงาสองด้านชนิดบางพิเศษและวิธีการเตรียมของมันได้รับการพัฒนาสำเร็จในประเทศจีน โดยมีความหนาไม่เกิน 84μm ความขรุขระไม่เกิน 0.25μm และค่าการยืดตัวมากกว่า 5% เนื่องจากความต้องการของผลิตภัณฑ์ที่แตกต่างกัน วัสดุฟอยล์ทองแดงดีบุกฟอสเฟอร์บรอนซ์ C5210 ประสิทธิภาพสูงจำเป็นต้องผลิตโดยการรีด ซึ่งถูกจำกัดด้วยอุปกรณ์ เทคโนโลยี และปัจจัยอื่นๆ มีเพียงผู้ผลิตในประเทศไม่กี่รายเท่านั้นที่สามารถผลิตฟอยล์ทองแดงที่รีดด้วยโรงรีดในประเทศได้ โดยบางชิ้นมีลักษณะเป็นคลื่นหรือขาด และประสิทธิภาพในการกำจัดน้ำมันระหว่างกระบวนการรีดยังไม่ดีพอ รวมถึงความกว้างของการรีดยังน้อยกว่า 305 มม. ทำให้ไม่สามารถตอบสนองความต้องการของลูกค้าได้อย่างเต็มที่
2 ตัวชี้วัดทางเทคนิคหลักของผลิตภัณฑ์ในโครงการนี้
โดยอ้างอิงมาตรฐานแถบโลหะผสมทองแดงตามมาตรฐาน JIS ของญี่ปุ่นและมาตรฐาน ASIM ของสหรัฐอเมริกา พร้อมทั้งผสานกับความต้องการของตลาด ได้มีการจัดทำมาตรฐานขององค์กร ตัวชี้วัดทางเทคนิคหลักแสดงไว้ในตารางที่ 1 และตารางที่ 2
| เกรด | Cu | Pb | Fe | Sn | Zn | Mn | Ni | P | Cu+Sn+P |
| C5210 | ≤0.02 | 0.10 | 7.0-9.0 | ≤0.20 | 0.03-0.35 | ≥99.5 |
| เกรด | สถานะ | ความหนา, มม. | ความทนแรงดึง, MPa | การยืดตัว, % | ความแข็งแบบวิกเกอร์ส, HV |
| C5210 (QSn8-0.3) | SH | 0.05-0.15 | 730-830 | ≥10 | 230-250 |
3 การวิจัยผลิตภัณฑ์และโซลูชันทางเทคนิค
3.1 การกำหนดเกรด ข้อกำหนด และสถานะของผลิตภัณฑ์
กำหนดให้เกรดของผลิตภัณฑ์เป็นดีบุกฟอสฟอร์บรอนซ์ C5210 (QSn8-Q3); สถานะของผลิตภัณฑ์คือ EH และ SH; ความหนา 0.07 มม., 0.075 มม., 0.08 มม.; ความกว้าง 305~400 มม.
3.2 การกำหนดเส้นทางกระบวนการผลิต
ใช้กระบวนการผลิตแบบ “การหล่อแบบต่อเนื่องแนวนอน—การรีดเย็น—การอบอ่อน—การตกแต่ง” เพื่อศึกษาฟอยล์ทองแดงดีบุกฟอสเฟอร์บรอนซ์ C5210
4 การวิเคราะห์กระบวนการวิจัยผลิตภัณฑ์
4.1 ปรับปรุงกระบวนการรีดผลิตภัณฑ์เพื่อแก้ไขปัญหาฟอยล์ทองแดงแตกง่ายและควบคุมรูปทรงแผ่นได้ยาก
โครงการนี้ได้ปรับปรุงโรงรีดตกแต่งแบบสิบสี่ระดับในอุตสาหกรรมสแตนเลส และนำมาประยุกต์ใช้กับอุตสาหกรรมแปรรูปทองแดงเป็นครั้งแรก ระบบควบคุมความหนาของโรงรีดถูกเปลี่ยนจากเดิม โดยเปลี่ยนจากรังสี Y เป็นเครื่องวัดความหนาแบบสัมผัสที่ผลิตโดยบริษัท Vollmer ประเทศเยอรมนี
เพื่อหลีกเลี่ยงความแม่นยำในการวัดที่ไม่เพียงพอเนื่องจากการเปลี่ยนแปลงขององค์ประกอบ ระบบสนับสนุนด้านการควบคุมการส่งกำลังไฟฟ้า แรงดันไฮดรอลิก การหล่อลื่น และด้านอื่นๆ ได้รับการปรับปรุงใหม่ ในขณะเดียวกัน ได้ศึกษาสายการผลิตดีบุกฟอสเฟอร์บรอนซ์ขนาด 440 มม. แบบสองช่องทางที่มีอยู่แล้ว และความกว้างของผลิตภัณฑ์ทดลองขั้นสุดท้ายสามารถทำได้ถึง 400 มม.
ลักษณะเฉพาะของการรีดฟอยล์ทองแดงผสมความแข็งแรงสูงคือ การลดลงของความหนาโดยสัมบูรณ์มีค่าน้อย แต่การลดลงโดยสัมพัทธ์มีค่ามาก ม้วนรีดอยู่ในช่องว่างม้วนแบบลบ แรงรีดมีค่าสูง และมักเกิดสัญญาณเตือนขีดจำกัดแรงกดในการรีด ขั้นตอนการรีดฟอยล์ทองแดงเลือกใช้จำนวนครั้งการรีด 3–4 ครั้ง โดยใช้อัตราการรีดต่อครั้งที่ต่ำ อัตราการรีดในครั้งแรกไม่เกิน 25% ส่วนอัตราการรีดในครั้งถัดไปจะค่อยๆ ลดลงตามลำดับ 2–4% สำหรับวิธีการกระจายแรงดึง แรงดึงด้านหน้ามีค่าน้อยกว่าแรงดึงด้านหลัง โดยแรงดึงด้านหน้าต่ำกว่าด้านหลังประมาณ 10–25 กิโลนิวตัน กระบวนการนี้ทำให้การรีดมีเสถียรภาพ และสามารถแก้ปัญหาการขาดของแถบระหว่างกระบวนการรีดได้
โรงรีดแบบสิบสี่ลูกกลิ้งเป็นโรงรีดแบบหลายลูกกลิ้งที่มีระบบปรับสภาพรูปทรงหลากหลาย เมื่อรีดฟอยล์โลหะผสมทองแดงความแข็งแรงสูง อาจเกิดปัญหาเรื่องรูปทรงไม่ดีเนื่องจากการเปลี่ยนรูปที่ไม่สม่ำเสมอเพียงเล็กน้อย จากสถานการณ์ดังกล่าว วิธีการปรับรูปทรงของโรงรีดแบบสิบสี่ลูกกลิ้งคือการกำหนดค่าพารามิเตอร์ควบคุมรูปทรงที่เหมาะสมที่สุด โดยใช้ลูกกลิ้งดึงออกและรูปทรงลูกกลิ้งของโรงรีดแบบสิบสี่ลูกกลิ้ง:
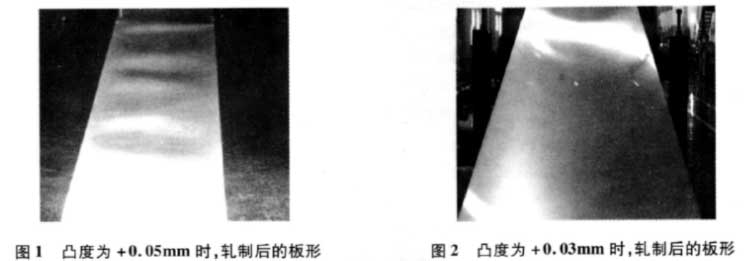
(1) วิเคราะห์แรงของลูกกลิ้งกลางตัวที่สองขณะรีดฟอยล์โลหะผสมทองแดง และทดสอบอิทธิพลของลูกกลิ้งที่มีโปรไฟล์แบบนูน +005 มม. และ +Q03 มม. ต่อรูปทรงของแถบโลหะระหว่างการรีด ในบททดสอบเปรียบเทียบ ได้กำหนดให้ความโค้งของลูกกลิ้งแบบนูนเป็น +003 มม. และลดการเกิดคลื่นกลางระหว่างการรีดโดยการปรับแต่งรูปทรงของลูกกลิ้งแบบนูน
รูปที่ 1 และ 2 เป็นภาพรูปทรงของแผ่นที่รีดเรียบด้วยโคนที่แตกต่างกัน
(2) เนื่องจากโรงรีดสิบสี่ระดับถูกนำไปใช้ในการผลิตแถบสแตนเลส ผลิตภัณฑ์ที่มีความกว้าง 420 มม. จึงถูกรีดด้วยรูปทรงลูกกลิ้งแบบเรียว: ความยาวส่วนเรียว 120 มม. และความเรียว Q36 มม. รูปทรงลูกกลิ้งแบบเรียนี้เมื่อใช้ในการรีดทองแดง มักเกิดคลื่นสองด้านเมื่อใช้ฟอยล์โลหะผสม
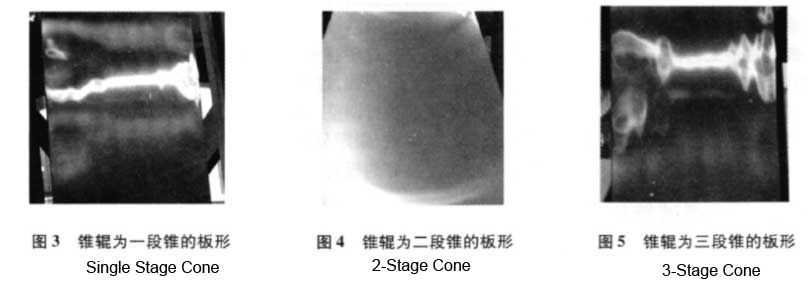
หลังจากการวิเคราะห์แรงของระบบลูกกลิ้งทั้งหมด ได้มีการทดสอบสามรูปแบบ ได้แก่ แบบกรวยขั้นเดียว แบบกรวยสองขั้น และแบบกรวยสามขั้น ผลปรากฏว่า รูปแบบลูกกลิ้งกรวยสองขั้นเหมาะสมที่สุด โดยความยาวส่วนปลายกรวยอยู่ที่ 230 มม. และความยาวส่วนขอบกรวยอยู่ที่ 170 มม. พร้อมมุมเอียง 0.36 มม.; ส่วนความยาวส่วนกลางมีมุมเอียง 0.04 มม.
จากการปรับเปลี่ยนระบบลูกกลิ้ง ทำให้สามารถขจัดผลกระทบจากคลื่นสองด้านที่มีต่อคุณภาพรูปทรงของแผ่นเหล็กได้
รูปที่ 3, รูปที่ 4 และรูปที่ 5 เป็นภาพของการรีดแผ่นให้ได้รูปทรงโดยใช้ลูกกลิ้งกรวยสามประเภท
4.2 การประยุกต์ใช้ลูกกลิ้ง 3M กับโรงรีด 14 ลูกกลิ้งในประเทศ ช่วยแก้ปัญหาการขจัดคราบน้ำมันในการรีดแผ่นฟอยล์
ปัจจุบัน วิธีการหลักในการขจัดคราบน้ำมันประกอบด้วยการบีบและการปาด
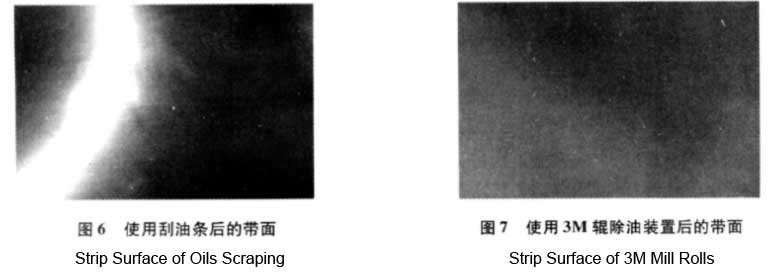
โรงงานผลิตม้วนเหล็ก 14 ม้วนเลือกใช้วิธีการปาดคราบน้ำมันในการผลิตสแตนเลส ที่ปาดคราบน้ำมันทำจากวัสดุพลาสติก และให้ประสิทธิภาพในการกำจัดคราบน้ำมันที่ดี อย่างไรก็ตาม เมื่อใช้อุปกรณ์กำจัดคราบน้ำมันกับการรีดฟอยล์ทองแดง เนื่องจากแถบทองแดงมีความอ่อนนุ่มกว่าวัสดุสแตนเลส หลังจากการใช้งานไประยะหนึ่ง ผงทองแดงที่เกิดจากการรีดจะสะสมอยู่บริเวณด้านข้างของที่ปาดคราบน้ำมันได้ง่าย ส่งผลให้เกิดรอยขีดข่วนบนผิวของแถบ ซึ่งส่งผลกระทบอย่างร้ายแรงต่อคุณภาพผิวของแถบ ดังนั้นจึงไม่สามารถใช้อุปกรณ์ปาดคราบน้ำมันได้
หากเลือกวิธีการบีบด้วยลูกกลิ้ง จะไม่สามารถเกิดผลการบีบได้เนื่องจากวัสดุมีความบางเกินไป ด้วยเหตุนี้ จึงได้มีการศึกษาและปรับปรุงลูกกลิ้งบีบแบบ 3M และนำไปใช้กับโรงรีด 14 ลูกกลิ้ง เพื่อแก้ปัญหาการขจัดคราบน้ำมันบนผิวแผ่น
รูปที่ 6 และรูปที่ 7 แสดงภาพของเครื่องปาดน้ำมันและอุปกรณ์ขจัดคราบน้ำมันด้วยลูกกลิ้ง 3M ขณะทำการรีดแผ่นฟอยล์
4.3 ในระหว่างกระบวนการรีดผลิตภัณฑ์สำเร็จรูป ใช้อัตราการแปรรูปสูงเพื่อให้ผลิตภัณฑ์มีค่าดัชนีความแข็งแรงสูงกว่า 730 MPa
วัสดุโลหะจะเกิดการเปลี่ยนรูปแบบพลาสติกในระหว่างกระบวนการรีด ทำให้เกิดปรากฏการณ์การแข็งตัวจากการทำงาน และคุณสมบัติเชิงกลของวัสดุจะถูกปรับปรุงให้ดีขึ้นอย่างมาก
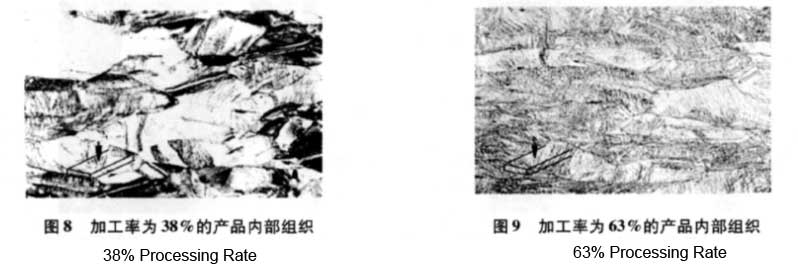
ในสถานะการตกผลึกใหม่เต็มที่ของดีบุกฟอสฟอร์บรอนซ์ เมื่ออัตราการแปรรูปเพิ่มขึ้น ประสิทธิภาพของวัสดุก็จะสูงขึ้นตามไปด้วย ดังนั้น ดัชนีประสิทธิภาพของผลิตภัณฑ์จึงถูกควบคุมโดยการหาอัตราการแปรรูปที่เหมาะสม ความทนแรงดึงอยู่เหนือ 730MPa และอัตราการแปรรูปทั้งหมดอยู่เหนือ 50% โดยสูงสุดสามารถถึง 63% ได้ แน่นอนว่า ประสิทธิภาพของสถานะการตกผลึกใหม่ (หรือที่เรียกว่า “ด้านล่าง”) ก็มีผลกระทบต่อประสิทธิภาพของผลิตภัณฑ์ขั้นสุดท้ายเช่นกัน
รูปที่ 8. รูปที่ 9 แสดงภาพโครงสร้างจุลภาคของผลิตภัณฑ์รีดที่มีอัตราการแปรรูปต่ำและอัตราการแปรรูปสูงตามลำดับ
4.4 กระบวนการอบอ่อนพื้นผิวของผลิตภัณฑ์วิจัย
เพื่อให้มั่นใจในคุณสมบัติเชิงกลระดับความแข็งแรงสูง การอบอ่อนพื้นผิวสามารถทำได้สองวิธี คือ ใช้เตาอบอ่อนแบบถังครอบและเตาอบอ่อนแบบเบาะลมแบบคลี่ออก สำหรับแถบบางที่มีความหนาน้อยกว่า 0.2 มม. วิธีการอบอ่อนทั้งสองแบบยังไม่เพียงพอ
เนื่องจากเตาอบอ่อนแบบถังครอบใช้สำหรับการอบอ่อนแบบม้วน จึงเกิดการยึดติดกันอย่างรุนแรงระหว่างแถบทองแดง และไม่สามารถรับประกันคุณภาพพื้นผิวได้
เมื่ออบอ่อนแถบบางในเตาอบอ่อนแบบเบาะลม จะพบปัญหาหลักสองประการ ประการแรกคือ แถบมีความบางและอ่อนตัวมาก ทำให้แถบขาดง่ายในบริเวณเตาอบ; อีกประการหนึ่งคือ ความเร็วในการเดินสายงานถูกจำกัด และหลังการอบอ่อน แถบจะอ่อนตัวเกินไป ส่งผลให้คุณสมบัติของผลิตภัณฑ์สำเร็จรูปต่ำเกินกว่าจะเป็นไปตามข้อกำหนด
จากสองประเด็นข้างต้น จึงเลือกใช้การอบอ่อนด้วยเตาอบอ่อนแบบเบาะลมสำหรับวัสดุพื้นผิว และทำการศึกษาแรงดึงและความดันลมในบริเวณเตาอบของวัสดุพื้นผิวที่มีขนาดแตกต่างกันเป็นหลัก เพื่อให้มั่นใจว่าแถบทองแดงสามารถทำงานได้อย่างปกติและต่อเนื่อง
เนื่องจากประสิทธิภาพของวัสดุด้านล่างส่งผลต่อประสิทธิภาพของผลิตภัณฑ์สำเร็จรูป จึงจำเป็นต้องปรับอุณหภูมิและการทำความร้อนแบบอบอ่อน รวมถึงปรับความเร็วในการอบอ่อนให้เร็วที่สุด เพื่อให้มั่นใจว่าวัสดุด้านล่างผ่านการอบอ่อนอย่างเหมาะสม และประสิทธิภาพของผลิตภัณฑ์สำเร็จรูปเป็นไปตามข้อกำหนดด้านประสิทธิภาพสูง
4.5 กำหนดกระบวนการปรับความตึงเพื่อให้แน่ใจถึงผลของการยืดให้ตรง
เครื่องปรับระดับแบบดัดยืดดำเนินการหลักโดยใช้แรงดึงในการปรับให้ตรงและการปรับแต่ละส่วนของลูกกลิ้งรองรับ เนื่องจากความหนาของฟอยล์ทองแดงน้อยกว่า Q lmm ซึ่งต่ำกว่าความหนาขั้นต่ำ Qlmm ของเครื่องปรับระดับแบบดัดยืดอยู่แล้ว จึงทำให้ง่ายต่อการเกิดปัญหาการปรับให้ตรงมากเกินไปและการขาดของแถบในกระบวนการ รวมถึงผลการปรับให้ตรงที่ไม่ดีและปัญหาอื่น ๆ อีกมากมาย
เพื่อให้กระบวนการปรับความตรงของฟอยล์ทองแดงเสร็จสมบูรณ์ จำเป็นต้องปรับกระบวนการปรับความตรง โดยควบคุมแรงดึง แรงดึงที่กำหนดต้องสอดคล้องกับข้อกำหนดของการปรับความตรง และต้องป้องกันไม่ให้สายพานขาดเนื่องจากแรงดึงมากเกินไป; ประการที่สองคือการปรับระยะห่างระหว่างลูกกลิ้งให้เหมาะสม จำกัดค่าสูงสุดของแรงกดในการปรับแต่ละส่วน เพื่อป้องกันการปรับมากเกินไป
กระบวนการยืดให้ตรงได้รับการกำหนดผ่านการทดลองอย่างต่อเนื่อง เพื่อให้มั่นใจถึงผลของการยืดให้ตรงและได้รูปทรงแผ่นที่ดี
5 ผลการทดสอบการวิจัยผลิตภัณฑ์
ผลการทดสอบของผลิตภัณฑ์ที่ส่งไปยังศูนย์ทดสอบของบริษัท Chinalco Luoyang Copper Co., Ltd. แสดงไว้ในตารางที่ 3 และตารางที่ 4
การทำความสะอาดคราบน้ำมันบนพื้นผิวของแถบโลหะในโรงรีดเป็นปัญหาระดับโลก การเลือกวิธีทำความสะอาดคราบน้ำมันที่ดี ต้องมีประสิทธิภาพในการขจัดคราบน้ำมันที่ดี โดยไม่ทำให้เกิดความเสียหายต่อพื้นผิวของวัสดุ
| เกรด | Cu | Pb | Fe | Sn | Zn | Mn | Ni | P | Cu+Sn+P |
| C5210 | ≤0.02 | 0.10 | 7.0-9.0 | ≤0.20 | 0.03-0.35 | ≥99.5 |
| เกรด | สถานะ | ความหนา, มม. | ความทนแรงดึง, MPa | การยืดตัว, % | ความแข็งแบบวิกเกอร์ส, HV |
| C5210 (QSn8-0.3) | SH | 0.05-0.15 | 730-830 | ≥10 | 230-250 |
6 สรุป
(1) โครงการนี้ศึกษาวิจัยและปรับเปลี่ยนเครื่องรีดแบบสิบสี่ลูกกลิ้งที่ใช้ในอุตสาหกรรมเหล็กกล้าไร้สนิม นำอุปกรณ์ขจัดคราบน้ำมันด้วยลูกกลิ้งของ 3M มาใช้ ดำเนินการสร้างนวัตกรรมทางเทคโนโลยีและปรับปรุงกระบวนการผลิต และพัฒนาแผ่นทองแดงดีบุกฟอสฟอรัส C5210 ความกว้างใหญ่ (400 มม.) ที่มีประสิทธิภาพสูง ซึ่งช่วยแก้ปัญหาที่แผ่นดีบุกฟอสฟอรัส C5210 ความกว้าง 400 มม. ที่มีประสิทธิภาพสูงไม่สามารถผลิตได้ด้วยวิธีการรีดในประเทศจีน
(2) การวิจัยเกี่ยวกับกระบวนการอบอ่อนแบบคงความแข็งที่ด้านล่างช่วยแก้ปัญหาที่กระบวนการอบอ่อนแบบคงความแข็งสำหรับผลิตภัณฑ์แถบบางทำได้ยาก โดยการใช้วิธีการกระบวนการ เช่น อัตราการแปรรูปสูงและการยืด-ดัดให้ตรง ทำให้ได้ค่าดัชนีประสิทธิภาพที่มีรูปร่างดีและความแข็งแรงสูง
(3) ความทนแรงดึงของผลิตภัณฑ์ในสภาพ SH สูงกว่า 730M Pa ความแม่นยำของความหนาอยู่ที่ 0.002nm และตัวชี้วัดทางเทคนิคได้ถึงระดับก้าวหน้าในระดับนานาชาติ ผลิตภัณฑ์ดังกล่าวได้รับการยอมรับในตลาดและสามารถทดแทนผลิตภัณฑ์นำเข้าได้