Utilizando o método de fundição contínua horizontal e laminação a frio de alta precisão, foi estudada a liga de cobre C5210 com alto desempenho à base de estanho e fósforo. A dificuldade de laminar a liga de cobre C5210 com alto desempenho, com 400 mm de largura, foi superada mediante o uso de uma elevada taxa de redução, rolos de moinho em não tecido 3M e nivelamento por tração, além da adaptação do moinho de 14 cilindros da indústria de aço inoxidável. A resistência à tração no estado SH pode atingir mais de 730 MPa, o alongamento pode ultrapassar 12% e a precisão de espessura pode ser de cerca de 0,002 mm, atendendo às exigências dos clientes por um cobre de alto desempenho e alta elasticidade.
Com o desenvolvimento da produção industrial, os componentes de eletrônicos, telecomunicações, eletrodomésticos e outros produtos estão se tornando cada vez mais miniaturizados e densos, exigindo tiras de folha de cobre com espessura mais fina e propriedades mecânicas mais elevadas. Como a folha de cobre eletrolítica é obtida por eletrodeposição, o estado cristalino de suas partículas de cobre é em forma de agulha vertical, e essa estrutura em forma de agulha tende a quebrar durante a flexão dinâmica, enquanto as partículas de cobre da folha de cobre laminada apresentam uma estrutura em forma de eixo horizontal, podendo ser dobradas e flexionadas muitas vezes. A ductilidade, a resistência à flexão e a suavidade da superfície da folha são melhores do que as da folha de cobre eletrolítica.
Este projeto adota tecnologia de produção internacional avançada para estudar a folha de cobre de bronze fosforoso estanhado C5210, e o produto desenvolvido pertence à categoria de folhas de cobre de liga de alto desempenho laminadas, sendo o material básico da indústria eletrônica.
1 Situação atual da pesquisa sobre folhas de cobre no mercado interno
A faixa de folha de cobre pode ser produzida por eletrólise e laminação. Atualmente, a folha de cobre eletrolítica ultrafina de dupla face brilhante de alto desempenho e seu método de preparação foram desenvolvidos com sucesso na China. A espessura pode ser de no máximo 84m, a rugosidade é de no máximo Q.25Hm e o alongamento é superior a 5%; devido a diferentes requisitos do produto, o material de folha de cobre C5210 de estanho-fósforo-bronze de alto desempenho deve ser produzido por laminação, o que é limitado por equipamentos, tecnologia e outros fatores. Apenas alguns fabricantes nacionais conseguem produzir folha de cobre laminada por trens de laminação domésticos, e algumas tiras apresentam ondulações e rupturas, além de um fraco efeito de remoção de óleo durante o processo de laminação, com largura de laminação inferior a 305mm, o que não atende plenamente às exigências dos clientes.
2 Principais indicadores técnicos do produto deste projeto
Com referência às normas japonesas JIS e à norma americana ASIM para tiras de ligas de cobre, combinadas com as exigências do mercado, foi elaborada uma norma empresarial. Os principais indicadores técnicos são apresentados nas Tabelas 1 e 2.
| Grau | Cu | Pb | Fe | Sn | Zn | Mn | Ni | P | Cu+Sn+P |
| C5210 | ≤0.02 | 0.10 | 7.0-9.0 | ≤0.20 | 0.03-0.35 | ≥99.5 |
| Grau | Estado | Espessura, mm | Resistência à tração, MPa | Alongamento, % | Dureza Vickers, HV |
| C5210 (QSn8-0.3) | SH | 0.05-0.15 | 730-830 | ≥10 | 230-250 |
3 Pesquisa do produto e soluções técnicas
3.1 Determinação do grau, especificação e estado do produto
O grau do produto é determinado como bronze estanho-fósforo C5210 (QSn8-Q3); o estado do produto é EH e SH; a espessura é de 0,07 mm, 0,075 mm, 0,08 mm; a largura é de 305~400 mm.
3.2 Determinação do roteiro do processo do produto
O processo de produção “fornecimento de tarugo por fundição contínua horizontal – laminação a frio – recozimento – acabamento” é utilizado para estudar a folha de cobre de bronze fosforoso estanhado C5210.
4 Análise do processo de pesquisa do produto
4.1 Aperfeiçoar o processo de laminação do produto para resolver os problemas da folha de cobre que se rompe facilmente e da dificuldade em controlar a forma da chapa.
Este projeto renovou a laminadora de acabamento de quatorze cilindros da indústria de aço inoxidável e aplicou-a pela primeira vez na indústria de processamento de cobre. O sistema de controle de espessura da laminadora foi alterado em relação ao original. O medidor de espessura por raios Y foi substituído por um medidor de espessura por contato fabricado pela Vollmer, da Alemanha.
Para evitar a insuficiência da precisão de medição devido às mudanças na composição, foram transformados os sistemas de transmissão elétrica, pressão hidráulica, lubrificação e outros aspectos de suporte. Ao mesmo tempo, foi estudada a linha de produção existente de bronze fosforoso estanhado de dupla passagem com 440 mm de largura, e a largura final do produto de teste pode chegar a 400 nm.
As características da laminação de folha de cobre de liga de alta resistência são que a redução absoluta é pequena, a redução relativa é grande, o rolo opera em folga negativa, a força de laminação é elevada e frequentemente ocorre o alarme de limite de pressão de laminação. O procedimento de laminação da folha de cobre seleciona 3 a 4 passes e utiliza uma baixa taxa de redução por passo. A taxa de redução do primeiro passo não excede 25%, e os passes restantes são gradualmente reduzidos de acordo com uma distribuição de 2 a 4 taxas de redução. A tração dianteira é inferior à configuração da tração traseira, sendo a primeira 10 a 25 kN menor que a segunda. Este processo apresenta laminação estável e consegue resolver o problema de interrupção da tira durante o processo de laminação.
A laminadora de quatorze cilindros é uma laminadora multi-cilindros equipada com múltiplos meios de ajuste da forma da chapa. Quando se lamina uma folha de liga de cobre de alta resistência, pequenas deformações desuniformes podem provocar deficiências na forma da peça. Diante dessa situação, o método de ajuste da forma desta laminadora consiste em determinar os parâmetros ótimos de controle da forma utilizando o sistema de extração dos cilindros e o perfil dos cilindros da laminadora de quatorze cilindros:
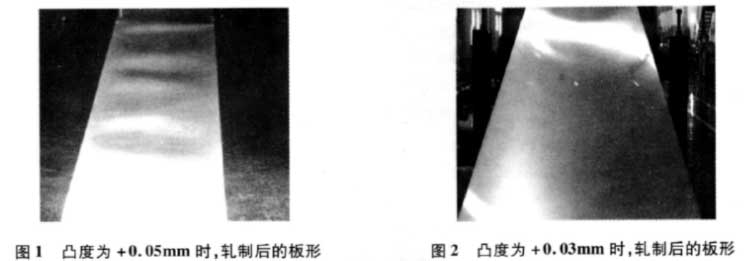
(1) Analise a força do segundo rolo intermediário durante o laminação de folha de liga de cobre e teste a influência dos rolos com perfis convexos de +0,05 mm e +Q0,03 mm na forma da tira durante a laminação. No teste comparativo, a coroa do rolo convexo foi finalmente determinada como sendo de +0,03 mm, e a geração de ondas intermediárias durante a laminação foi reduzida através da otimização do perfil do rolo convexo.
As Figuras 1 e 2 são imagens da forma das chapas laminadas com diferentes curvaturas.
(2) Como a laminadora de quatorze cilindros é utilizada na produção de tiras de aço inoxidável, o produto com largura de 420 nm é laminado com uma forma de rolo côncavo: o comprimento do cone é de 120 mm, e a inclinação é de Q36 mm. Essa forma de rolo côncavo é usada na laminação de cobre. Ondulações em ambos os lados tendem a ocorrer quando se utiliza folha de liga.
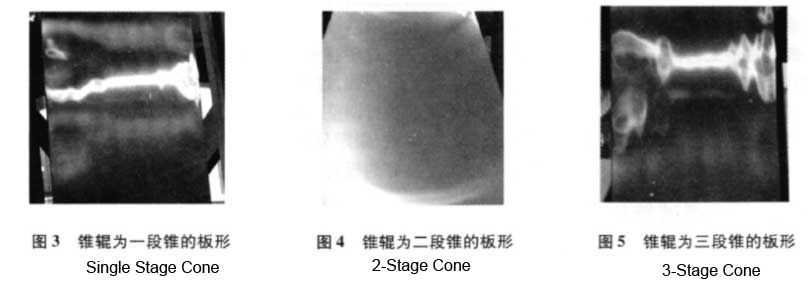
Após a análise de forças de todo o sistema de rolos, foram testados três esquemas: cone de um estágio, cone de dois estágios e cone de três estágios. O resultado é que o tipo de rolo cônico de dois estágios é ideal, com comprimento do cone de 230 mm e comprimento do cone da borda de 170 nm, e o ângulo de conicidade é de 0,36 mm; o comprimento do cone central é de 60 mm, com conicidade de 0,04 mm.
Ao alterar o sistema de rolos, elimina-se a influência das ondulações nas duas faces na qualidade da forma da tira.
Fig. 3, Fig. 4 e Fig. 5 são imagens das formas das chapas laminadas utilizando três tipos de rolos cônicos.
4.2 A aplicação dos rolos 3M na laminação doméstica de 14 fios resolve o problema da desengraxe na laminação de tiras de folha metálica.
Atualmente, os principais métodos de desengraxe incluem a compressão e a raspagem.
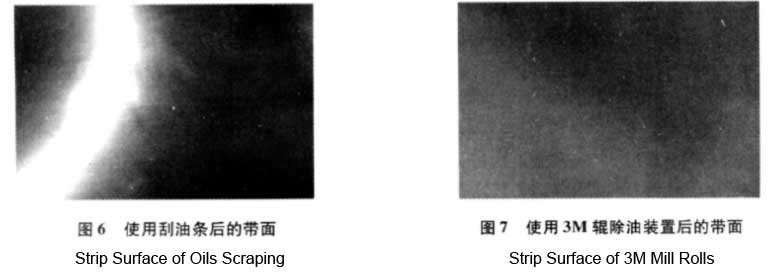
O laminador de 14 rolos utiliza o método de raspagem de óleo na produção de aço inoxidável. O raspador de óleo é feito de material plástico e apresenta um bom efeito de remoção de óleo. No entanto, quando o dispositivo de remoção de óleo é usado para laminação de folha de cobre, como a tira de cobre é mais macia do que o material de aço inoxidável, após um período de uso, o pó de cobre laminado tende a se acumular na lateral do raspador de óleo, causando arranhões na superfície da tira, o que afeta seriamente a qualidade da superfície da tira; portanto, o dispositivo de raspagem de óleo não pode ser utilizado.
Se for selecionado o método de compressão por rolos, o efeito de compressão não pode ser alcançado porque o material é muito fino. Por esse motivo, o rolo de compressão 3M foi estudado e modificado, sendo aplicado na laminação de 14 fios para resolver o problema da desengraxe da superfície da tira.
Figura 6. A Figura 7 mostra as imagens do raspador de óleo e do dispositivo de desengraxe com rolo 3M durante a laminação da folha metálica.
4.3 Durante o processo de laminação do produto acabado, utiliza-se uma alta taxa de redução para que o produto atinja elevados índices de resistência mecânica superiores a 730 MPa.
O material metálico sofre deformação plástica durante o processo de laminação, ocorrendo o fenômeno de encruamento, e as propriedades mecânicas do material são significativamente aprimoradas.
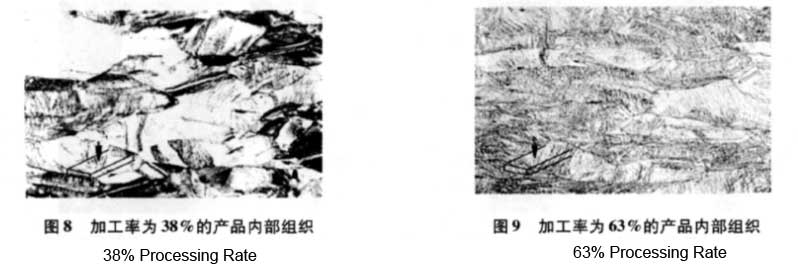
No estado totalmente recristalizado do bronze fosforoso com estanho, com o aumento da taxa de processamento, o desempenho do material também se torna cada vez mais elevado. Portanto, o índice de desempenho do produto é controlado por meio da exploração da respectiva taxa de processamento. A resistência à tração é superior a 730 MPa, e a taxa total de processamento é superior a 50%, podendo atingir até 63%. Naturalmente, o desempenho do estado recristalizado (também conhecido como estado bruto) exerce uma certa influência sobre o desempenho do produto final.
Figura 8. A Figura 9 mostra as imagens da microestrutura de produtos laminados com baixa taxa de processamento e alta taxa de processamento, respectivamente.
4.4 Processo de recozimento inferior do produto em pesquisa
Para garantir indicadores de desempenho de alta resistência, o recozimento inferior pode ser realizado de duas maneiras: em um forno de recozimento tipo sino e em um forno de almofada de ar desenrolador. Para tiras finas com espessura inferior a 0,2 mm, ambos os métodos de recozimento são insuficientes.
Como o forno de recozimento tipo sino é utilizado para o recozimento de bobinas, ocorre uma adesão severa entre as tiras de cobre, e a qualidade da superfície não pode ser garantida.
Quando a tira fina é recozida em um forno de almofada de ar, existem dois problemas principais. Um deles é que a tira é fina e macia, e há facilidade de ruptura na zona do forno; o outro é que a velocidade de operação é limitada e, após o recozimento, a tira fica muito macia, com desempenho do produto acabado abaixo dos requisitos.
Com base nos dois pontos acima, adota-se o recozimento em forno de almofada de ar para a reserva inferior, e exploram-se principalmente a tensão e a pressão do ar na zona do forno para diferentes especificações do material da reserva inferior, a fim de garantir que a tira de cobre possa operar de forma normal e contínua.
Como o desempenho do material de base afeta o desempenho do produto acabado, é necessário ajustar a temperatura e a velocidade de recozimento, e ajustar a temperatura de recozimento na velocidade mais rápida para garantir que a base seja recozida normalmente e que o desempenho do produto acabado atenda aos requisitos de alto desempenho.
4.5 Determinar o processo de nivelamento por tração para garantir o efeito de endireitamento
O nivelador por flexão-tensão é realizado principalmente por meio da tensão de endireitamento e do ajuste segmentar dos rolos de suporte. Como a espessura da folha de cobre é inferior a Q lmm, o que já está abaixo da espessura mínima Qlmm do nivelador por flexão-tensão, é fácil ocorrer superendireitamento e ruptura da tira durante o processo, além de um efeito de endireitamento insatisfatório e uma série de outros problemas.
Para completar o processo de endireitamento da folha de cobre, o processo de endireitamento deve ser ajustado. Trata-se de controle de tensão. A tensão aplicada deve atender aos requisitos de endireitamento e é necessário evitar que a fita se rompa devido à tensão excessiva; em segundo lugar, é preciso ajustar a folga adequada entre os rolos. Limitar o valor máximo da pressão de ajuste segmentar para evitar correções excessivas.
O processo de endireitamento é determinado por meio de experimentos contínuos para garantir o efeito de endireitamento e obter uma boa forma da chapa.
5 Resultados dos testes de pesquisa do produto
Os resultados dos testes do produto enviados ao centro de testes da Chinalco Luoyang Copper Co., Ltd. estão apresentados nas Tabelas 3 e 4.
A desengraxe da superfície da tira na laminação é um problema mundial. Para escolher um bom método de desengraxe, ele deve ter um bom efeito de desengraxe, sem causar danos à superfície do material.
| Grau | Cu | Pb | Fe | Sn | Zn | Mn | Ni | P | Cu+Sn+P |
| C5210 | ≤0.02 | 0.10 | 7.0-9.0 | ≤0.20 | 0.03-0.35 | ≥99.5 |
| Grau | Estado | Espessura, mm | Resistência à Tração, MPa | Alongamento, % | Dureza Vickers, HV |
| C5210 (QSn8-0.3) | SH | 0.05-0.15 | 730-830 | ≥10 | 230-250 |
6 Conclusão
Este projeto pesquisa e transforma a laminadora de quatorze cilindros utilizada na indústria de aço inoxidável, aplica o dispositivo de desengraxe de rolos 3M, realiza inovação tecnológica e melhoria do processo, e desenvolve uma folha de cobre C5210 de bronze estanho-fósforo de alta performance com largura de 400 mm. Ele resolve o problema de que folhas de bronze estanho-fósforo C5210 de alta performance com 400 mm de largura não podem ser produzidas por laminação na China.
(2) A pesquisa sobre o processo de recozimento com retenção na parte inferior resolve o problema de que o processo de recozimento com retenção na parte inferior para produtos em tira fina é difícil de ser alcançado. Ao adotar métodos de processamento como alta taxa de deformação e endireitamento por flexão-tracionamento, são obtidos indicadores de desempenho de boa forma e alta resistência.
(3) A resistência à tração do produto no estado SH atinge mais de 730 MPa, a precisão da espessura é de 0,002 mm, e os indicadores técnicos alcançaram o nível avançado internacional. O produto foi reconhecido no mercado e pode substituir produtos importados.