Durch die Anwendung der Methode des horizontalen Stranggießens und des hochpräzisen Kaltwalzens wird hochleistungsfähiges Zinn-Phosphor-Bronze-C5210-Kupfer untersucht. Die Schwierigkeit, dass 400 mm breites hochleistungsfähiges Zinn-Phosphor-Bronze-C5210-Kupfer nicht gewalzt werden kann, wird durch die Verwendung einer hohen Umformrate, 3M-Vlieswalzen und Spannungsplanieren sowie durch den Umbau des 14-Walzen-Standes der Edelstahlindustrie gelöst. Die Zugfestigkeit im SH-Zustand kann über 730 MPa betragen, die Dehnung kann über 12 % erreichen und die Dickenpräzision kann etwa 0,002 mm betragen, was den Anforderungen der Kunden an hochleistungsfähiges und hochelastisches Kupfer entspricht.
Mit der Entwicklung der industriellen Produktion werden die Komponenten von Elektronik-, Telekommunikations- und Elektrogeräten sowie anderen Produkten immer miniaturisierter und dichter, was Kupferfolienstreifen mit geringerer Dicke und höheren mechanischen Eigenschaften erfordert. Da elektrolytische Kupferfolie galvanisch hergestellt wird, ist der kristalline Zustand ihrer Kupferpartikel vertikal nadelförmig, und die nadelförmige Struktur neigt beim dynamischen Biegen zum Bruch, während die Kupferpartikel von gewalzter Kupferfolie eine horizontale axenartige Struktur aufweisen, die viele Male gebogen und gefaltet werden kann. Die Duktilität, Biegefestigkeit und Oberflächenglätte der Folie sind besser als die von elektrolytischer Kupferfolie.
Dieses Projekt übernimmt die international fortschrittliche Produktionstechnologie, um die Zinn-Phosphor-Bronze-C5210-Kupferfolie zu erforschen, und das entwickelte Produkt gehört zur gewalzten Hochleistungslegierungskupferfolie und ist das Grundmaterial der Elektronikindustrie.
1 Forschungsstand der inländischen Kupferfolie
Die Kupferfolienstreifen können durch Elektrolyse und Walzen hergestellt werden. Gegenwärtig wurden in China die ultradünne doppelseitig glänzende Hochleistungs-Elektrolytkupferfolie sowie deren Herstellungsverfahren erfolgreich entwickelt. Die Dicke kann höchstens 84 µm betragen, die Rauheit beträgt höchstens 0,25 µm, und die Dehnung liegt über 5 %. Aufgrund unterschiedlicher Produktanforderungen muss das Hochleistungszinn-Phosphorbronze-C5210-Kupferfolienmaterial jedoch durch Walzen hergestellt werden, was durch Ausrüstung, Technologie und andere Faktoren begrenzt ist. Nur wenige inländische Hersteller sind in der Lage, Kupferfolie zu produzieren, die von inländischen Walzwerken gewalzt wird; einige Streifen weisen Wellen und Brüche auf, und die Entölung während des Walzprozesses ist unzureichend, zudem beträgt die Walzbreite weniger als 305 mm, sodass die Kundenanforderungen nicht vollständig erfüllt werden können.
2 Haupttechnische Indikatoren des Produkts dieses Projekts
Unter Bezugnahme auf die Kupferlegierungsbandnormen des japanischen JIS-Standards und des amerikanischen ASIM-Standards wird in Verbindung mit den Marktanforderungen der Unternehmensstandard erstellt. Die wichtigsten technischen Indikatoren sind in Tabelle 1 und Tabelle 2 dargestellt.
| Güteklasse | Cu | Pb | Fe | Sn | Zn | Mn | Ni | P | Cu+Sn+P |
| C5210 | ≤0.02 | 0.10 | 7.0-9.0 | ≤0.20 | 0.03-0.35 | ≥99.5 |
| Güteklasse | Zustand | Dicke, mm | Zugfestigkeit, MPa | Dehnung, % | Vickers-Härte, HV |
| C5210 (QSn8-0.3) | SH | 0.05-0.15 | 730-830 | ≥10 | 230-250 |
3 Produktforschung und technische Lösungen
3.1 Bestimmung der Produktgüteklasse, Spezifikation und Zustand
Die Produktgüteklasse wird als Zinn-Phosphorbronze C5210 (QSn8-Q3) festgelegt; der Produktzustand ist EH und SH; die Dicke beträgt 0,07 mm, 0,075 mm, 0,08 mm; die Breite liegt zwischen 305 und 400 mm.
3.2 Bestimmung des Produktprozessablaufs
Der Produktionsprozess „Horizontale Stranggussbillets – Kaltwalzen – Glühen – Endbearbeitung“ wird verwendet, um die Zinn-Phosphor-Bronze-C5210-Kupferfolie zu untersuchen.
4 Analyse des Produktforschungsprozesses
4.1 Verbesserung des Produktwalzprozesses zur Lösung der Probleme, dass die Kupferfolie leicht reißt und die Plattenform schwer zu kontrollieren ist.
In diesem Projekt wurde das Vierzehn-Walzen-Endbearbeitungsmahlwerk aus der Edelstahlindustrie umgebaut und erstmals in der Kupferverarbeitungsindustrie eingesetzt. Das Dickenregelsystem des Walzwerks wurde von dem ursprünglichen System abweichend geändert: Die Y-Strahlen wurden durch ein Kontaktdickenmessgerät des deutschen Herstellers Vollmer ersetzt.
Um eine unzureichende Messgenauigkeit aufgrund von Zusammensetzungsänderungen zu vermeiden, wurden die unterstützenden elektrischen Antriebssteuerungen, die Hydraulik, die Schmierung und andere Systemkomponenten umgebaut. Gleichzeitig wurde die bestehende Doppelstrang-440-mm-Zinn-Phosphor-Bronze-Produktionslinie untersucht, wobei die endgültige Probeproduktbreite 400 nm erreichen kann.
Die Eigenschaften des Walzens von hochfestem Legierungs-Kupferblech sind, dass die absolute Reduktion gering ist, die relative Reduktion groß ist, die Walze sich in einem negativen Walzspalt befindet, die Walzkraft groß ist und häufig ein Alarm wegen der Begrenzung des Walzdrucks ausgelöst wird. Das Kupferblechwalzverfahren wählt 3–4 Durchgänge und verwendet eine geringe Umformrate pro Durchgang. Die Umformrate im ersten Durchgang überschreitet 25 % nicht, und die restlichen Durchgänge werden schrittweise gemäß einer Verteilungsmethode mit 2–4 Umformraten reduziert. Die Vorspannung ist geringer als die Einstellung der Rückspannung, wobei die erstere um 10–25 kN niedriger ist als die letztere. Dieses Verfahren ermöglicht ein stabiles Walzen und kann das Problem des Bandunterbruchs während des Walzprozesses lösen.
Das Vierzehn-Walzen-Kaltwalzwerk ist ein Multi-High-Walzwerk mit mehreren Möglichkeiten zur Einstellung des Formzustands. Beim Kaltwalzen von hochfesten Kupferlegierungsfolien kommt es aufgrund geringfügiger ungleichmäßiger Verformung zu einem schlechten Formzustand. Vor diesem Hintergrund besteht die Formregelungsmethode des Vierzehn-Walzen-Walzwerks darin, mithilfe der Ausziehwalze und der Walzform des Vierzehn-Walzen-Walzwerks die optimalen Formregelparameter zu ermitteln:
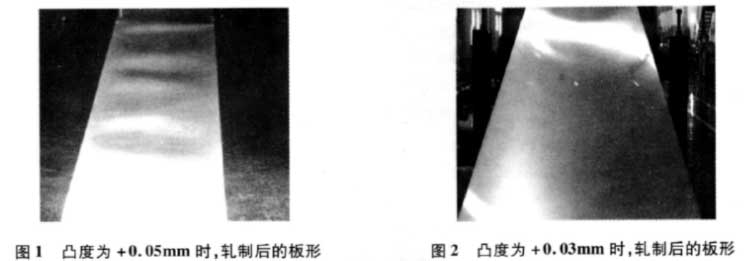
(1) Analysieren Sie die Kraft der zweiten Zwischenwalze beim Walzen von Kupferlegierungsfolie und testen Sie den Einfluss der Walzen mit konvexen Walzenprofilen von +0,05 mm und +Q0,03 mm auf die Bandform während des Walzprozesses. Im Vergleichstest wurde die Wölbung der konvexen Walze schließlich auf +0,03 mm festgelegt, und durch das Einstellen der Walzenform der konvexen Walze wurde die Entstehung von Mittelwellen während des Walzens reduziert.
Abbildungen 1 und 2 zeigen Bilder der Form der flachgewalzten Produkte mit unterschiedlichen Kronen.
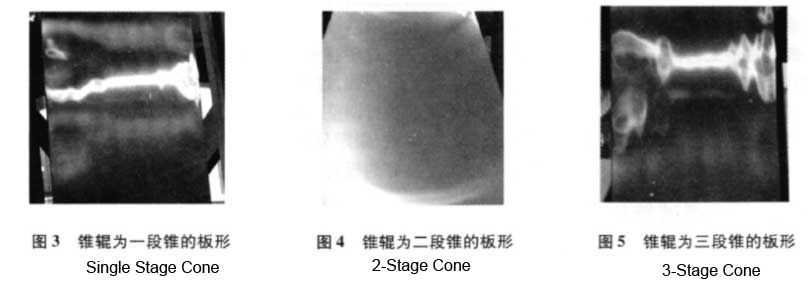
(2) Da das Vierzehn-Walzen-Mahlwerk für die Produktion von Edelstahlbändern eingesetzt wird, wird das Produkt mit einer Breite von 420 nm mit einer konischen Walzenform gewalzt: Die Konizitätslänge beträgt 120 mm, und die Konizität beträgt Q36 mm. Diese konische Walzenform wird beim Kupferwalzen verwendet. Bei der Verwendung von Legierungsfolien treten leicht doppelseitige Wellen auf.
Nach der Kraftanalyse des gesamten Walzensystems wurden drei Konzepte – einstufiger Kegel, zweistufiger Kegel und dreistufiger Kegel – getestet. Das Ergebnis zeigt, dass der zweistufige Kegelwalzentyp ideal ist: die Länge des äußeren Kegels beträgt 230 mm, die Länge des Randkegels 170 nm, und die Verjüngung beträgt 0,36 mm; die Länge des mittleren Kegels beträgt 60 mm, die Verjüngung beträgt 0,04 mm.
Durch den Austausch des Walzensystems wird der Einfluss von beidseitigen Wellen auf die Bandformqualität beseitigt.
Abb. 3, Abb. 4 und Abb. 5 zeigen Bilder der gewalzten Plattengeometrien unter Verwendung von drei Arten von konischen Walzen.
4.2 Die Anwendung von 3M-Walzen auf dem inländischen 14-walzigen Walzwerk löst das Problem der Entfettung beim Walzen von Folienbändern.
Derzeit umfassen die Hauptmethoden der Entfettung das Quetschen und Abstreifen.
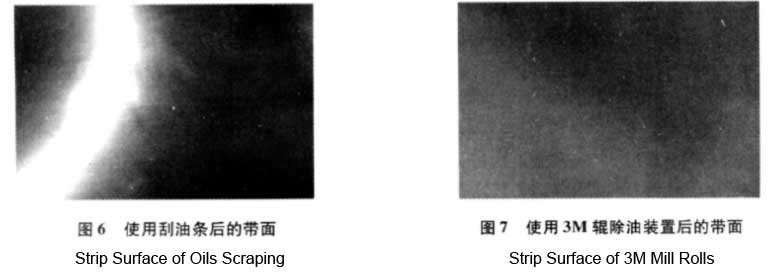
Die 14-Walzen-Mühle wählt das Verfahren des Ölabstreifens bei der Herstellung von Edelstahl. Der Ölabstreifer besteht aus Kunststoff, und die Ölentfernungswirkung ist gut. Wenn jedoch die Ölentfernvorrichtung zum Walzen von Kupferfolie verwendet wird, sammelt sich aufgrund der weicheren Beschaffenheit des Kupferbands im Vergleich zum Edelstahlmaterial nach einer gewissen Nutzungsdauer leicht gerolltes Kupferpulver an den Seiten des Ölabstreifers, was zu Kratzern auf der Oberfläche des Bands führt und die Oberflächenqualität des Bands erheblich beeinträchtigt; daher kann die Ölabstreifvorrichtung nicht eingesetzt werden.
Wird das Walzenquetschverfahren gewählt, kann der Quetscheffekt nicht erzielt werden, da das Material zu dünn ist. Aus diesem Grund wurde die 3M-Quetschwalze untersucht und modifiziert und anschließend auf dem 14-walzigen Walzwerk eingesetzt, um das Problem der Oberflächenentfettung des Bands zu lösen.
Abbildung 6. Abbildung 7 zeigt Bilder des Ölabstreifers und der 3M-Walzen-Entfettungsvorrichtung beim Walzen der Folie.
4.3 Während des Walzprozesses des Endprodukts wird eine hohe Umformrate verwendet, um dem Produkt hohe Festigkeitskennwerte von über 730 MPa zu verleihen.
Das Metallmaterial erfährt während des Walzvorgangs eine plastische Verformung, wodurch ein Kaltverfestigungseffekt entsteht und sich die mechanischen Eigenschaften des Materials deutlich verbessern.
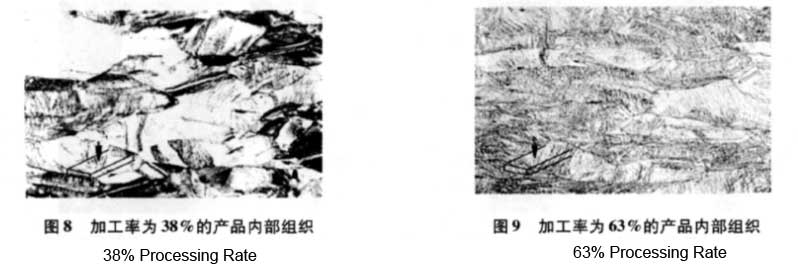
Im vollständig rekristallisierten Zustand von Zinn-Phosphorbronze steigt mit zunehmender Verarbeitungsrate auch die Leistung des Materials. Daher wird der Leistungsindex des Produkts durch die Ermittlung der entsprechenden Verarbeitungsrate kontrolliert. Die Zugfestigkeit liegt über 730 MPa, und die Gesamtverarbeitungsrate beträgt über 50 %, wobei sie maximal 63 % erreichen kann. Natürlich hat der Zustand des rekristallisierten Materials (auch als „Boden“ bezeichnet) einen gewissen Einfluss auf die Leistung des Endprodukts.
Abbildung 8. Abbildung 9 zeigt die Mikrostrukturbilder von Walzprodukten mit niedriger und hoher Umformrate jeweils.
4.4 Niedertemperaturglühprozess des Forschungsprodukts
Um hochfeste Leistungsindikatoren sicherzustellen, kann die Niedertemperaturglühung auf zwei Arten durchgeführt werden: in einem Glockenofen und in einem Luftkissenofen. Für dünne Bänder mit einer Dicke von weniger als 0,2 mm sind beide Glühmethoden nicht ausreichend.
Da der Glockenofen für das Glühen von Coils verwendet wird, kommt es zu starken Verklebungen zwischen den Kupferbändern, und die Oberflächenqualität kann nicht gewährleistet werden.
Beim Glühen des dünnen Bandes im Luftkissenofen treten zwei Hauptprobleme auf. Zum einen ist das Band dünn und weich, wodurch es im Ofenbereich leicht reißen kann; zum anderen ist die Laufgeschwindigkeit begrenzt, und nach dem Glühen ist das Band zu weich, sodass die Eigenschaften des Fertigprodukts zu gering sind, um die Anforderungen zu erfüllen.
Ausgehend von diesen beiden Punkten wird für die Bodenvorratsrolle die Luftkissenofenglühung angewendet, wobei vor allem die Spannung und der Winddruck im Ofenbereich verschiedener Spezifikationen des Bodenvorratsmaterials untersucht werden, um sicherzustellen, dass das Kupferband normal und kontinuierlich verarbeitet werden kann.
Da die Leistung des Bodenmaterials die Leistung des Endprodukts beeinflusst, ist es erforderlich, die Glühtemperatur und die Glühgeschwindigkeit anzupassen und die Glühtemperatur mit der höchsten Geschwindigkeit einzustellen, um sicherzustellen, dass der Boden ordnungsgemäß geglüht wird und die Leistung des Endprodukts den hohen Leistungsanforderungen entspricht.
4.5 Bestimmung des Spannrichtverfahrens zur Sicherstellung der Richtwirkung
Das Streckbiegen und Nivellieren erfolgt hauptsächlich durch Richtspannung und segmentierte Verstellung der Stützrollen. Da die Dicke der Kupferfolie weniger als Q lmm beträgt, was bereits unter der Mindestdicke Qlmm des Streckbiege-Nivellierers liegt, kann es leicht zu Überrichtung und Bandbruch während des Prozesses kommen, was zu einem schlechten Richteffekt und einer Reihe weiterer Probleme führt.
Um die Richtbehandlung der Kupferfolie abzuschließen, muss der Richtprozess angepasst werden. Es handelt sich um eine Spannungsregelung. Die vorgegebene Spannung muss den Anforderungen des Richtens entsprechen, und es ist notwendig, zu verhindern, dass das Band aufgrund zu hoher Spannung reißt; zum anderen muss der geeignete Walzenspalt eingestellt werden. Begrenze den Maximalwert des segmentierten Einstelldrucks, um eine Überkorrektur zu verhindern.
Das Richtverfahren wird durch kontinuierliche Versuche festgelegt, um die Richtwirkung zu gewährleisten und eine gute Plattengeometrie zu erzielen.
5 Testergebnisse der Produktforschung
Die Testergebnisse des an das Prüfzentrum von Chinalco Luoyang Copper Co., Ltd. gesendeten Produkts sind in Tabelle 3 und Tabelle 4 dargestellt.
Die Entfettung der Bandoberfläche im Walzwerk ist ein weltweites Problem. Um eine geeignete Entfettungsmethode zu wählen, muss diese eine gute Entfettungswirkung aufweisen, ohne die Materialoberfläche zu beschädigen.
| Güteklasse | Cu | Pb | Fe | Sn | Zn | Mn | Ni | P | Cu+Sn+P |
| C5210 | ≤0.02 | 0.10 | 7.0-9.0 | ≤0.20 | 0.03-0.35 | ≥99.5 |
| Güteklasse | Zustand | Dicke, mm | Zugfestigkeit, MPa | Dehnung, % | Vickers-Härte, HV |
| C5210 (QSn8-0.3) | SH | 0.05-0.15 | 730-830 | ≥10 | 230-250 |
6 Schlussfolgerung
Dieses Projekt erforscht und modifiziert das Vierzehn-Walzen-Walzwerk, das in der Edelstahlindustrie eingesetzt wird, setzt die 3M-Rollenentfettungsvorrichtung ein, führt technologische Innovationen und Prozessverbesserungen durch und entwickelt eine breite (400 mm) Hochleistungs-Zinn-Phosphor-Bronze-C5210-Kupferfolie. Es löst das Problem, dass in China keine 400 mm breite Hochleistungs-Zinn-Phosphor-Bronze-C5210-Folie durch Walzen hergestellt werden kann.
(2) Die Forschung zum Bodenrückhaltungs-Glühen löst das Problem, dass der Bodenrückhaltungs-Glüheprozess für dünne Bandprodukte schwer zu realisieren ist. Durch die Anwendung von Verfahren wie hoher Umformgrad und Zug-Biege-Richten werden Leistungsindikatoren wie gute Form und hohe Festigkeit erreicht.
(3) Die Zugfestigkeit des Produkts im SH-Zustand erreicht mehr als 730 MPa, die Dickenpräzision beträgt 0,002 mm, und die technischen Indikatoren haben das internationale Spitzenniveau erreicht. Das Produkt hat sich am Markt etabliert und kann importierte Produkte ersetzen.