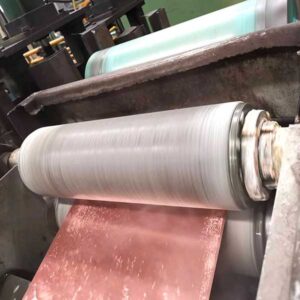
Mediante el uso del método de colada continua horizontal y laminado en frío de alta precisión, se estudia el cobre de bronce estaño-fósforo de alto rendimiento C5210. La dificultad de no poder laminar cobre de bronce estaño-fósforo de alto rendimiento C5210 de 400 mm de ancho se resuelve utilizando una elevada tasa de procesamiento, rodillos de molino de 3M de tela no tejida y nivelación por tensión, además de transformar el laminador de 14 cilindros de la industria del acero inoxidable. La resistencia a la tracción en estado SH puede alcanzar más de 730 MPa, el alargamiento puede superar el 12% y la precisión de espesor puede ser de aproximadamente 0,002 mm, lo que cumple con los requisitos del cliente para cobre de alto rendimiento y alta elasticidad.
Con el desarrollo de la producción industrial, los componentes de la electrónica, las telecomunicaciones, los aparatos eléctricos y otros productos son cada vez más miniaturizados y densos, lo que requiere tiras de lámina de cobre con un grosor más fino y propiedades mecánicas más elevadas. Dado que la lámina de cobre electrolítica se obtiene por electrodeposición, el estado cristalino de sus partículas de cobre es en forma de aguja vertical, y esta estructura en forma de aguja tiende a romperse durante los dobleces dinámicos, mientras que las partículas de cobre de la lámina de cobre laminada tienen una estructura en forma de eje horizontal, lo que permite doblarla y plegarla muchas veces. La ductilidad, la resistencia al doblado y la suavidad de la superficie de la lámina son mejores que las de la lámina de cobre electrolítica.
Este proyecto adopta la tecnología de producción internacional avanzada para estudiar la lámina de cobre de estaño, fósforo y bronce C5210, y el producto desarrollado pertenece a la lámina de aleación de cobre laminada de alto rendimiento, que es el material básico de la industria electrónica.
1 Estado de la investigación sobre las láminas de cobre en el mercado nacional
La tira de lámina de cobre puede producirse mediante electrólisis y laminación. Actualmente, en China se ha desarrollado con éxito la lámina de cobre electrolítica de doble cara ultrafina, brillante y de alto rendimiento, así como su método de preparación. El espesor puede ser de no más de 84 µm, la rugosidad no supera los 0,25 µm y el alargamiento es superior al 5 %. Debido a diferentes requisitos del producto, el material de lámina de cobre C5210 de estaño-fósforo-bronce de alto rendimiento debe producirse por laminación; sin embargo, debido a limitaciones relacionadas con el equipo, la tecnología y otros factores, solo unos pocos fabricantes nacionales pueden producir láminas de cobre laminadas en trenes de laminación domésticos, y algunas tiras presentan ondulaciones y roturas, el efecto de eliminación de aceite durante el proceso de laminación es deficiente y el ancho de laminación es inferior a 305 mm, lo que no satisface plenamente las necesidades del cliente.
2 Principales indicadores técnicos del producto de este proyecto
Teniendo como referencia las normas japonesas JIS y las normas estadounidenses ASIM para tiras de aleación de cobre, y combinándolas con las exigencias del mercado, se ha elaborado una norma empresarial. Los principales indicadores técnicos se muestran en la Tabla 1 y la Tabla 2.
| Grado | Cu | Pb | Fe | Sn | Zn | Mn | Ni | P | Cu+Sn+P |
| C5210 | ≤0.02 | 0.10 | 7.0-9.0 | ≤0.20 | 0.03-0.35 | ≥99.5 |
| Grado | Estado | Espesor, mm | Resistencia a la tracción, MPa | Alargamiento, % | Dureza Vickers, HV |
| C5210 (QSn8-0.3) | SH | 0.05-0.15 | 730-830 | ≥10 | 230-250 |
3 Investigación del producto y soluciones técnicas
3.1 Determinación del grado, especificación y estado del producto
El grado del producto se determina como bronce estañado fosforoso C5210 (QSn8-Q3); el estado del producto es EH y SH; el espesor es de 0,07 mm, 0,075 mm, 0,08 mm; el ancho es de 305~400 mm.
3.2 Determinación de la ruta del proceso del producto
Se utiliza el proceso de producción “suministro de lingotes por colada continua horizontal – laminado en frío – recocido – acabado” para estudiar la lámina de cobre de bronce estañado-fosforoso C5210.
4 Análisis del proceso de investigación del producto
4.1 Mejorar el proceso de laminación del producto para resolver los problemas de que la lámina de cobre se rompe fácilmente y es difícil controlar la forma de la placa.
Este proyecto renovó el tren de laminación de acabado de catorce rodillos de la industria del acero inoxidable y lo aplicó por primera vez a la industria de procesamiento del cobre. El sistema de control de espesor del tren de laminación se modificó respecto al original: se sustituyó el medidor de espesor por rayos Y por un medidor de espesor de contacto fabricado por Vollmer, Alemania.
Para evitar una precisión de medición insuficiente debido a cambios en la composición, se transformaron los sistemas de transmisión eléctrica, presión hidráulica, lubricación y otros aspectos de soporte. Al mismo tiempo, se estudió la línea de producción existente de bronce estañado-fosforoso de doble flujo de 440 mm, y el ancho del producto de prueba final puede alcanzar los 400 nm.
Las características del laminado de lámina de cobre de aleación de alta resistencia son que la reducción absoluta es pequeña, la reducción relativa es grande, el cilindro está en una brecha de laminado negativa, la fuerza de laminado es alta y a menudo se produce la alarma de límite de presión de laminado. El procedimiento de laminado de la lámina de cobre selecciona 3~4 pasadas y utiliza una baja tasa de reducción por pasada. La tasa de reducción de la primera pasada no supera el 25%, y las pasadas restantes se reducen gradualmente según un método de distribución de 2~4 tasas de reducción. La tensión frontal es menor que la configuración de la tensión trasera, y la primera es 10~25kN menor que la segunda. Este proceso presenta un laminado estable y puede resolver el problema de interrupción de la banda durante el proceso de laminado.
El laminador de catorce cilindros es un laminador multici lindro con múltiples medios para ajustar la forma. Cuando se lamina una lámina de aleación de cobre de alta resistencia, puede producirse una mala forma debido a una ligera deformación desigual. Ante esta situación, el método de ajuste de la forma del laminador de catorce cilindros consiste en determinar los mejores parámetros de control de la forma utilizando el sistema de extracción de cilindros y la forma de los cilindros del laminador de catorce cilindros:
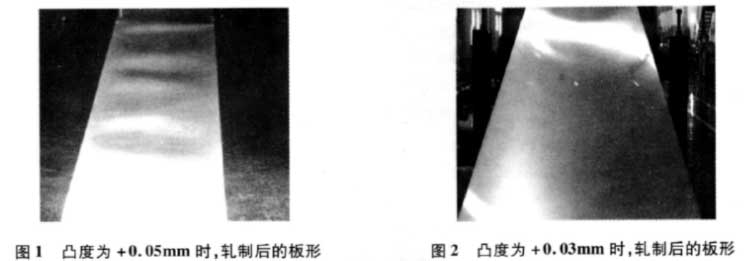
(1) Analice la fuerza del segundo cilindro intermedio durante el laminado de láminas de aleación de cobre y pruebe la influencia de los cilindros con perfiles convexos de +0,05 mm y +Q0,03 mm en la forma de la banda durante el laminado. En las pruebas comparativas, la coronación del cilindro convexo se determinó finalmente en +0,03 mm, y mediante la optimización de la forma del cilindro convexo se redujo la generación de ondas intermedias durante el laminado.
Las figuras 1 y 2 son imágenes de la forma de las chapas laminadas con diferentes coronas.
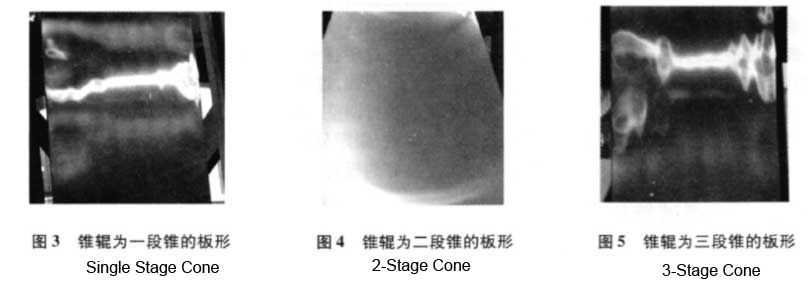
(2) Dado que el tren de catorce rodillos se aplica a la producción de tiras de acero inoxidable, el producto con un ancho de 420 nm se lamina con una forma de rodillo cónica: la longitud de la conicidad es de 120 mm y la conicidad es de Q36 mm. Esta forma de rodillo cónica se utiliza en la laminación de cobre. Las ondas bilaterales tienden a producirse cuando se utiliza la lámina de aleación.
Tras el análisis de fuerzas de todo el sistema de rodillos, se probaron tres esquemas: cono de una etapa, cono de dos etapas y cono de tres etapas. El resultado indica que el tipo de rodillo cónico de dos etapas es el ideal; la longitud del cono es de 230 mm, la longitud del cono en el borde es de 170 nm y la conicidad es de 0,36 mm; la longitud de la conicidad central es de 60 mm y la conicidad es de 0,04 mm.
Al cambiar el sistema de rodillos, se elimina la influencia de las ondulaciones en ambos lados sobre la calidad de la forma de la banda.
La Fig. 3, la Fig. 4 y la Fig. 5 son fotografías de formas de chapa laminadas utilizando tres tipos de rodillos cónicos.
4.2 La aplicación de los rodillos 3M en la tren de laminación nacional de 14 rodillos resuelve el problema del desengrase en el laminado de tiras de lámina.
En la actualidad, los principales métodos de desengrase incluyen el prensado y el raspado.
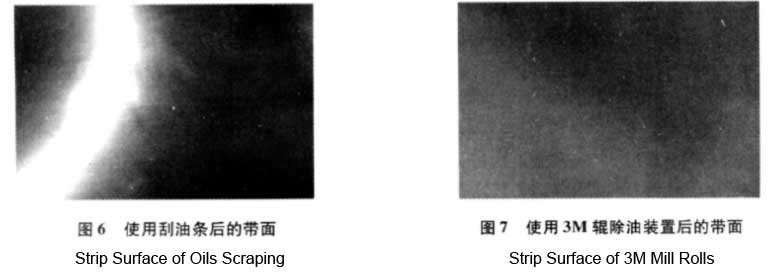
El laminador de 14 rodillos utiliza el método de raspado de aceite en la producción de acero inoxidable. El rascador de aceite está hecho de material plástico y su efecto de eliminación de aceite es bueno. Sin embargo, cuando el dispositivo de eliminación de aceite se utiliza para laminar láminas de cobre, debido a que la banda de cobre es más blanda que el material de acero inoxidable, después de un período de uso, el polvo de cobre laminado tiende a acumularse en los bordes del rascador de aceite, lo que provoca arañazos en la superficie de la banda, afectando gravemente la calidad de la superficie de la banda; por lo tanto, no se puede utilizar el dispositivo de raspado de aceite.
Si se selecciona el método de prensado con rodillos, no se logra el efecto deseado porque el material es demasiado fino. Por esta razón, se estudia y transforma el rodillo de prensado 3M, y se aplica en el tren de laminación de 14 rodillos para resolver el problema del desengrase de la superficie de la banda.
La Fig. 6 y la Fig. 7 muestran las fotografías del raspador de aceite y del dispositivo de desengrase con rodillo 3M durante el laminado de la lámina.
4.3 Durante el proceso de laminado del producto terminado, se utiliza una alta tasa de reducción para que el producto alcance altos índices de resistencia, superiores a 730 MPa.
El material metálico experimenta deformación plástica durante el proceso de laminado, lo que provoca el fenómeno de encogimiento por trabajo, mejorando significativamente las propiedades mecánicas del material.
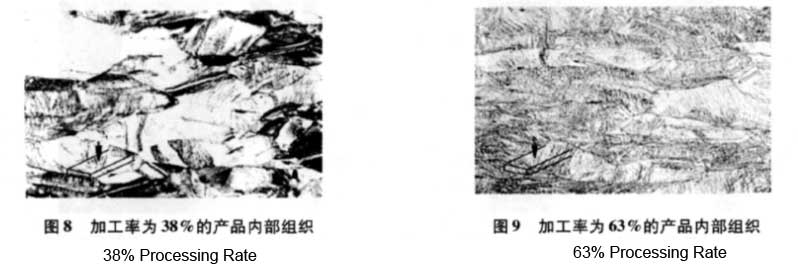
En el estado completamente recristalizado del bronce fosforoso con estaño, a medida que aumenta la tasa de procesamiento, el rendimiento del material también va mejorando. Por lo tanto, el índice de rendimiento del producto se controla explorando la tasa de procesamiento correspondiente. La resistencia a la tracción es superior a 730 MPa, y la tasa total de procesamiento supera el 50%, pudiendo alcanzar incluso el 63%. Por supuesto, el rendimiento del estado recristalizado (también conocido como “estado base”) tiene cierta influencia en el rendimiento del producto final.
Figura 8. La figura 9 muestra las imágenes de la microestructura de los productos laminados con baja tasa de procesamiento y alta tasa de procesamiento, respectivamente.
4.4 Proceso de recocido inferior del producto de investigación
Para garantizar los indicadores de rendimiento de alta resistencia, el recocido inferior puede realizarse de dos maneras: en un horno de recocido tipo campana y en un horno de colchón de aire desenrollado. Para tiras delgadas con un espesor inferior a 0,2 mm, ambos métodos de recocido son insuficientes.
Dado que el horno de recocido tipo campana se utiliza para el recocido de bobinas, se produce una adhesión grave entre las tiras de cobre, y no se puede garantizar la calidad de la superficie.
Cuando la tira delgada se recuece en un horno de colchón de aire, existen dos problemas principales. Uno es que la tira es fina y blanda, y es fácil que se rompa en la zona del horno; el otro es que la velocidad de marcha está limitada y, después del recocido, la tira queda demasiado blanda, por lo que el rendimiento del producto terminado es demasiado bajo para cumplir con los requisitos.
En base a los dos puntos anteriores, se adopta el recocido en horno de colchón de aire para la reserva inferior, y se exploran principalmente la tensión y la presión del aire en la zona del horno para diferentes especificaciones del material de reserva inferior, con el fin de asegurar que la tira de cobre pueda funcionar de forma normal y continua.
Dado que el rendimiento del material de la base afecta el rendimiento del producto terminado, es necesario ajustar la temperatura y la velocidad de recocido, y ajustar la temperatura de recocido a la máxima velocidad para garantizar que la base se recueza correctamente y que el rendimiento del producto terminado cumpla con los requisitos de alto rendimiento.
4.5 Determinar el proceso de nivelación por tensión para asegurar el efecto de enderezado
El nivelador por estiramiento-doblado se realiza principalmente mediante la tensión de enderezado y el ajuste segmentado de los rodillos de soporte. Dado que el espesor de la lámina de cobre es inferior a Q lmm, lo cual ya está por debajo del espesor mínimo Qlmm del nivelador por estiramiento-doblado, es fácil que durante el proceso se produzcan sobreenredes y roturas de la banda, un efecto de enderezado deficiente y una serie de problemas.
Para completar el proceso de enderezado de la lámina de cobre, es necesario ajustar el proceso de enderezado. Se trata del control de la tensión. La tensión aplicada debe cumplir con los requisitos de enderezado y es fundamental evitar que la banda se rompa debido a una tensión excesiva; lo segundo es ajustar la separación adecuada entre los rodillos. Limite el valor máximo de la presión de ajuste por segmentos para evitar una corrección excesiva.
El proceso de enderezado se determina mediante experimentos continuos para garantizar el efecto de enderezado y obtener una buena forma de la chapa.
5 Resultados de las pruebas de investigación del producto
Los resultados de las pruebas del producto enviadas al centro de pruebas de Chinalco Luoyang Copper Co., Ltd. se muestran en la Tabla 3 y la Tabla 4.
El desengrase de la superficie de la banda en el laminador es un problema mundial. Para elegir un buen método de desengrase, debe tener un buen efecto de desengrase, sin causar daños a la superficie del material.
| Grado | Cu | Pb | Fe | Sn | Zn | Mn | Ni | P | Cu+Sn+P |
| C5210 | ≤0.02 | 0.10 | 7.0-9.0 | ≤0.20 | 0.03-0.35 | ≥99.5 |
| Grado | Estado | Espesor, mm | Resistencia a la tracción, MPa | Alargamiento, % | Dureza Vickers, HV |
| C5210 (QSn8-0.3) | SH | 0.05-0.15 | 730-830 | ≥10 | 230-250 |
6 Conclusión
(1) Este proyecto investiga y transforma el laminador de catorce rodillos utilizado en la industria del acero inoxidable, aplica el dispositivo desengrasante de rodillos 3M, lleva a cabo innovaciones tecnológicas y mejoras en el proceso, y desarrolla una lámina de cobre de bronce estaño-fósforo C5210 de gran ancho (400 mm) y alto rendimiento. Resuelve el problema de que en China no se puede producir lámina de bronce estaño-fósforo C5210 de alto rendimiento con un ancho de 400 mm mediante laminación.
(2) La investigación sobre el proceso de recocido con retención inferior resuelve el problema de que el proceso de recocido con retención inferior para productos de banda delgada es difícil de lograr. Al adoptar métodos de proceso como una alta tasa de deformación y enderezado por flexión tensión, se obtienen indicadores de rendimiento de buena forma y alta resistencia.
(3) La resistencia a la tracción del producto en estado SH alcanza más de 730 MPa, la precisión de espesor es de 0,002 nm y los indicadores técnicos han alcanzado el nivel avanzado internacional. El producto ha sido reconocido en el mercado y puede sustituir a los productos importados.