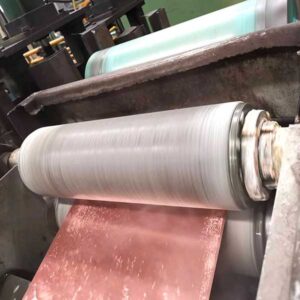
С использованием метода горизонтального непрерывного литья и высокоточной холодной прокатки исследуется высокоэффективная оловянно‑фосфористая бронза марки C5210. Проблема невозможности прокатки оловянно‑фосфористой бронзы C5210 шириной 400 мм решена путём применения большой степени обжатия, трёхмиллиметровых нетканых валков, натяжной выправки и модификации четырнадцативалкового стана из производства нержавеющей стали. Предел прочности в состоянии SH достигает более 730 МПа, относительное удлинение — свыше 12%, а точность по толщине составляет около 0,002 мм, что соответствует требованиям заказчиков к высокопроизводительной и высокоэластичной меди.
С развитием промышленного производства компоненты электроники, телекоммуникаций, бытовой техники и других изделий становятся всё более миниатюрными и плотными, что требует медных фольговых полос меньшей толщины и повышенных механических характеристик. Электролитическая медная фольга формируется гальваническим способом, поэтому кристаллическая структура её частиц имеет вертикальную игольчатую форму; такая структура склонна к разрушению при динамическом изгибе. В то время как частицы катаной медной фольги имеют горизонтальную осевую структуру, позволяющую многократно сгибать и складывать материал. Дуктильность, устойчивость к изгибам и шероховатость поверхности катаной фольги превосходят показатели электролитической.
В данном проекте применяется передовая международная технология производства для исследования оловянно‑фосфористой бронзы C5210; разработанный продукт относится к категории катаных высокопроизводительных сплавов и является базовым материалом для электронной промышленности.
1. Состояние исследований отечественной медной фольги
Медные фольговые полосы могут производиться электрохимическим и прокатным способами. В настоящее время в Китае успешно разработана ультратонкая двусторонне‑глянцевая высокоэффективная электролитическая медная фольга и метод её изготовления. Толщина может быть не более 84 мкм, шероховатость — не более 0,25 мкм, а относительное удлинение — более 5%. Однако ввиду различных требований к продукции, высокоэффективный материал из оловянно‑фосфористой бронзы C5210 должен изготавливаться прокаткой, что ограничено оборудованием, технологиями и другими факторами. Лишь немногие отечественные производители способны выпускать катаную фольгу на отечественных прокатных станах; некоторые полосы оказываются волнистыми или рвутся, а процесс удаления масла во время прокатки недостаточно эффективен, при этом ширина проката не превышает 305 мм, что не полностью удовлетворяет потребности заказчиков.
2. Основные технические показатели продукта данного проекта
С учётом стандартов японского JIS и американского ASIM, а также требований рынка, разработан корпоративный стандарт. Основные технические показатели представлены в таблицах 1 и 2.
| Марка | Cu | Pb | Fe | Sn | Zn | Mn | Ni | P | Cu+Sn+P |
| C5210 | ≤0,02 | 0,10 | 7,0–9,0 | ≤0,20 | 0,03–0,35 | ≥99,5 |
| Марка | Состояние | Толщина, мм | Предел прочности, МПа | Относительное удлинение, % | Твердость по Виккерсу, HV |
| C5210 (QSn8-0,3) | SH | 0,05–0,15 | 730–830 | ≥10 | 230–250 |
3. Исследование продукта и технические решения
3.1. Определение марки, спецификации и состояния продукта
Марка продукта определена как оловянно‑фосфористая бронза C5210 (QSn8‑Q3); состояние — EH и SH; толщина — 0,07 мм, 0,075 мм, 0,08 мм; ширина — 305–400 мм.
3.2. Определение технологической схемы производства
Для исследования оловянно‑фосфористой бронзы C5210 используется технологический процесс «горизонтальное непрерывное литьё заготовок — холодная прокатка — отжиг — финишная обработка».
4. Анализ процесса исследования продукта
4.1. Усовершенствование технологии прокатки для решения проблем лёгкого разрыва фольги и трудностей в контроле формы полосы
В рамках проекта проведена модернизация четырнадцативалкового чистового стана из производства нержавеющей стали, который впервые был адаптирован для обработки меди. Система контроля толщины прокатного стана заменена: вместо прежнего Y‑лучевого датчика установлен контактный толщиномер немецкой фирмы Vollmer.
Чтобы исключить снижение точности измерений вследствие изменения химического состава, были модифицированы системы электропривода, гидравлики, смазки и другие вспомогательные элементы. Одновременно была доработана существующая двухпоточная линия по производству оловянно‑фосфористой бронзы шириной 440 мм, и конечная ширина пробного образца достигла 400 мм.
Особенностью прокатки высокопрочной сплавной медной фольги является малое абсолютное обжатие, большое относительное обжатие, работа в режиме отрицательного зазора валков, значительные усилия прокатки и частые срабатывания сигнализации по предельному давлению. В процедуре прокатки фольги используют 3–4 перехода с небольшими степенями обжатия: первая степень не превышает 25%, последующие постепенно снижаются до 2–4%. Переднее натяжение меньше заднего, причём разница составляет 10–25 кН. Такая технология обеспечивает стабильную прокатку и позволяет избежать обрыва полосы в процессе.
Четырнадцативалковый стан относится к многовалковым установкам с множеством средств регулировки профиля полосы. При прокатке высокопрочных медных сплавов возможна деформация с неравномерностью, что ухудшает форму. Для решения этой проблемы на четырнадцативалковом стане определяют оптимальные параметры регулировки формы с помощью выдвижных валков и их профилирования:
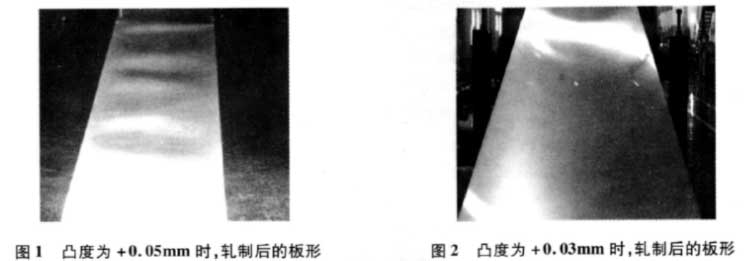
(1) Анализ силы второго промежуточного валка при прокатке медного сплава и проверка влияния выпуклых профилей +0,05 мм и +0,03 мм на форму полосы. В результате сравнительных испытаний окончательно выбран профиль +0,03 мм, что позволило снизить образование средних волн при прокатке путём подбора профиля валков.
На рисунках 1 и 2 — форма полосы после прокатки с различными профилями валков.
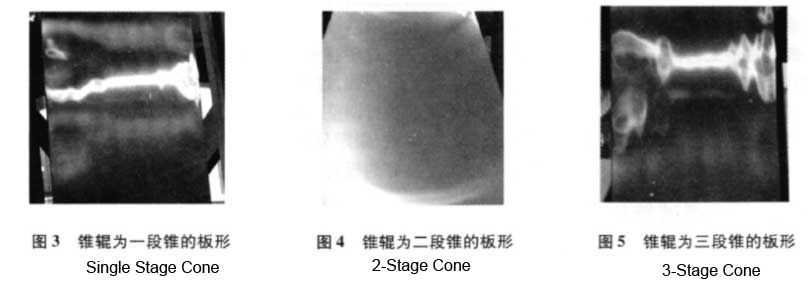
(2) Поскольку четырнадцативалковый стан предназначен для производства нержавеющих полос, при прокатке материала шириной 420 мм применяется конусный профиль валков: длина конуса — 120 мм, уклон — 0,36 мм. Этот конусный профиль особенно эффективен при прокатке медных сплавов, где часто возникают двусторонние волны.
После анализа всей роликовой системы были протестированы три варианта: одноступенчатый конус, двухступенчатый конус и трёхступенчатый конус. Оказалось, что наиболее подходящим является двухступенчатый конус: длина основного конуса — 230 мм, крайний конус — 170 мм, уклон — 0,36 мм; средний конус — 60 мм, уклон — 0,04 мм.
Изменение роликовой системы позволило полностью устранить влияние двусторонних волн на качество формы полосы.
На рисунках 3, 4 и 5 — форма полосы после прокатки с тремя типами конусных валков.
4.2. Применение трёхмиллиметровых валков на отечественном четырнадцативалковом стане решает проблему обезжиривания при прокатке фольги
В настоящее время основными методами обезжиривания являются прессование и скребок.
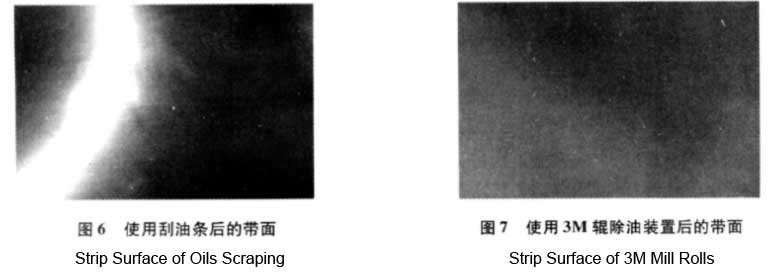
Стан с 14‑ю валками использует скребок при производстве нержавеющей стали; скребок изготовлен из пластика и хорошо удаляет масло. Однако при прокатке медной фольги, поскольку медь мягче нержавеющей стали, со временем на скребке скапливается металлическая пыль, царапающая поверхность полосы и серьёзно ухудшающая её внешний вид, поэтому скребок применять нельзя.
Если использовать прессование, то из‑за слишком малой толщины материала эффекта добиться невозможно. Поэтому были исследованы и адаптированы трёхмиллиметровые прессующие валки, которые теперь применяются на четырнадцативалковом стане для решения проблемы обезжиривания поверхности полосы.
На рисунках 6 и 7 — скребок и трёхмиллиметровые валки для обезжиривания при прокатке фольги.
4.3. Во время прокатки готового продукта большая степень обжатия позволяет достичь высоких показателей прочности — свыше 730 МПа
В процессе прокатки металл подвергается пластической деформации, происходит наклеп, и механические свойства материала значительно улучшаются.
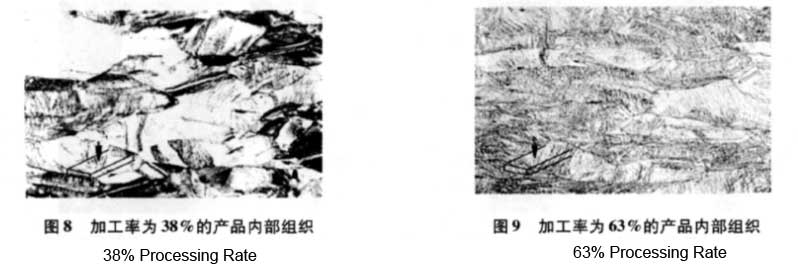
В полностью рекристаллизованном состоянии оловянно‑фосфористой бронзы с увеличением степени обжатия характеристики материала повышаются. Поэтому контроль за показателями продукта осуществляется путём подбора соответствующей степени обжатия: предел прочности превышает 730 МПа, общая степень обжатия — более 50%, максимальная достигает 63%. Разумеется, состояние рекристаллизации (так называемое «донье») оказывает влияние на конечные характеристики продукта.
На рисунках 8 и 9 — микроструктура прокатанных образцов с низкой и высокой степенью обжатия соответственно.
4.4. Исследование процесса отжига «донья»
Для обеспечения высоких показателей прочности существует два способа отжига «донья»: печь‑колокол и печь с воздушной подушкой. Для тонких полос толщиной менее 0,2 мм оба метода недостаточны.
При использовании печи‑колокола полосы сильно слипаются, что негативно сказывается на качестве поверхности.
При отжиге тонкой полосы в печи с воздушной подушкой возникают две основные проблемы: во‑первых, полоса слишком тонкая и мягкая, что приводит к её разрыву в зоне печи; во‑вторых, скорость движения ограничена, и после отжига полоса становится слишком мягкой, а конечные характеристики не соответствуют требованиям.
Учитывая эти два момента, для отжига «донья» выбрана печь с воздушной подушкой, и основное внимание уделяется настройке натяжения и давления воздуха в зоне печи для разных типоразмеров «донья», чтобы обеспечить бесперебойную работу и сохранить целостность полосы.
Поскольку состояние «донья» влияет на характеристики готового продукта, необходимо регулировать температуру и скорость отжига, максимально быстро доводя температуру до нужного уровня, чтобы гарантировать нормальный отжиг «донья» и соответствующие высокие характеристики конечного изделия.
4.5. Определение процесса натяжной выправки для обеспечения эффекта выпрямления
Выправка натяжением‑изгибом осуществляется путём регулировки натяжения и поэтапной настройки опорных роликов. Поскольку толщина медной фольги менее 0,1 мм, что уже ниже минимальной толщины для такого типа выправки, в процессе легко возникают перегибы, разрывы полосы, слабый эффект выпрямления и ряд других проблем.
Чтобы успешно выполнить выпрямление медной фольги, необходимо скорректировать процесс: во‑первых, контролировать натяжение — оно должно быть достаточным для выпрямления, но не чрезмерным, чтобы не порвать полосу; во‑вторых, правильно настроить зазоры роликов, ограничив максимальное давление при поэтапной регулировке, чтобы избежать чрезмерной выправки.
Процесс выправки определяется путём серийных экспериментов, чтобы гарантировать эффект выпрямления и получить хорошую форму полосы.
5. Результаты испытаний продукта
Результаты испытаний образцов, отправленных в испытательный центр компании Chinalco Luoyang Copper Co., Ltd., представлены в таблицах 3 и 4.
Обезжиривание поверхности полосы на прокатном стане — глобальная проблема. Выбор метода обезжиривания должен обеспечивать эффективный результат без повреждения поверхности материала.
| Марка | Cu | Pb | Fe | Sn | Zn | Mn | Ni | P | Cu+Sn+P |
| C5210 | ≤0,02 | 0,10 | 7,0–9,0 | ≤0,20 | 0,03–0,35 | ≥99,5 |
| Марка | Состояние | Толщина, мм | Предел прочности, МПа | Относительное удлинение, % | Твердость по Виккерсу, HV |
| C5210 (QSn8-0,3) | SH | 0,05–0,15 | 730–830 | ≥10 | 230–250 |
6. Заключение
(1) В рамках проекта проведены исследования и модернизация четырнадцативалкового стана из производства нержавеющей стали, внедрён трёхмиллиметровый прессующий валок для обезжиривания, осуществлены технологические инновации и улучшения процесса, в результате чего разработана широкая (400 мм) высокоэффективная оловянно‑фосфористая бронза C5210. Это позволило решить проблему отсутствия возможности прокатки 400‑миллиметровой высокоэффективной оловянно‑фосфористой бронзы в Китае.
(2) Исследование процесса отжига «донья» позволило преодолеть трудности, связанные с отжигом тонких полос. Благодаря применению таких технологических приёмов, как большая степень обжатия и натяжная выправка, удалось добиться отличной формы и высокой прочности продукта.
(3) Предел прочности продукта в состоянии SH превышает 730 МПа, точность по толщине составляет 0,002 мм, а технические показатели достигли международного передового уровня. Продукт получил признание на рынке и способен заменить импортные аналоги.