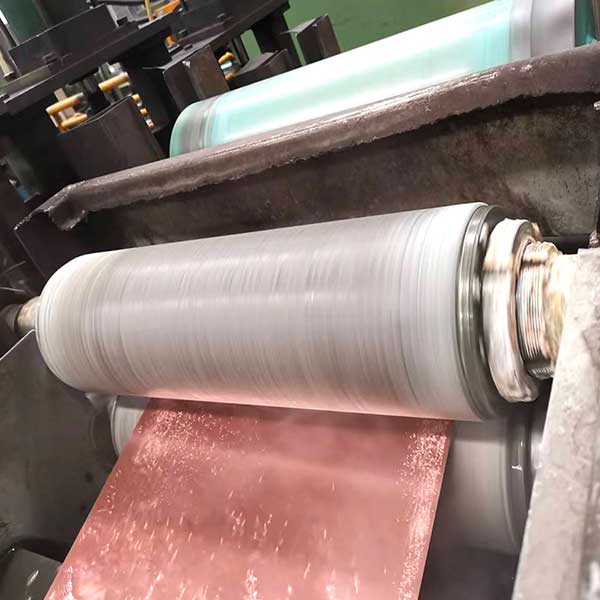
Podczas produkcji taśm miedzianych i ze stopów miedzi na ich powierzchni po procesie wyżarzania i walcowania znajdują się różne zanieczyszczenia organiczne i nieorganiczne. W przypadku niewłaściwego postępowania lub w atmosferze o wysokiej temperaturze powierzchnia taśmy miedzianej ulega utlenieniu, a pozostały olej walcowy również zanieczyszcza jej powierzchnię. Niewłaściwe przechowywanie produktów pośrednich może również prowadzić do przebarwień powierzchni. W związku z szerokim zastosowaniem wyrobów z taśm miedzianych w nowoczesnym przemyśle, wymagania dotyczące jakości ich powierzchni są coraz wyższe. Aby uzyskać wysokiej jakości taśmę miedzianą, bardzo istotne jest wzmocnienie procesu czyszczenia jej powierzchni. Dlatego technologia i sprzęt do czyszczenia powierzchni taśm miedzianych są powszechnie cenione.
1 Technologia czyszczenia powierzchni taśmy miedzianej
1.1 Odtłuszczanie
Przeznaczeniem odtłuszczania jest usunięcie zanieczyszczeń organicznych z powierzchni taśmy miedzianej, zwłaszcza resztek oleju walcowniczego oraz mieszanego z nim oleju mechanicznego. Odtłuszczanie jest przede wszystkim stosowane jako etap przed kwasowym czyszczeniem i polerowaniem powierzchni. Jeśli odtłuszczenie nie zostanie wykonane w pełni, tlenki na powierzchni taśmy miedzianej nie będą mogły zostać całkowicie usunięte przez kwas. Metody odtłuszczania obejmują: odtłuszczanie rozpuszczalnikami, odtłuszczanie zasadą, odtłuszczanie elektrolityczne oraz odtłuszczanie ultradźwiękowe.
1.1.1 Odtłuszczanie rozpuszczalnikami
Rozpuszczalniki do odtłuszczania obejmują te na bazie ropy naftowej, zawierające chlor, fluor oraz surfaktanty. Systemy ropopochodne łatwo powodują pożary, systemy chlorowe są rakotwórcze, a systemy fluorowe szkodliwe dla warstwy ozonowej, dlatego rzadko się ich używa. Ostatnio opracowano więcej surfaktantów. Surfaktanty włączają lipofilowe grupy do cząsteczek i emulgują olej w wodzie, aby osiągnąć odtłuszczenie.
1.1.2 Odtłuszczanie zasadowe
Tłuszcze i oleje zwierzęce oraz roślinne są rozkładane za pomocą zasad i hydrolizowane w celu otrzymania wysokiej jakości kwasów tłuszczowych sodowych (mydła) oraz gliceryny. Ta reakcja saponifikacji prowadzi do odtłuszczania, a powstałe mydło działa jako anionowy środek powierzchniowo-czynny, wspomagając proces odtłuszczania. Jednak olej wałkowniczy jest olejem mineralnym, głównie alifatycznymi węglowodorami ropopochodnymi, i nie ulega saponifikacji. Dlatego w procesie odtłuszczania zasadowego należy dodawać środki powierzchniowo-czynne.
1.1.3 Odtłuszczanie elektrolityczne
Odtłuszczanie elektrolityczne jest bardzo skuteczną metodą. Zazwyczaj wykorzystuje się ją w roztworze odtłuszczającym o zasadowym odczynie. Woda ulega elektrolizie. Elektroliza katodowa (używa się taśmy miedzianej jako katody) powoduje wydzielanie się wodoru, a elektroliza anodowa – tlenu. Wydzielone bąbelki mogą usuwać zanieczyszczenia z powierzchni. Wodór powstający podczas elektrolizy katodowej jest dwa razy większy niż tlen, a redukcyjny wpływ wodoru dodatkowo aktywuje powierzchnię. Dlatego odtłuszczanie elektrolityczne taśm miedzianych stosuje metodę elektrolizy katodowej, jednak należy zwracać uwagę na wytrącanie się zanieczyszczeń metalicznych w roztworze odtłuszczającym oraz na możliwość nadmiernego odtłuszczenia. Dodatek cyjanu pomaga zapobiegać wytrącaniu się zanieczyszczeń metalicznych, ale wiąże się z problemami zanieczyszczeniami i musi być stosowany ściśle. Elektroliza anodowa, dzięki utlenianiu tlenu, może usuwać substancje konserwujące z powierzchni taśmy miedzianej, których nie można usunąć za pomocą elektrolizy katodowej, ale narażona jest na ryzyko nadmiernego odtłuszczenia.
I. 1.4 Odtłuszczanie ultradźwiękowe
Maszyna do czyszczenia ultradźwiękowego odtłuszczającego składa się z generatora sygnału ultradźwiękowego i zbiornika do czyszczenia odtłuszczającego. Generator sygnału ultradźwiękowego generuje wysokoczęstotliwościowy sygnał oscylacyjny (fala sinusoidalna), który za pomocą przetwornika wytwarza dziesiątki tysięcy wysokoczęstotliwościowych drgań mechanicznych na sekundę, tworząc fale ultradźwiękowe w płynie odtłuszczającym, które naprzemiennie wywołują ciśnienia dodatnie i ujemne w wysokiej częstotliwości. Przedni rozchodzenie się fal (z funkcjami bezpośredniego promieniowania, odbicia i załamania) w gęstej i zwartej materii powoduje, że płyn odtłuszczający nieprzerwanie produkuje bezliczne maleńkie pęcherzyki, które stale pękają. Zjawisko to nazywa się „efektem kawitacji”. Gdy pęcherzyki pękają, powstaje chwilowe wysokie ciśnienie przekraczające 1 000 atmosfer, co prowadzi do serii eksplozji, uwolnienia ogromnej energii i wywarcia silnego działania na powierzchni taśmy miedzianej, dzięki czemu olej szybko odkleja się z jej powierzchni, osiągając cel odtłuszczenia i czyszczenia. Przy stosowaniu odtłuszczania ultradźwiękowego rozpuszczalnikami, jeśli powierzchnia taśmy miedzianej jest lekko utleniona, nie jest wymagane trawienie. Do środka czyszczącego dodaje się środek pasywuujący, aby równocześnie z czyszczeniem dokonać pasywacji, co znacznie upraszcza proces i sprzęt do odtłuszczania i czyszczenia.
1.2 Karczowanie
W porównaniu z mechanicznym czyszczeniem powierzchni istnieją dwa rodzaje chemicznego czyszczenia powierzchni taśmy miedzianej: trawienie i zanurzanie. Metoda usuwania grubej warstwy tlenku z powierzchni i długotrwałego zanurzania taśmy miedzianej w roztworze kwasowym nazywana jest trawieniem; natomiast metoda usuwania warstwy tlenku i krótkotrwałego zanurzania taśmy miedzianej w roztworze kwasowym nazywana jest zanurzaniem. Tradycyjnie obie te metody są wspólnie określane jako trawienie. Roztwór do trawienia taśm miedzianych zwykle stanowi roztwór kwasu siarkowego, a jego stężenie zależy od stopnia utlenienia powierzchni taśmy miedzianej. W nowoczesnej produkcji taśm miedzianych utlenienie powierzchni jest stosunkowo niewielkie, dlatego większość procesów trawienia wykorzystuje roztwór kwasu siarkowego o stężeniu od 5% do 15%. Temperatura to temperatura pokojowa, a niektóre procesy prowadzone są przy ogrzewaniu do 60°C. Czas trawienia w urządzeniach przepływowych wynosi od 10 do 60 sekund. Konkretne parametry procesu trawienia należy dostosować do różnych gatunków taśm miedzianych oraz stanu ich powierzchni. Stężenie roztworu kwasu dla mosiądzu jest stosunkowo niskie, podczas gdy dla brązu i miedzi czerwonej jest wyższe. Aby wzmocnić efekt trawienia stopów miedzi-niklu, do roztworu kwasu siarkowego dodaje się utleniacze, takie jak kwas azotowy i nadtlenek wodoru. Jednak ze względu na uwalnianie NO₂ przez kwas azotowy, nie powinno się go nadmiernie używać. Kwas solny tworzy środowisko korozjogenne oparte na jonach chlorku, co przyspiesza przebarwianie taśm miedzianych i powoduje korozję urządzeń, dlatego należy go unikać. Ogólnie rzecz biorąc, połączenie trawienia i szlifowania może przynieść dobre rezultaty.
1.3 Szlifowanie i czyszczenie
Metody szlifowania obejmują polerowanie, szczotkowanie rolkowe i szlifowanie rolkowe itp., aby oczyścić powierzchnię mechaniczną. Do koła polerskiego wykonanego z tkaniny, lnu, żywicy itp. dodaje się materiały ścierniwe, takie jak karbid krzemu, tlenek glinu itp., lub stosuje się szczotkę drucianą z nylonu (poliamidu) pokrytą tlenkiem glinu. Szczotkowanie mechaniczne służy do czyszczenia powierzchni taśmy miedzianej. Aby poprawić jakość polerowania i szlifowania powierzchni taśmy miedzianej, usuwanie tłuszczu, trawienie kwasowe, polerowanie i szlifowanie są zwykle połączone w jedną linię produkcyjną. Podczas polerowania i szlifowania, w zależności od rodzaju taśm miedzianych, ich grubości oraz stanu powierzchni, należy dobierać różne wałki szczotkowe do polerowania i szlifowania oraz średnice nici z włókien nylonowych (poliamidowych), wielkości cząsteczek lub siatki i twardość wałków szczotkowych. W przypadku szczotek drucianych polerskich pokrytych tlenkiem glinu zwykle stosuje się szczotkę polerską o średnicy drutu 0,25–0,3 mm i rozmiarze siatki 500–600 mesh. W przypadku wałka szczotkowego ściernego wykonanego z tkaniny nietkanej rozmiar siatki wynosi 1500–2000 mesh, a twardość 40 (miękka) lub 60 (średnia). Dla wyrobów o wyższych wymaganiach dotyczących powierzchni taśm miedzianych można nawet stosować wałki szczotkowe ścierniwe o rozmiarach siatki 250 000–3 000 mesh. Im wyższa siatka, tym krótsza żywotność szczotki. Podczas użytkowania należy dostosować ciśnienie styku między szczotką polerską a powierzchnią taśmy miedzianej, czyli stopień ścierania wałka szlifierskiego, oraz odpowiednią prędkość obrotową wałka szczotkowego, w zależności od stanu powierzchni taśmy miedzianej. W przypadku grubo walcowanych i wyżarzonych taśm ze spiżu cynowo-fosforowego, aby usunąć defekty powierzchni powstałe podczas odlewania i walcowania oraz poprawić jakość powierzchni taśm, często stosuje się elastyczne koła szlifierskie o niższym rozmiarze siatki (220 mesh). Na grubej taśmie wykonuje się proste polerowanie powierzchni. Wanfang Data nr 2 Gong Shoupeng: Technologia i sprzęt do czyszczenia powierzchni taśm miedzianych 71 Choć taka obróbka zwiększa straty metalu na powierzchni taśmy, znacząco przyczynia się do poprawy jakości jej powierzchni. Ta metoda jest również skuteczna w usuwaniu i poprawie powierzchni taśm mosiężnych wytwarzanych metodą ciągłego odlewania poziomego, powstałych w wyniku nieprawidłowego procesu topienia i odlewania oraz niedokładnej obsługi.
1.4 Obróbka pasywacyjna (antykorozyjna) powierzchni
Ponieważ sam metal miedziany jest zasadą Lewisa, łatwo traci elektrony i utlenia się; zwłaszcza że stop miedzi ma ujemny potencjał różnicowy, co sprawia, że w wilgotnym i gorącym środowisku bardzo łatwo ulega utlenieniu, powodując przebarwienia. Dlatego też zapobieganie przebarwieniom po czyszczeniu stanowi ważną część obróbki powierzchniowej taśm miedzianych. Tradycyjne metody antyoksydacyjne obejmują pasywację chromianową oraz pasywację benzotriazolem (BTA). Chromian wykazuje silne właściwości utleniające i może tworzyć na powierzchni miedzi nieaktywną warstwę pasywną, pełniąc rolę ochronną i zapewniając dobry efekt pasywacji. Ze względu na ograniczenia środowiskowe tę metodę czyszczenia nie można już stosować na dużą skalę. Benzotriazol i jego pochodne skutecznie hamują korozję miedzi i obecnie są najczęściej stosowanymi pasywatoremi. Mechanizm pasywacji BTA (C₆H₅N₃) polega na tym, że atom wodoru w grupie NH pierścienia benzynowego BTA wielokrotnie wiąże się koordynacyjnie z jednowartościową miedzią, tworząc film związków o strukturze polimeropodobnej, który ściśle przylega do powierzchni taśmy. Według dostępnych danych grubość tego filmu może osiągnąć 5×10⁻⁶ mm, a jego stabilność termiczna wynosi 300°C; punkt topnienia jest niższy niż 100°C, a materiał zachowuje stabilne właściwości w zakresie pH 3–12. Przy stosowaniu stężenie roztworu wodnego wynosi 0,5%–1% (procent masowy), a temperatura 60–80°C. Ze względu na ograniczoną rozpuszczalność BTA w wodzie najlepiej rozpuścić go w odpowiedniej ilości alkoholu przed dodaniem do wody o miękkiej twardości. W ostatnich latach w Chinach opracowano nowy preparat pasywujący dla stopów miedzi – CC-2002. Opiera się on na bazie BTA z dodatkiem różnych substancji organicznych. Przygotowanie, stosowanie i konserwacja preparatu są bardzo proste. Efekt antyoksydacyjny jest znacznie lepszy niż w przypadku tradycyjnego BTA, a produkt nie zawiera jonów metali ciężkich ani szkodliwych dla środowiska substancji chemicznych, a jego pH jest zbliżone do obojętnego. Nie powoduje korozji urządzeń ani podrażnień skóry, stanowiąc nowy rodzaj pasywatorka wart popularyzacji i zastosowania.
2 Sprzęt do czyszczenia powierzchni taśmy miedzianej
Jednostka czyszcząca taśmy miedziane to specjalistyczne urządzenie opracowane w ciągu ostatnich 20 lat, które zostało nieustannie udoskonalane i dopracowywane w praktycznym użytkowaniu. Zazwyczaj jednostka czyszcząca taśmy miedziane składa się z różnych jednostek funkcjonalnych. Te jednostki obejmują: jednostki odtłuszczania i mycia, jednostki kwasowania i mycia, jednostki polerowania i mycia oraz jednostki pasywacji i suszenia. Różne jednostki funkcjonalne mogą tworzyć linie produkcyjne do obróbki powierzchni taśm miedzianych o różnym przeznaczeniu, takie jak: linia do odtłuszczania powierzchni; linia do odtłuszczania i kwasowania powierzchni; linia do odtłuszczania, kwasowania, polerowania, szlifowania i pasywacji powierzchni. Ponadto, ze względu na dużą długość linii czyszczącej wynikającą z wielofunkcyjnego połączenia jednostek, duży zapotrzebowanie na powierzchnię podłogi oraz niewygodę obsługi przy stanowisku operacyjnym, w ostatnim czasie oprócz układu jednopoziomowego rozwinął się również dwupoziomowy układ linii czyszczącej taśm miedzianych. Układ jednopoziomowy linii produkcyjnej do czyszczenia taśm miedzianych przedstawiono na Rycinie 1, a układ dwupoziomowy linii produkcyjnej do czyszczenia taśm miedzianych – na Rycinie 2.
2.1 Łączenie taśm miedzianych
Szycie głowy i ogona dwóch rolek taśmy miedzianej odbywa się zazwyczaj przy użyciu hydraulicznej maszyny do szycia taśm, wyposażonej w dwie matryce górne i dolne, układ hydrauliczny oraz przednie i tylne płyty prowadzące. Używa się górnych i dolnych matryc wklęsło-wypukłych do wykucia połączeń i wprowadzenia drutów miedzianych, aby połączyć dwie taśmy. Za każdym razem, gdy zszyta część taśmy przechodzi przez rolkę dociskową, rolkę ściskającą lub rolkę szczotkową, te rolki automatycznie się podnoszą, aby zapobiec uszkodzeniom. Po przejściu zszytej części rolka automatycznie zostaje docisnięta. Ostatnio w maszynach czyszczących zaczęto stosować metodę spawania punktowego łukiem argonowym do zszywania taśm ze względu na jej prostą obsługę.
2.2 Jednostka odtłuszczania i mycia
Jednostka zwykle składa się z komory odtłuszczania taśmy, komory mycia w zimnej wodzie, kilku par kapsułowanych wałków prasujących, zbiornika na środek odtłuszczający, systemu cyrkulacji i urządzenia grzewczego. W ostatnich latach, aby poprawić efekt odtłuszczania, przed komorą odtłuszczającą dodano przedościeranie natryskowe. Komora odtłuszczająca jest wyposażona w wałek szczotkowy z nylonowych (Belon) drutów bez środków ściernych oraz wałek ciśnienia odwrotnego. Prąd silnika wałka szczotkowego można regulować, aby dostosować nacisk szczotki do taśmy. Jednostka odtłuszczająca firmy Hyundai jest również wyposażona w urządzenia do filtracji środka odtłuszczającego i automatycznego oddzielania oleju od wody. Zła separacja oleju od wody w środku odtłuszczającym spowoduje pogorszenie efektu odtłuszczania.
2.3 Karczowanie i płukanie wodą
Konstrukcja zbiornika do trawienia taśm występuje w dwóch typach: prosta jednowarstwowa przelotowa i dwuwarstwowa góra-dół. Współczesne trawienie taśm miedzianych wykorzystuje konstrukcję dwuwarstwowego zbiornika cyrkulacyjnego typu podnoszonego góra-dół. W dolnej warstwie znajduje się kwas, a taśma przechodzi przez warstwę górą. Jeśli taśma wymaga trawienia, uruchamia się pompa cyrkulacji kwasu, która podnosi kwas z dolnej warstwy do górnej, dzięki czemu taśma zostaje całkowicie zanurzona w kwasie. Ponieważ roztwór kwasowy zanurzający taśmę znajduje się w stanie przepływowym, efekt trawienia jest lepszy. Jeśli taśma nie wymaga trawienia, wystarczy wyłączyć pompę kwasu; kwas z warstwy górnej spłynie z powrotem do dolnej, a taśma przejdzie bezpośrednio. Po trawieniu na powierzchni taśmy miedzianej pozostaje roztwór kwasowy. Zazwyczaj przy wylocie zbiornika kwasowego umieszcza się dwa pary wałków prasujących, a po wyciśnięciu taśma wprowadzana jest do komory myjącej zimną wodą, złożonej z rur i dysz.
2.4 Polerowanie, szlifowanie i szczotkowanie
Polerowanie, szlifowanie i szczotkowanie są bardzo istotnymi etapami czyszczenia powierzchni taśm miedzianych. Zazwyczaj odbywa się to w skrzyni szczotkowej wyposażonej w szczotkę polerską lub szczotkę ścierną obrotową z dużą prędkością, przy jednoczesnym rozpylaniu dużej ilości wody do płukania. Istnieje wiele typów wałków szczotkowych; do ogólnego szczotkowania można stosować zwykłe wałki ze szczotek nylonowych. Do polerowania i szlifowania powierzchni taśmy często wykorzystuje się wałki szczotkowe o spirali ułożonej z tlenkiem glinu lub karbidem krzemu (Anderlon) lub z wysokowytrzymałych sztucznych włóknin. Wałki ściernicze wykonane są z włókien. W przypadku taśm miedzianych o szerokości pasma do 400 mm wałki szczotkowe do polerowania i szlifowania mogą mieć konstrukcję wspornikową. Dla taśm o szerokości pasma większej niż 400 mm większość konstrukcji jest podparta na obu końcach wałka szczotkowego. Dokładność wykonania sprzętu, dynamika wałka szczotkowego oraz warunki montażu wpływają na jakość polerowania i szlifowania powierzchni taśmy, a nawet mogą sprawić, że taśma stanie się nieprzydatna do użytku z powodu wyraźnych śladów szczotkowania. Prędkość obrotowa wałka szczotkowego może wynosić nawet 750–1200 obr./min. Można również zwiększyć liczbę wałków szczotkowych ściernych i rozmieścić różne typy lub siatki szczotek ściernych przed i za sobą, aby oczyścić powierzchnię taśmy miedzianej i poprawić jej czystość.
2.5 Wielopoziomowe wykorzystanie wody spłukującej
Linia produkcyjna do czyszczenia taśm miedzianych z funkcjami odtłuszczania, trawienia, polerowania, szlifowania i pasywacji; każda jednostka funkcyjna musi być wyposażona w system mycia wodą zimną. Jeśli woda płucząca dla każdej jednostki jest dostarczana i odprowadzana oddzielnie, zużycie wody jest bardzo duże. Dlatego wprowadzono urządzenie wielostopniowe do płukania wodą, zwane „podaniem odwrotnym”. Dzieli ono zbiornik na wodę płuczącą na kilka osobnych zbiorników. Woda płucząca po polerowaniu wraca do zbiornika nr 1. Woda z zbiornika nr 1 jest używana jako woda płucząca po trawieniu taśmy. Woda płucząca wraca do zbiornika nr 2, gdzie służy do płukania po odtłuszczeniu taśmy, a następnie odprowadza się ją z powrotem. Ponieważ woda używana do polerowania zawiera więcej pyłu miedzianego i innych cząsteczek, konieczne jest wyposażenie urządzenia w oddzielną filtrację taśmową, co umożliwia jej recykling po przefiltrowaniu.
2.6 Pasywacja i suszenie
Przekształcony środek pasywujący może być rozpylany lub zanurzany, aby reagować z przechodzącą taśmą miedzianą, tworząc na jej powierzchni film pasywacyjny i zapewniając efekt zapobiegania korozji. Temperatura gorącego powietrza w komorze suszącej wynosi około 80°C, a do ogrzewania zwykle stosuje się wentylator cyrkulacji gorącego powietrza oraz wentylator osuszający. Aby upewnić się, że powierzchnia taśmy miedzianej zostanie wysuszona po przejściu przez komorę suszącą, należy najpierw usunąć wilgoć z jej powierzchni przed wprowadzeniem do komory. Z tego względu dwa pary gumowych wałków ściskających są często wyposażone w „noże powietrzne”, które usuwają resztkową wilgoć. Ostatnio zamiast gumowych wałków ściskających stosowane są wałki milenijne firmy 3M (Mill Roll). Wałek milenijny to rodzaj wysoce wytrzymałego porowatego wałka o strukturze tarczy z włókniny, który zapewnia lepszy efekt ściskania. Należy szczególnie uważać przy użyciu wałków milenijnych, aby uniknąć zbyt ostrej krawędzi i pękniętych brzegów taśmy miedzianej, co mogłoby ją uszkodzić.
3 Wniosek
Urządzenie do czyszczenia taśm miedzianych, składające się z różnych jednostek funkcjonalnych, nie tylko spełnia wymagania dotyczące czyszczenia powierzchni gotowych taśm miedzianych, ale może również być stosowane do czyszczenia powierzchni taśm miedzianych w procesie pośrednim, a nawet do szlifowania i usuwania defektów powierzchniowych surowca do walcowania na gorąco. Wraz z ciągłym wzrostem wymagań klientów dotyczących jakości powierzchni taśm miedzianych, rozwój technologii i urządzeń do obróbki powierzchni taśm miedzianych coraz częściej przyciąga uwagę zakładów produkujących miedź oraz producentów sprzętu i stał się ważną częścią technologii i wyposażenia do produkcji taśm miedzianych, co coraz wyraźniej pokazuje jego znaczenie.