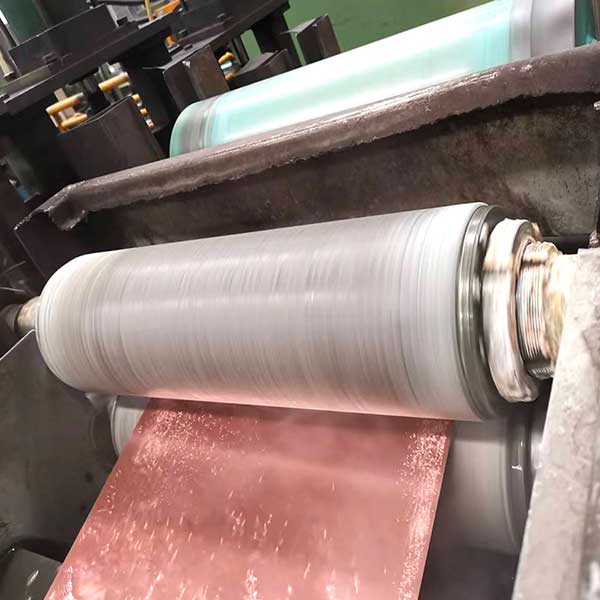
أثناء إنتاج شرائط النحاس وسبائك النحاس، توجد ملوثات عضوية وغير عضوية مختلفة على السطح بعد عملية التلدين والدرفلة. إذا لم تتم المعالجة بشكل صحيح أو في جو ذي حرارة عالية، فسيتأكسد سطح شريط النحاس، كما أن زيت الدرفلة المتبقي سيؤدي أيضًا إلى تلوث سطح الشريط. وإذا تم تخزين المنتجات الوسيطة بشكل غير صحيح، فقد يتسبب ذلك أيضًا في تغير لون السطح. ومع الانتشار الواسع لمنتجات شرائط النحاس في الصناعة الحديثة، تزداد متطلبات جودة سطحها باستمرار. وللحصول على شريط نحاسي عالي الجودة، من المهم جدًا تعزيز تنظيف سطحه. ونتيجة لذلك، تحظى تقنيات ومعدات تنظيف سطح شرائط النحاس بتقدير كبير بشكل عام.
1 تقنية تنظيف سطح شريط النحاس
1.1 إزالة الشحوم
الغرض من إزالة الشحوم هو إزالة الملوثات العضوية الموجودة على سطح شريط النحاس، وخاصة زيت الدرفلة المتبقي والزيت الميكانيكي المختلط به. يتم إعداد عملية إزالة الشحوم بشكل رئيسي للتعامل مع السطح قبل التخليل والتلميع. إذا لم تكتمل عملية إزالة الشحوم، فلن يمكن تنظيف الأكاسيد الموجودة على سطح شريط النحاس بالكامل بواسطة الحمض. تشمل طرق إزالة الشحوم: إزالة الشحوم بالمذيبات، إزالة الشحوم بالقلويات، إزالة الشحوم بالتحليل الكهربائي وإزالة الشحوم بالموجات فوق الصوتية.
1.1.1 إزالة الشحوم بالمذيبات
تشمل مذيبات إزالة الشحوم تلك القائمة على البترول، والمحتوية على الكلور، والمحتوية على الفلور، بالإضافة إلى المواد الخافضة للتوتر السطحي. تميل أنظمة البترول إلى التسبب في الحرائق، كما أن أنظمة الكلور مسرطنة، وأنظمة الفلور تضر بطبقة الأوزون، لذلك نادرًا ما تُستخدم. في الآونة الأخيرة، تم تطوير المزيد من المواد الخافضة للتوتر السطحي. تعمل هذه المواد على إدخال قواعد محبة للدهون ضمن الجزيئات ومستحلبة الزيت في الماء لتحقيق إزالة الشحوم.
1.1.2 إزالة الشحوم بالقلويات
تتحلل الدهون والزيوت الحيوانية والنباتية بالقلويات وتخضع للتحلل المائي لإنتاج حمض دهني صوديومي عالي الجودة (الصابون) والجلسرين. تحقق هذه التفاعل الصابوني إزالة الشحوم، ويعمل الصابون الناتج كعامل خافض للتوتر السطحي أنيوني للمساعدة في إزالة الشحوم. ولكن، زيت الدرفلة هو زيت معدني، يتكوّن أساسًا من الكربوهيدرات الأليفاتية البترولية، ولا يخضع لتفاعل الصباغة. لذلك، ينبغي إضافة عوامل خافضة للتوتر السطحي في عملية إزالة الشحوم القلوية.
1.1.3 إزالة الشحوم بالتحليل الكهربائي
الإزالة الكهروضوئية للدهون هي طريقة فعّالة جدًا. عادةً ما يتم تطبيق التيار في محلول قلوي لإزالة الدهون. يحدث التحليل الكهربائي للماء، حيث ينتج عن التحليل الكهروضوئي الكاثودي (تُستخدم شريط النحاس ككاثود) غاز الهيدروجين، بينما ينتج عن التحليل الكهروضوئي الأنودي غاز الأكسجين. يمكن للفقاعات الناتجة أن تزيل الملوثات السطحية. يبلغ حجم الهيدروجين الناتج عن التحليل الكهروضوئي الكاثودي ضعف حجم الأكسجين، كما أن تأثير اختزال الهيدروجين ينشط السطح أيضًا. لذلك، تعتمد عملية الإزالة الكهروضوئية لشريط النحاس على طريقة التحليل الكهروضوئي الكاثودي، ولكن يجب الانتباه إلى ترسيب الشوائب المعدنية في محلول إزالة الدهون وحدوث الإزالة المفرطة للدهون. يساعد إضافة السيانيد في منع ترسيب الشوائب المعدنية، لكنه يسبب مشكلات تلوث ويجب استخدامه بحذر شديد. أما التحليل الكهروضوئي الأنودي، وبسبب أكسدة الأكسجين، فيمكنه إزالة المادة الحافظة الموجودة على سطح شريط النحاس والتي لا يمكن إزالتها بالتحليل الكهروضوئي الكاثودي، ولكنه معرض لحدوث الإزالة المفرطة للدهون.
I. 1.4 إزالة الشحوم بالموجات فوق الصوتية
آلة التنظيف بالموجات فوق الصوتية لإزالة الشحوم تتكون من مولد إشارات بالموجات فوق الصوتية وخزان تنظيف لإزالة الشحوم. يولد مولد الإشارات بالموجات فوق الصوتية إشارة تذبذب عالية التردد (موجة جيبية)، والتي تنتج عشرات الآلاف من التذبذبات الميكانيكية عالية التردد في الثانية الواحدة عبر المحول، وتشكل موجات فوق صوتية في سائل إزالة الشحوم، حيث تتناوب بين ضغوط موجبة وسالبة بترددات عالية. ينتشر الانتشار الأمامي للإشعاع (مع وظائف الإشعاع المباشر والانعكاس والانكسار) في السائل الكثيف بشكل متقطع، مما يؤدي إلى إنتاج عدد لا يُحصى من الفقاعات الدقيقة باستمرار وانفجارها المستمر. تُسمى هذه الظاهرة بـ”تأثير التجويف”. عند انفجار الفقاعة، يتكون ضغط فوري عالٍ يتجاوز 1,000 ضغط جوي، مما ينتج سلسلة من الانفجارات ويطلق طاقة هائلة، ويؤدي إلى تأثير كبير على سطح شريط النحاس، مما يجعل الزيت ينفصل بسرعة عن سطح الشريط، لتحقيق هدف إزالة الشحوم والتنظيف. باستخدام إزالة الشحوم بالمذيبات بالموجات فوق الصوتية، إذا كان سطح شريط النحاس مؤكسدًا بشكل طفيف، فلا داعي للتخليل. تُضاف مادة التخميل إلى عامل التنظيف لإتمام عملية التخميل أثناء التنظيف، مما يبسّط بشكل كبير عملية تنظيف وإزالة الشحوم والمعدات.
1.2 التخليل
بالمقارنة مع التنظيف الميكانيكي للسطح، هناك نوعان من التنظيف الكيميائي لسطح شريط النحاس: التخليل والغمر. تُسمى طريقة إزالة طبقة الأكسيد السميكة على السطح وغمر شريط النحاس في محلول حمضي لفترة طويلة بالتخليل؛ أما طريقة إزالة طبقة الأكسيد وغمر شريط النحاس في محلول حمضي لفترة قصيرة فتُسمى الغمر. تقليديًا، يُشار إلى هاتين الطريقتين مجتمعتين باسم التخليل. عادةً ما يستخدم محلول تخليل شريط النحاس محلول حمض الكبريتيك، وتعتمد التركيز على درجة أكسدة سطح شريط النحاس. تكون أكسدة سطح شرائط النحاس الحديثة خفيفة نسبيًا، ومعظم عمليات التخليل التي تُجرى عليها تستخدم محلول حمض الكبريتيك بتركيز يتراوح بين 5% و15%. تكون درجة الحرارة في حدود درجة حرارة الغرفة، وبعضها يُسخَّن إلى 60°C. تتراوح مدة استخدام التخليل عبر الخط بين 10 و60 ثانية. يجب تعديل معلمات عملية التخليل المحددة وفقًا لأنواع شرائط النحاس المختلفة وظروف سطحها. يكون تركيز محلول حمض النحاس الأصفر منخفضًا نسبيًا، بينما يكون أعلى بالنسبة للبرونز والنحاس الأحمر. ولتعزيز تأثير تخليل سبائك النحاس والنيكل، تُضاف مؤكسدات مثل حمض النيتريك وبيروكسيد الهيدروجين إلى محلول حمض الكبريتيك. ومع ذلك، نظرًا لأن حمض النيتريك يتطاير على شكل NO₂، ينبغي عدم الإفراط في استخدامه. سيؤدي حمض الهيدروكلوريك إلى تكوين وسائط تآكل كلورية، مما يسرع من تغير لون شرائط النحاس ويُتلف المعدات، لذلك ينبغي تجنبه. بشكل عام، يمكن أن يؤدي الجمع بين التخليل والصنفرة إلى نتائج جيدة.
1.3 الطحن والتنظيف
تشمل طرق الطحن التلميع، والتنظيف بالفرشاة الدوارة، والطحن بالبكرة الدوارة، وغيرها، لتنظيف السطح الميكانيكي. تُضاف مواد كاشطة مثل كربيد السيليكون والألومينا وغيرها إلى عجلة التلميع المصنوعة من القماش أو الكتان أو الراتنج، أو تُستخدم فرشاة سلكية من النايلون (البولياميد) مغلفة بالألومنيا. يتم التنظيف الميكانيكي بالفرشاة لتنظيف سطح الشريط النحاسي. ولتحسين جودة تلميع وطحن سطح الشريط النحاسي، غالبًا ما تُدمج عمليات التنظيف بإزالة الدهون، والتخليل، والتلميع، والطحن في خط إنتاج واحد. عند التلميع والطحن، وبالنسبة لأنواع مختلفة من الأشرطة النحاسية وسماكاتها وظروف سطحها، يجب اختيار بكرات فرش التلميع والطحن المختلفة وأقطار خيوط النايلون (البولياميد)، وحجم الحبيبات، أو شبكات بكرات الفرش ودرجة صلابتها. بالنسبة لفرش السلك المطلية بالألومنيا، تُستخدم عادةً فرشاة تلميع بقطر سلك 0.25-0.3 مم وحجم حبيبات 500-600 شبكة. أما بالنسبة لبكرة الفرشاة الكاشطة المصنوعة من النسيج غير المنسوج، فيكون حجم الحبيبات 1500~2000 شبكة، ودرجة الصلابة 40 (لينة) أو 60 (متوسطة). وبالنسبة للمنتجات ذات المتطلبات العالية على سطح الأشرطة النحاسية، يمكن حتى استخدام بكرات فرش كاشطة بحجم حبيبات 250,000-3,000 شبكة. وكلما زادت درجة الشبكة، قلت فترة خدمة الفرشاة. أثناء الاستخدام، يُضبط ضغط التلامس بين فرشاة التلميع وسطح الشريط النحاسي، أو مقدار الطحن لبكرة الفرشاة، وكذلك سرعة دوران البكرة المناسبة وفقًا لحالة سطح الشريط النحاسي. بالنسبة للأشرطة النحاسية البرونزية المحتوية على القصدير والفوسفور والمدرفلة بشكل خشن والملدنة، ولإزالة العيوب السطحية الناجمة عن الصب والدرفلة وتحسين جودة سطح الأشرطة، تُستخدم غالبًا عجلات طحن مرنة ذات درجة شبك أقل (220 شبكة). ويُجرى تلميع بسيط للسطح على الشريط السميك. وانفانغ داتا رقم 2 غونغ شو بنغ: تقنية ومعدات تنظيف سطح الشريط النحاسي 71 على الرغم من أن هذه المعالجة تزيد من فقدان المعدن على سطح الشريط، إلا أنها ستلعب دورًا كبيرًا في تحسين جودة سطح الشريط النحاسي. كما أن هذه الطريقة فعّالة أيضًا في إزالة وتحسين سطح الشريط النحاسي الأصفر الناتج عن الصب المستمر الأفقي بسبب عدم ملاءمة عملية الصهر والصب والتشغيل.
1.4 معالجة التخميل السطحي (منع الصدأ)
لأن معدن النحاس نفسه قلوي لويس، فإنه يفقد الإلكترونات بسهولة ويتأكسد، خاصةً أن سبيكة النحاس نفسها لها فرق جهد سالب، مما يجعلها عرضة للتآكل بسهولة في البيئات الرطبة والحارة، مما يؤدي إلى تغير اللون. لذلك، فإن منع تغير اللون بعد التنظيف يعد أيضًا جزءًا مهمًا من معالجة سطح شرائط النحاس. تشمل المعالجات التقليدية المضادة للتلطخ التخميل بالكرومات والتخميل باستخدام البنزوتريازول (BTA). للكرومات خصائص مؤكسدة قوية ويمكنها تكوين طبقة تخميل غير نشطة على سطح النحاس، مما يوفر حماية وله تأثير تخميل جيد. لكن بسبب القيود البيئية، لم يعد بالإمكان استخدام هذه الطريقة على نطاق واسع. يتمتع البنزوتريازول ومشتقاته بتأثير جيد في كبح تآكل النحاس، وهو حالياً أكثر المواد المستخدمة على نطاق واسع كعامل تخميل. آلية تخميل BTA (C₆H₅N₃) هي أن ذرة الهيدروجين في مجموعة NH في حلقة البنزين في BTA تترابط بشكل متكرر مع النحاس أحادي التكافؤ لتشكيل غشاء مركب شبيه بالبوليمر، والذي يتمتع بقوة ارتباط عالية مع الشريط. وفقًا للبيانات، يمكن أن يصل سمك الغشاء إلى 5×10⁻⁶ مم، وتبلغ استقرارية الحرارة 300 درجة مئوية، أما نقطة الانصهار فهي أقل من 100 درجة مئوية، كما أنه مستقر في نطاق pH بين 3-12. عند الاستخدام، تكون تركيز المحلول المائي 0.5%-1% (بالوزن)، ودرجة الحرارة تتراوح بين 60-80 درجة مئوية. نظرًا لمحدودية ذوبانية BTA في الماء، يُفضل إذابته مع كمية من الكحول أثناء التحضير، ثم صبه في ماء منخفض العسر. في السنوات الأخيرة، تم تطوير نوع جديد من عامل تخميل سبائك النحاس CC-2002 في الصين. وهو يعتمد على BTA مع مجموعة متنوعة من الإضافات العضوية. تحضير السائل واستخدامه وصيانته بسيط للغاية. وقد تحسن التأثير المضاد للتلطخ بشكل ملحوظ مقارنةً بـ BTA التقليدي، كما أنه لا يحتوي على أيونات معادن ثقيلة أو مواد كيميائية ضارة بالبيئة، ودرجة حموضته قريبة من الحيادية. ولا يسبب تآكلًا للمعدات ولا يسبب تهيجًا للجلد، وهو نوع جديد من عوامل التخميل يستحق التعميم والتطبيق.
2 معدات تنظيف سطح شريط النحاس
وحدة تنظيف شرائط النحاس هي معدات خاصة تم تطويرها خلال العشرين سنة الماضية، وقد تم تحسينها وتطويرها باستمرار خلال الاستخدام الفعلي. عادةً ما تتكون وحدة تنظيف شرائط النحاس من وحدات وظيفية مختلفة. تشمل هذه الوحدات وحدات إزالة الشحوم والغسيل، ووحدات التخليل والغسيل، ووحدات التلميع والغسيل، ووحدات التخميل والتجفيف. يمكن للوحدات الوظيفية المختلفة أن تشكل خطوط إنتاج لمعالجة سطح شرائط النحاس لأغراض مختلفة، مثل: خط إنتاج إزالة الشحوم السطحية؛ خط إنتاج إزالة الشحوم والتخليل السطحي؛ خط إنتاج إزالة الشحوم والتخليل والتلميع والصنفرة والتخميل السطحي. بالإضافة إلى ذلك، نظرًا لطول خط التنظيف الناتج عن الجمع بين الوحدات متعددة الوظائف، واحتلاله مساحة كبيرة من الأرضية، وعدم الراحة في التشغيل عند المكتب الأمامي، فقد تم مؤخرًا تطوير تصميم خط التنظيف ليصبح ثنائي الطبقات بالإضافة إلى التصميم أحادي الطبقة. يظهر التصميم أحادي الطبقة لخط إنتاج تنظيف شرائط النحاس في الشكل 1، بينما يظهر التصميم ثنائي الطبقة لخط إنتاج تنظيف شرائط النحاس في الشكل 2.
2.1 لحام شريط النحاس
تُستخدم آلة خياطة شرائط النحاس الهيدروليكية بشكل عام لخياطة رأس وذيل لفافتين من شريط النحاس، وهي مجهزة بقوالب علوية وسفلية، ونظام هيدروليكي، ولوحات توجيه أمامية وخلفية. تُستخدم قوالب علوية وسفلية مقعرة ومحدبة لثقب الوصلات وإدخال أسلاك نحاسية لربط الشريطين. وكلما يمر الجزء المخيط من الشريط عبر الأسطوانة العاملة بالضغط أو أسطوانة الضغط أو أسطوانة الفرشاة، ترتفع هذه الأسطوانات تلقائيًا لمنع التلف. وبعد مرور الجزء المخيط، تُعاد الأسطوانة إلى وضعها الأساسي تلقائيًا. في الآونة الأخيرة، بدأ استخدام طريقة اللحام بالنقطة بقوس الأرجون لخياطة الشرائط في آلات التنظيف نظرًا لسهولة تشغيلها.
2.2 وحدة إزالة الشحوم والغسل
تتكون الوحدة عادةً من حجرة إزالة الشحوم للشريط، وحجرة تنظيف بالماء البارد، وعدة أزواج من بكرات العصر المغلقة، وخزان لتخزين عامل إزالة الشحوم، ونظام دوران وجهاز تسخين. في السنوات الأخيرة، ولتعزيز تأثير إزالة الشحوم، تمت إضافة عملية إزالة شحوم أولية بالرش قبل غرفة إزالة الشحوم. زُودت حجرة إزالة الشحوم ببكرة فرشاة سلكية من النايلون (Belon) بدون مواد كاشطة وبكرة ضغط عكسي. يمكن تعديل تيار محرك بكرة الفرشاة لضبط ضغط الفرشاة على الشريط. كما أن وحدة إزالة الشحوم من هيونداي مجهزة بأجهزة ترشيح عامل إزالة الشحوم وفصل آلي بين الزيت والماء. إن عدم جودة فصل الزيت عن الماء في عامل إزالة الشحوم سيؤدي إلى تراجع تأثير إزالة الشحوم.
2.3 التخليل والغسل بالماء
هيكل خزان التخليل للشرائط له نوعان: نوع بسيط أحادي الطبقة نافذ ونوع ذو طبقتين علوية وسفلية. يعتمد تخليل شرائط النحاس الحديث على هيكل خزان تخليل دائري ذي طبقتين علويّة وسفليّة من النوع الرافع. تحتفظ الطبقة السفلية بالحمض، بينما تمر الشريحة عبر الطبقة العلوية. إذا كانت الشريحة بحاجة إلى التخليل، يتم تشغيل مضخة دورة الحمض لرفع الحمض من الطبقة السفلية إلى الطبقة العلوية، بحيث تكون الشريحة مغمورة بالكامل في الحمض. وبما أن سائل الحمض الملامس للشريحة يكون في حالة جريان، فإن تأثير التخليل يكون أفضل. أما إذا لم تكن الشريحة بحاجة إلى التخليل، فيكفي إيقاف مضخة الحمض، حيث يعود الحمض من الطبقة العلوية إلى الطبقة السفلية، وتنتقل الشريحة مباشرة. بعد التخليل، يتبقى سائل حمضي على سطح شريط النحاس. عادةً ما تُركَّب زوجان من بكرات العصر عند مخرج خزان الحمض، وبعد العصر تدخل الشريحة إلى غرفة الغسل بالماء البارد المكوّنة من أنابيب وفوهات.
2.4 التلميع والطحن والفرك
الصقل والطحن والتلميع هي مراحل مهمة جدًا في تنظيف سطح شرائط النحاس. تُجرى عادةً في صندوق فرك مزوّد بفرشاة تلميع أو فرشاة كاشطة تدور بسرعة عالية، مع رش كمية كبيرة من الماء للشطف. توجد أنواع عديدة من بكرات الفرش، حيث يمكن استخدام بكرات الفرش العادية المصنوعة من خيوط النايلون للتلميع العام؛ ولتلميع وطحن سطح الشريط، غالبًا ما تُستخدم بكرات الفرش ذات الترتيب الحلزوني والمصنوعة من أكسيد الألومنيوم أو كربيد السيليكون (أندرلون) أو الأقمشة غير المنسوجة الاصطناعية عالية القوة. كما تُصنع بكرات الطحن الكاشطة من الألياف. بالنسبة لشرائط النحاس التي يبلغ عرضها 400 مم أو أقل، يمكن أن تعتمد بكرات فرش الصقل والطحن بنية حرة الطرف. أما بالنسبة للشرائط التي يزيد عرضها عن 400 مم، فإن معظم الهياكل تكون مدعومة عند طرفي بكرة الفرش. تؤثر دقة تصنيع المعدات والتوازن الديناميكي لبكرة الفرش وظروف التركيب على جودة تلميع وطحن سطح الشريط، وقد تجعل الشريط غير صالح للاستخدام بسبب ظهور آثار واضحة للفرش. يمكن أن تصل سرعة دوران بكرة الفرش إلى 750-1200 دورة في الدقيقة. كما يمكن زيادة عدد بكرات الفرش الكاشطة وترتيب أنواع أو مقاسات مختلفة من الفرش الكاشطة قبل وبعد لتنظيف سطح شريط النحاس وتحسين نظافة السطح.
2.5 الاستخدام متعدد المستويات لمياه الشطف
خط إنتاج لتنظيف شرائط النحاس يشمل وظائف إزالة الشحوم، والتخليل، والتلميع، والطحن، والتخميل، ويجب تجهيز كل وحدة وظيفية بغسل بالماء البارد. إذا تم توفير وإخراج مياه الشطف لكل وحدة بشكل منفصل، فإن استهلاك المياه يكون كبيرًا جدًا. لذلك، تم تقديم جهاز شطف متعدد المراحل يُسمى “التغذية العكسية”. يقوم هذا الجهاز بتقسيم خزان مياه الشطف إلى عدة خزانات منفصلة. تعود مياه الشطف بعد التلميع إلى الخزان رقم 1. وتُستخدم المياه من الخزان رقم 1 كمياه شطف بعد تخليل الشرائط. تعود مياه الشطف إلى الخزان رقم 2، وتُستخدم للشطف بعد إزالة الشحوم من الشرائط مع إعادة تصريف المياه. نظرًا لأن مياه التلميع تحتوي على المزيد من مسحوق النحاس والجسيمات الأخرى، يجب تجهيز فلتر حزامي منفصل، ويمكن إعادة تدويرها بعد الترشيح.
2.6 التخميل والتجفيف
يمكن رش عامل التخميل المعاد تدويره أو غمره للتفاعل مع شريط النحاس المار، مما يؤدي إلى تكوين طبقة تخميل على السطح لتحقيق تأثير منع الصدأ. تبلغ درجة حرارة الهواء الساخن في غرفة التجفيف حوالي 80°C، وعادةً ما يتم استخدام مروحة دوران الهواء الساخن ومروحة إزالة الرطوبة للتدفئة. لضمان جفاف سطح شريط النحاس بعد مروره عبر غرفة التجفيف، يجب أولاً إزالة الرطوبة السطحية من شريط النحاس قبل دخوله الغرفة. لهذا الغرض، غالبًا ما تُزوَّد زوجان من بكرات العصر المطاطية بـ”سكاكين هوائية” لنفخ الرطوبة المتبقية. في الآونة الأخيرة، تم استخدام بكرات الألفية من شركة 3M (Mill Roll) بدلاً من بكرات العصر المطاطية. بكرة الألفية هي نوع من البكرات ذات بنية قرصية غير منسوجة مسامية عالية القوة، وتتمتع بتأثير عصر أفضل. ينبغي إيلاء اهتمام خاص عند استخدام بكرات الألفية لتجنب الزوايا الحادة بشكل مفرط والحواف المتشققة في شريط النحاس التي قد تسبب تلفه.
3 الخلاصة
معدات تنظيف شرائط النحاس المكونة من وحدات وظيفية مختلفة لا تلبي متطلبات التنظيف السطحي لشرائط النحاس الجاهزة فحسب، بل يمكن أيضًا استخدامها لتنظيف سطح شرائط النحاس في العمليات الوسيطة، وحتى لطحن وإزالة العيوب السطحية من البليت الخام قبل الدرفلة. ومع التحسن المستمر لمتطلبات العملاء بشأن الجودة السطحية لشرائط النحاس، أصبح تطوير تقنيات ومعدات معالجة أسطح شرائط النحاس يحظى باهتمام متزايد من مصانع إنتاج النحاس ومصنعي المعدات، وأصبح جزءًا مهمًا من تقنيات ومعدات إنتاج شرائط النحاس، مما أظهر أهميته بشكل متزايد.