Lors de la production de bandes de cuivre et d’alliages de cuivre, divers contaminants organiques et inorganiques se trouvent à la surface après le recuit et le laminage de la bande. Si elle est mal traitée ou exposée à une atmosphère à haute température, la surface de la bande de cuivre s’oxydera, et l’huile de laminage résiduelle contaminera également la surface de la bande. Si les produits intermédiaires sont mal stockés, ils peuvent également provoquer une décoloration de la surface. Avec l’utilisation croissante des produits en bande de cuivre dans l’industrie moderne, les exigences relatives à leur qualité de surface ne cessent de s’accroître. Afin d’obtenir une bande de cuivre de haute qualité, il est essentiel de renforcer son nettoyage de surface. Par conséquent, les technologies et équipements de nettoyage de surface des bandes de cuivre sont généralement très prisés.
1 Technologie de nettoyage de surface des bandes de cuivre
1.1 Dégraissage
Dégraisser consiste à éliminer les contaminants organiques présents à la surface de la bande de cuivre, en particulier l’huile de laminage résiduelle et l’huile mécanique qui y est mélangée. Le dégraissage est principalement mis en place pour le traitement avant le décapage et le polissage de surface. Si le dégraissage n’est pas complet, les oxydes présents à la surface de la bande de cuivre ne pourront pas être complètement éliminés par l’acide. Les méthodes de dégraissage comprennent : le dégraissage par solvant, le dégraissage par lessive, le dégraissage électrolytique et le dégraissage par ultrasons.
1.1.1 Dégraissage par solvant
Les solvants dégraissants comprennent les systèmes à base de pétrole, les systèmes chlorés, les systèmes fluorés et les tensioactifs. Les systèmes à base de pétrole sont facilement inflammables, les systèmes chlorés sont cancérigènes et les systèmes fluorés endommagent la couche d’ozone, ils sont donc rarement utilisés. Récemment, davantage de tensioactifs ont été développés. Les tensioactifs introduisent des bases lipophiles dans les molécules et émulsifient l’huile dans l’eau pour obtenir un dégraissage.
1.1.2 Dégraissage alcalin
Les graisses et huiles animales et végétales sont décomposées par l’alcali et hydrolysées pour produire de l’acide gras sodique de haute qualité (savon) et de la glycérine. Cette réaction de saponification permet le dégraissage, et le savon ainsi obtenu agit comme tensioactif anionique pour favoriser le dégraissage. Mais. L’huile de laminage est une huile minérale, principalement constituée d’hydrocarbures aliphatiques pétroliers, et ne subit pas de saponification. Par conséquent, des tensioactifs doivent être ajoutés lors du dégraissage alcalin.
1.1.3 Dégraissage électrolytique
Le dégraissage électrolytique est une méthode très efficace. Il est généralement effectué dans une solution alcaline de dégraissage. L’eau est électrolysée. L’électrolyse cathodique (la bande de cuivre servant de cathode) produit de l’hydrogène, tandis que l’électrolyse anodique produit de l’oxygène. Les bulles ainsi générées peuvent détacher les contaminants de surface. L’hydrogène produit par l’électrolyse cathodique est deux fois plus abondant que l’oxygène, et l’effet réducteur de l’hydrogène active également la surface. Par conséquent, le dégraissage électrolytique des bandes de cuivre utilise la méthode d’électrolyse cathodique, mais il convient de prêter attention à la précipitation des impuretés métalliques dans la solution de dégraissage et à la surdégraissage. L’ajout de cyanure aide à prévenir la précipitation des impuretés métalliques, mais il pose des problèmes de pollution et doit être utilisé avec rigueur. L’électrolyse anodique, en raison de l’oxydation de l’oxygène, peut éliminer le produit de conservation présent à la surface de la bande de cuivre qui ne peut pas être retiré par l’électrolyse cathodique, mais elle est susceptible de provoquer un surdégraissage.
I. 1.4 Dégraissage par ultrasons
La machine de dégraissage par ultrasons est composée d’un générateur de signaux ultrasonores et d’un bac de dégraissage. Le générateur de signaux ultrasonores produit un signal d’oscillation haute fréquence (onde sinusoïdale), qui génère des dizaines de milliers d’oscillations mécaniques haute fréquence par seconde via le transducteur, formant ainsi des ondes ultrasonores dans le liquide de dégraissage, qui alternent entre pressions positives et négatives à haute fréquence. La propagation du rayonnement vers l’avant (avec fonctions de rayonnement direct, de réflexion et de réfraction) dans le milieu dense provoque en continu la formation d’innombrables petites bulles dans le liquide de dégraissage, qui éclatent continuellement. Ce phénomène est appelé « effet de cavitation ». Lorsque les bulles éclatent, une pression instantanée supérieure à 1 000 atmosphères se forme, produisant une série d’explosions, libérant une énergie considérable et exerçant un impact important sur la surface de la bande de cuivre, ce qui entraîne le détachement rapide de l’huile de la surface de la bande, atteignant ainsi l’objectif de dégraissage et de nettoyage. En utilisant le dégraissage par solvant aux ultrasons, si la surface de la bande de cuivre est légèrement oxydée, il n’est pas nécessaire de procéder au décapage. L’agent de passivation est ajouté au produit de nettoyage pour réaliser la passivation pendant le nettoyage, ce qui simplifie considérablement le processus et l’équipement de dégraissage et de nettoyage.
1.2 Décapage
Par rapport au nettoyage mécanique de surface, il existe deux types de nettoyage chimique de la surface des bandes de cuivre : le décapage et le trempage. La méthode consistant à éliminer l’épaisse couche d’oxyde à la surface et à immerger la bande de cuivre dans une solution acide pendant une longue durée est appelée décapage ; tandis que la méthode visant à éliminer la couche d’oxyde et à plonger brièvement la bande de cuivre dans une solution acide est appelée trempage. Traditionnellement, ces deux méthodes sont regroupées sous le terme de « décapage ». La solution de décapage pour bandes de cuivre utilise généralement une solution d’acide sulfurique, dont la concentration dépend du degré d’oxydation de la surface de la bande de cuivre. L’oxydation de surface des bandes de cuivre modernes étant relativement légère, la plupart des opérations de décapage utilisent une solution d’acide sulfurique à une concentration comprise entre 5 % et 15 %. La température est maintenue à température ambiante, certains procédés chauffant jusqu’à 60 °C. Le temps de passage lors du décapage en ligne varie de 10 à 60 secondes. Les paramètres spécifiques du processus de décapage doivent être ajustés en fonction des différentes qualités de bandes de cuivre et de leurs états de surface. La concentration de la solution acide pour le laiton est relativement faible, tandis que celle pour le bronze et le cuivre rouge est plus élevée. Afin d’améliorer l’efficacité du décapage des alliages cuivre-nickel, des oxydants tels que l’acide nitrique et le peroxyde d’hydrogène sont ajoutés à la solution d’acide sulfurique. Toutefois, l’acide nitrique libère des vapeurs de NO₂, il ne doit donc pas être utilisé en excès. L’acide chlorhydrique génère des agents corrosifs à base de chlorures, qui accélèrent la décoloration des bandes de cuivre et provoquent la corrosion des équipements ; son utilisation doit donc être évitée. D’une manière générale, la combinaison du décapage et du meulage permet d’obtenir de bons résultats.
1.3 Ponçage et nettoyage
Les méthodes de meulage comprennent le polissage, le brossage au rouleau et le meulage au rouleau, etc., pour nettoyer la surface mécanique. Ajoutez des abrasifs tels que du carbure de silicium, de l’alumine, etc., à la meule de polissage en tissu, lin, résine, etc., ou utilisez une brosse métallique en nylon (polyamide) recouverte d’alumine. Le brossage mécanique permet de nettoyer la surface de la bande de cuivre. Afin d’améliorer la qualité du polissage et du meulage de la surface des bandes de cuivre, le dégraissage, le décapage, le polissage et le meulage sont généralement regroupés en une ligne de production. Lors du polissage et du meulage, selon les différents types de bandes de cuivre, leurs épaisseurs et leurs états de surface, il convient de choisir des rouleaux de brosse de polissage et de meulage ainsi que des diamètres de fil en nylon (polyamide), des granulométries ou des mailles et duretés des rouleaux de brosse appropriés. Pour les brosses métalliques de polissage recouvertes d’alumine, on utilise généralement une brosse de polissage avec un diamètre de fil de 0,25–0,3 mm et une granulométrie de 500–600 mesh. Pour le rouleau de brosse abrasive en tissu non tissé, la granulométrie est de 1500–2000 mesh, et la dureté est de 40 (souple) ou 60 (moyenne). Pour les produits ayant des exigences plus élevées concernant la surface des bandes de cuivre, on peut même utiliser des rouleaux de brosse abrasive avec une granulométrie de 250 000–3 000 mesh. Plus la maille est élevée, plus la durée de vie de la brosse est courte. En utilisation, ajustez la pression de contact entre la brosse de polissage et la surface de la bande de cuivre, ou la quantité d’abrasion du rouleau de brosse de meulage, ainsi que la vitesse de rotation appropriée du rouleau de brosse en fonction de l’état de surface de la bande de cuivre. Pour les bandes de bronze étain-phosphore laminées à chaud et recuites, afin d’éliminer les défauts de surface dus à la coulée et au laminage et d’améliorer la qualité de surface des bandes, on utilise souvent des meules élastiques à granulométrie plus basse (220 mesh). Un simple polissage de surface est effectué sur la bande épaisse. Wanfang Data n° 2 Gong Shoupeng : Technologie et équipements de nettoyage de surface des bandes de cuivre 71 Bien que ce traitement augmente la perte métallique à la surface de la bande, il jouera un rôle significatif dans l’amélioration de la qualité de surface de la bande de cuivre. Cette méthode est également efficace pour éliminer et améliorer la surface des bandes en laiton produites par coulée continue horizontale en raison d’un processus de fusion et de coulée inapproprié ainsi que d’une mauvaise opération.
1.4 Traitement de passivation de surface (prévention de la rouille)
Étant donné que le cuivre métallique est lui-même une base de Lewis, il perd facilement des électrons et s’oxyde ; en particulier, l’alliage de cuivre présente une différence de potentiel négative, ce qui le rend très sensible à l’oxydation dans un environnement humide et chaud, entraînant ainsi une décoloration. Par conséquent, la prévention de la décoloration après le nettoyage constitue également un élément important du traitement de surface des bandes de cuivre. Les traitements antioxydation traditionnels comprennent la passivation au chromate et la passivation au benzotriazole (BTA). Le chromate possède de fortes propriétés oxydantes et peut former une couche passive inerte à la surface du cuivre, assurant ainsi une protection efficace et offrant un bon effet passivant. En raison des contraintes environnementales, cette méthode de purification ne peut plus être utilisée à grande échelle. Le benzotriazole et ses dérivés présentent un excellent effet inhibiteur sur la corrosion du cuivre et constituent actuellement le passivant le plus largement utilisé. Le mécanisme de passivation du BTA (C₆H₅N₃) repose sur la coordination répétée de l’atome d’hydrogène du groupe NH du noyau benzénique du BTA avec le cuivre monovalent, formant ainsi un film polymérique qui adhère fortement à la bande. Selon les données disponibles, l’épaisseur du film peut atteindre 5 × 10⁻⁶ m, sa stabilité thermique est de 300 °C, son point de fusion est inférieur à 100 °C, et il offre une performance stable dans une plage de pH comprise entre 3 et 12. Lors de son utilisation, la concentration de la solution aqueuse est de 0,5 % à 1 % (en masse), et la température se situe entre 60 et 80 °C. En raison de la solubilité limitée du BTA dans l’eau, il est préférable de le dissoudre dans une certaine quantité d’alcool lors de sa préparation, puis de le verser dans de l’eau douce. Ces dernières années, un nouveau type d’agent de passivation pour alliages de cuivre, le CC-2002, a été développé en Chine. Il est basé sur le BTA et contient divers additifs organiques. La préparation, l’utilisation et l’entretien du produit liquide sont très simples. L’effet antioxydation est nettement amélioré par rapport au BTA traditionnel, et il ne contient ni ions de métaux lourds ni produits chimiques nocifs pour l’environnement ; son pH est proche de la neutralité, il n’entraîne aucune corrosion des équipements et n’irrite pas la peau, ce qui en fait un nouveau type de passivant digne d’être promu et appliqué.
2 Équipement de nettoyage de surface des bandes de cuivre
L’unité de nettoyage des bandes de cuivre est un équipement spécial développé au cours des 20 dernières années, et elle a été continuellement améliorée et perfectionnée lors de son utilisation réelle. Généralement, l’unité de nettoyage des bandes de cuivre est composée de différentes unités fonctionnelles. Ces unités fonctionnelles comprennent des unités de dégraissage et de lavage, des unités de décapage et de lavage, des unités de polissage et de lavage, ainsi que des unités de passivation et de séchage. Différentes unités fonctionnelles peuvent former des lignes de traitement de surface des bandes de cuivre à des fins diverses, telles que : une ligne de dégraissage de surface ; une ligne de dégraissage et de décapage de surface ; une ligne de dégraissage, de décapage, de polissage, de meulage et de passivation de surface. De plus, en raison de la longue chaîne de nettoyage résultant de la combinaison d’unités multifonctionnelles, de l’importante emprise au sol et de la difficulté d’utilisation au niveau du poste de commande, la disposition de la ligne de nettoyage a récemment évolué vers une ligne de nettoyage des bandes de cuivre à deux niveaux, en plus de la configuration à un seul niveau. La disposition à un seul niveau de la ligne de nettoyage des bandes de cuivre est présentée à la Figure 1, tandis que la disposition à deux niveaux de la ligne de nettoyage des bandes de cuivre est présentée à la Figure 2.
2.1 Soudure des bandes de cuivre
La soudure de l’extrémité avant et arrière des deux rouleaux de bande de cuivre utilise généralement une machine hydraulique de soudure par bande, équipée de deux matrices supérieure et inférieure, d’un système hydraulique ainsi que de plaques de guidage avant et arrière. Des matrices supérieure et inférieure concaves-convexes sont utilisées pour perforer les joints et insérer des fils de cuivre afin de relier les deux bandes. Chaque fois que la partie soudée de la bande passe sous le rouleau pinceur, le rouleau presseur ou le rouleau à brosse, ces rouleaux se soulèvent automatiquement pour éviter tout dommage. Une fois la partie soudée passée, le rouleau est automatiquement remis en position. Récemment, la méthode de soudure par points au gaz argon a commencé à être utilisée sur les machines de nettoyage en raison de sa simplicité d’utilisation.
2.2 Unité de dégraissage et de lavage
L’unité se compose généralement d’une chambre de dégraissage de bande, d’une chambre de nettoyage à l’eau froide, de plusieurs paires de rouleaux presseurs encapsulés, d’un réservoir de stockage du dégraissant, d’un système de circulation et d’un dispositif de chauffage. Ces dernières années, afin d’améliorer l’effet de dégraissage, un pré-dégraissage par pulvérisation a été ajouté devant la chambre de dégraissage. La chambre de dégraissage est équipée d’un rouleau à brosse en nylon (Belon) sans abrasifs et d’un rouleau de contre-pression. Le courant du moteur du rouleau à brosse peut être ajusté pour régler la pression de la brosse sur la bande. L’unité de dégraissage de Hyundai est également équipée de dispositifs de filtration du dégraissant et de séparation automatique huile-eau. Une mauvaise séparation huile-eau du dégraissant entraînera une diminution de l’efficacité du dégraissage.
2.3 Décapage et lavage à l’eau
La structure du bac de décapage des bandes comporte deux types : simple monocouche traversante et double couche supérieure et inférieure. Le décapage moderne des bandes de cuivre utilise une structure de bac de décapage à circulation à double couche supérieure et inférieure de type élévateur. La couche inférieure stocke l’acide, et la bande passe par la couche supérieure. Si la bande doit être décapée, on met en marche la pompe de circulation d’acide pour faire remonter l’acide de la couche inférieure vers la couche supérieure, afin que la bande soit complètement immergée dans l’acide. Comme le liquide acide qui baigne la bande est en mouvement, l’effet de décapage est meilleur. Si la bande n’a pas besoin d’être décapée, il suffit d’arrêter la pompe à acide ; l’acide de la couche supérieure redescend alors vers la couche inférieure, et la bande passe directement. Après le décapage, il reste du liquide acide à la surface de la bande de cuivre. En général, deux paires de rouleaux presseurs sont installées à la sortie du bac à acide ; après le pressage, la bande entre dans la chambre de lavage à l’eau froide composée de tuyaux et de buses.
2.4 Polissage, ponçage et brossage
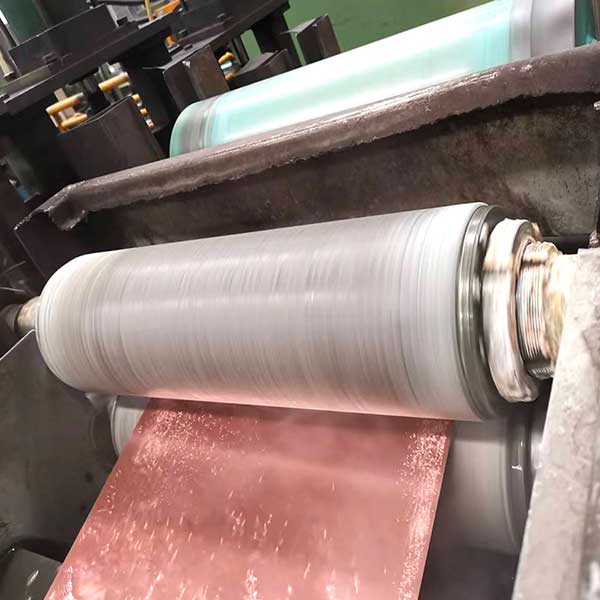
Le polissage, le meulage et le brossage sont des étapes très importantes dans le nettoyage de la surface des bandes de cuivre. Elles sont généralement effectuées dans une boîte de frottement équipée d’une brosse de polissage ou d’une brosse abrasive tournant à grande vitesse, tout en pulvérisant une grande quantité d’eau pour rincer. Il existe de nombreux types de rouleaux-brosses : les rouleaux-brosses ordinaires en fil de nylon peuvent être utilisés pour le brossage général ; pour le polissage et le meulage de la surface de la bande, on utilise souvent des rouleaux-brosses disposés en spirale, garnis d’oxyde d’aluminium ou de carbure de silicium (Anderlon), ou encore de tissus non tissés artificiels haute résistance abrasifs. Pour les bandes de cuivre d’une largeur inférieure ou égale à 400 mm, les rouleaux-brosses de polissage et de meulage peuvent adopter une structure en porte-à-faux. Pour les bandes d’une largeur supérieure à 400 mm, la plupart des structures sont supportées aux deux extrémités du rouleau-brosse. La précision de fabrication de l’équipement, l’équilibre dynamique du rouleau-brosse et les conditions d’installation influencent la qualité du polissage et du meulage de la surface de la bande, pouvant même rendre celle-ci inutilisable en raison de marques de brossage visibles. La vitesse de rotation du rouleau-brosse peut atteindre 750 à 1200 tr/min. Il est également possible d’augmenter le nombre de rouleaux-brosses abrasifs et d’organiser différents types ou différentes granulométries de rouleaux-brosses abrasifs en amont et en aval afin de nettoyer la surface de la bande de cuivre et d’améliorer sa propreté.
2.5 Utilisation à plusieurs niveaux de l’eau de chasse
Une ligne de production de nettoyage de bandes de cuivre dotée de fonctions de dégraissage, de décapage, de polissage, de meulage et de passivation ; chaque unité fonctionnelle doit être équipée d’un système de lavage à l’eau froide. Si l’eau de rinçage de chaque unité est alimentée et évacuée séparément, la consommation d’eau est très importante. Par conséquent, un dispositif de rinçage à eau en plusieurs étapes appelé « alimentation inverse » a été introduit. Il divise le réservoir d’eau de rinçage en plusieurs réservoirs distincts. L’eau de rinçage du polissage retourne au réservoir n°1. L’eau du réservoir n°1 est utilisée comme eau de rinçage après le décapage des bandes. L’eau de rinçage retourne au réservoir n°2. Elle est utilisée pour le rinçage après le dégraissage des bandes et permet de récupérer l’eau de vidange. Étant donné que l’eau de polissage contient davantage de poudre de cuivre et d’autres particules, un filtre à bande séparé doit être installé et peut être recyclée après filtration.
2.6 Passivation et séchage
L’agent passivant recyclé peut être pulvérisé ou utilisé en immersion pour réagir avec la bande de cuivre en cours de passage, formant ainsi un film de passivation à la surface afin d’assurer une protection contre la rouille. La température de l’air chaud dans la chambre de séchage est d’environ 80°C, et on utilise généralement un ventilateur de circulation d’air chaud ainsi qu’un ventilateur déshumidificateur pour le chauffage. Afin de garantir que la surface de la bande de cuivre soit bien sèche après son passage dans la chambre de séchage, il est nécessaire d’éliminer préalablement l’humidité superficielle présente sur la bande avant son entrée dans la chambre. Pour cette raison, deux paires de rouleaux presseurs en caoutchouc sont souvent équipées de « couteaux à air » destinés à chasser l’humidité résiduelle. Récemment, des rouleaux Millénium de 3M (Mill Roll) ont été utilisés à la place des rouleaux presseurs en caoutchouc. Le rouleau Millénium est une sorte de rouleau à structure disciforme en fibres non tissées poreuses, offrant une grande résistance et un meilleur effet d’essorage. Une attention particulière doit être portée lors de l’utilisation des rouleaux Millénium afin d’éviter que des angles trop aigus ou des bords fissurés de la bande de cuivre ne provoquent des dommages.
3 Conclusion
L’équipement de nettoyage des bandes de cuivre, composé de différentes unités fonctionnelles, peut non seulement répondre aux exigences de nettoyage de la surface des bandes de cuivre finies, mais peut également être utilisé pour le nettoyage de la surface des bandes de cuivre en cours de fabrication, et même pour le meulage et l’élimination des défauts de surface des billettes laminées à chaud. Avec l’amélioration continue des exigences des clients en matière de qualité de surface des bandes de cuivre, le développement de la technologie et de l’équipement de traitement de surface des bandes de cuivre a attiré de plus en plus l’attention des usines de production de cuivre et des fabricants d’équipements, et est devenu un élément important de la technologie et de l’équipement de production de bandes de cuivre, dont l’importance ne cesse de croître.