Bei der Herstellung von Kupfer- und Kupferlegierungsstreifen befinden sich nach dem Glühen und Walzen verschiedene organische und anorganische Verunreinigungen auf der Oberfläche. Bei unsachgemäßer Handhabung oder in einer hochtemperierten Atmosphäre oxidiert die Oberfläche des Kupferstreifens, und das verbleibende Walzöl kontaminiert ebenfalls die Streifenoberfläche. Werden die Zwischenprodukte unsachgemäß gelagert, kann dies ebenfalls zu Oberflächenverfärbungen führen. Mit der breiten Anwendung von Kupferstreifenprodukten in der modernen Industrie steigen die Anforderungen an ihre Oberflächenqualität stetig. Um hochwertige Kupferstreifen zu erhalten, ist es daher sehr wichtig, die Oberflächenreinigung zu verbessern. Dementsprechend werden Technologien und Ausrüstungen zur Kupferstreifen-Oberflächenreinigung allgemein geschätzt.
1 Oberflächenreinigungstechnologie für Kupferstreifen
1.1 Entfettung
Entfetten dient dazu, organische Verunreinigungen auf der Oberfläche des Kupferbands zu entfernen, insbesondere das verbleibende Walzöl und das darin enthaltene mechanische Öl. Das Entfetten wird hauptsächlich vor dem Beizen und der Oberflächenpolitur durchgeführt. Wenn das Entfetten nicht vollständig ist, können die Oxide auf der Oberfläche des Kupferbands nicht vollständig durch Säure entfernt werden. Zu den Entfettungsmethoden gehören: Lösungsmittelementfettung, Laugenentfettung, elektrolytische Entfettung und Ultraschallentfettung.
1.1.1 Lösungsmittelentfettung
Entfettungslösungsmittel umfassen erdölbasierte, chlorhaltige, fluorhaltige und Tenside. Erdölsysteme können leicht Brände verursachen, Chlor-Systeme sind krebserregend und Fluor-Systeme schädigen die Ozonschicht, weshalb sie nur selten eingesetzt werden. In letzter Zeit wurden mehr Tenside entwickelt. Tenside bringen lipophile Basen in Moleküle ein und emulgieren Öl in Wasser, um eine Entfettung zu erreichen.
1.1.2 Laugenentfettung
Tierische und pflanzliche Fette und Öle werden mit Alkali zersetzt und hydrolysiert, um hochwertige Natriumfettsäuren (Seife) und Glycerin zu erzeugen. Diese Verseifungsreaktion bewirkt die Entfettung, und die entstehende Seife wirkt als anionisches Tensid und unterstützt die Entfettung. Aber. Walzöl ist Mineralöl, hauptsächlich aus aliphatischen Kohlenwasserstoffen des Erdöls, und unterliegt keiner Verseifung. Daher sollten in der alkalischen Entfettung Tenside zugesetzt werden.
1.1.3 Elektrolytische Entfettung
Elektrolytische Entfettung ist eine sehr effektive Methode. Sie wird üblicherweise in einer alkalischen Entfettungslösung durchgeführt. Das Wasser wird elektrolysiert. Bei der kathodischen Elektrolyse (Kupferband wird als Kathode verwendet) entsteht Wasserstoff, bei der anodischen Elektrolyse Sauerstoff. Die dabei entstehenden Blasen können Oberflächenverunreinigungen ablösen. Der durch die kathodische Elektrolyse erzeugte Wasserstoff ist doppelt so viel wie der Sauerstoff, und die reduzierende Wirkung des Wasserstoffs aktiviert zudem die Oberfläche. Daher wird bei der elektrolytischen Entfettung von Kupferbändern die kathodische Elektrolyse angewendet, wobei jedoch auf die Ausfällung von Metallverunreinigungen in der Entfettungslösung und das Auftreten übermäßiger Entfettung geachtet werden muss. Die Zugabe von Cyanid hilft, die Ausfällung von Metallverunreinigungen zu verhindern, birgt jedoch Umweltbelastungsprobleme und muss daher streng kontrolliert eingesetzt werden. Die anodische Elektrolyse kann aufgrund der Oxidation durch Sauerstoff das auf der Oberfläche des Kupferbands befindliche Schutzmittel entfernen, das durch die kathodische Elektrolyse nicht beseitigt werden kann, neigt jedoch zur Überentfettung.
I. 1.4 Ultraschallentfettung
Ultraschall-Entfettungsreinigungsmaschine besteht aus einem Ultraschallsignalgenerator und einem Entfettungsreinigungsbehälter. Der Ultraschallsignalgenerator erzeugt ein hochfrequentes Oszillationssignal (Sinuswelle), das über den Wandler zehntausende hochfrequenter mechanischer Schwingungen pro Sekunde erzeugt und im Entfettungsmedium Ultraschallwellen bildet, die in hohen Frequenzen zwischen positivem und negativem Druck wechseln. Die Vorwärtsstrahlung breitet sich aus (mit Funktionen der direkten Strahlung, Reflexion und Brechung) und verursacht in dem dichten Medium intermittierend, dass das Entfettungsfluid kontinuierlich unzählige winzige Blasen erzeugt, die ständig implodieren. Dieses Phänomen wird als „Kavitationseffekt“ bezeichnet. Beim Platzen der Blasen entsteht ein瞬ater hoher Druck von über 1.000 Atmosphären, was eine Reihe von Explosionen auslöst, enorme Energie freisetzt und einen starken Impuls auf die Oberfläche des Kupferbands ausübt, wodurch das Öl schnell von der Bandoberfläche abgelöst wird und der Zweck der Entfettung und Reinigung erreicht wird. Bei der Verwendung der Ultraschall-Lösungsmittelementfettung ist bei leicht oxidierten Kupferbandoberflächen kein Beizen erforderlich. Dem Reinigungsmittel wird ein Passivierungsmittel zugesetzt, das während der Reinigung gleichzeitig die Passivierung durchführt, wodurch der Entfettungsreinigungsprozess und die Ausrüstung erheblich vereinfacht werden.
1.2 Beizen
Im Vergleich zur mechanischen Oberflächenreinigung gibt es zwei Arten der chemischen Reinigung der Kupferbandoberfläche: Beizen und Tauchen. Die Methode, den dicken Oxidfilm auf der Oberfläche zu entfernen und das Kupferband für längere Zeit in die Säurelösung einzutauchen, wird als Beizen bezeichnet; die Methode, den Oxidfilm zu entfernen und das Kupferband für kurze Zeit in die Säurelösung einzutauchen, wird als Tauchen bezeichnet. Traditionell werden diese beiden Methoden zusammenfassend als Beizen bezeichnet. Als Kupferbandbeizlösung wird üblicherweise Schwefelsäurelösung verwendet, wobei die Konzentration vom Oxidationsgrad der Kupferbandoberfläche abhängt. Die Oberflächenoxidation bei der modernen Kupferbandproduktion ist relativ gering, und für das Beizen wird meist eine Schwefelsäurelösung mit einer Konzentration von 5 % bis 15 % verwendet. Die Temperatur liegt bei Raumtemperatur, teilweise wird auch auf 60 °C erhitzt. Die Einwirkzeit beim Durchlaufbeizen beträgt zwischen 10 und 60 Sekunden. Die spezifischen Prozessparameter des Beizens sind je nach Kupferbandsorte und Oberflächenbeschaffenheit anzupassen. Die Konzentration der Messingbeizlösung ist relativ niedrig, während sie bei Bronze und Rotkupfer höher liegt. Um die Wirkung des Beizens von Kupfer-Nickel-Legierungen zu verstärken, werden der Schwefelsäurelösung Oxidationsmittel wie Salpetersäure und Wasserstoffperoxid zugesetzt. Da Salpetersäure jedoch NOx-Emissionen verursacht, sollte sie nicht übermäßig eingesetzt werden. Salzsäure erzeugt chloridbasierte korrosive Medien, die die Verfärbung von Kupferbändern beschleunigen und Anlagen angreifen, daher sollte sie vermieden werden. Generell lässt sich sagen, dass die Kombination von Beizen und Schleifen gute Ergebnisse erzielt.
1.3 Schleifen und Reinigen
Zu den Schleifverfahren gehören Polieren, Walzenbürsten und Walzenschleifen usw., um die mechanische Oberfläche zu reinigen. Fügen Sie dem Polierrad aus Stoff, Leinen, Harz usw. Schleifmittel wie Siliziumkarbid, Aluminiumoxid usw. hinzu oder verwenden Sie eine Nylon-(Polyamid-)Drahtbürste, die mit Aluminiumoxid beschichtet ist. Mechanisches Bürsten zur Reinigung der Oberfläche des Kupferbands. Um die Qualität des Polierens und Schleifens der Kupferbandoberfläche zu verbessern, werden Entfettungsreinigung, Beizen, Polieren und Schleifen in der Regel zu einer Produktionslinie kombiniert. Beim Polieren und Schleifen sollten je nach Art des Kupferbands, Banddicke und Oberflächenbeschaffenheit unterschiedliche Polier- und Schleifbürstenwalzen sowie Drahtdurchmesser, Partikelgrößen oder Maschenweiten und Härtegrade der Nylon-(Polyamid-)Filamentdrahtbürsten ausgewählt werden. Für Polierdrahtbürsten, die mit Aluminiumoxid beschichtet sind, wird in der Regel eine Polierbürste mit einem Drahtdurchmesser von 0,25–0,3 mm und einer Partikelgröße von 500–600 Mesh verwendet. Für die abrasive Bürstenwalze aus Vliesstoff beträgt die Partikelgröße 1500–2000 Mesh, die Härte 40 (weich) oder 60 (mittel). Für Produkte mit höheren Anforderungen an die Kupferbandoberfläche können sogar abrasive Bürstenwalzen mit einer Partikelgröße von 250.000–3.000 Mesh eingesetzt werden. Je höher das Mesh, desto kürzer die Lebensdauer der Bürste. Während des Einsatzes sind der Kontaktdruck zwischen der Polierbürste und der Kupferbandoberfläche bzw. der Schleifgrad der Schleifbürstenwalze sowie die geeignete Drehzahl der Bürstenwalze entsprechend der Oberflächenbeschaffenheit des Kupferbands einzustellen. Bei grob gewalzten und geglühten Zinn-Phosphor-Bronze-Bändern werden häufig elastische Schleifscheiben mit einer niedrigeren Mesh-Zahl (220 Mesh) verwendet, um durch Gießen und Walzen verursachte Oberflächendefekte zu beseitigen und die Oberflächenqualität der Bänder zu verbessern. Auf dem dicken Band wird eine einfache Oberflächenpolitur durchgeführt. Wanfang Data Nr. 2 Gong Shoupeng: Technologie und Ausrüstung zur Reinigung der Kupferbandoberfläche 71 Obwohl diese Behandlung den Metallverlust auf der Bandoberfläche erhöht, spielt sie eine bedeutende Rolle bei der Verbesserung der Kupferbandoberfläche. Dieses Verfahren ist auch wirksam beim Entfernen und Verbessern der Oberfläche von Messingbändern, die durch unsachgemäße Schmelz- und Gießprozesse sowie Bedienfehler im Horizontalstrangguss entstehen.
1.4 Oberflächenpassivierung (Rostschutz) Behandlung
Da das Kupfermetall selbst Lewis-basisch ist, verliert es leicht Elektronen und oxidiert; insbesondere weist die Kupferlegierung selbst eine negative Potentialdifferenz auf, wodurch sie in feuchter und heißer Umgebung sehr leicht oxidiert und Verfärbungen verursacht. Daher ist auch die Verhinderung von Verfärbungen nach der Reinigung ein wichtiger Bestandteil der Oberflächenbehandlung von Kupferbändern. Traditionelle Antifleckbehandlungen umfassen Chromatpassivierung und Benzotriazol-(BTA)-Passivierung. Chromat besitzt starke oxidierende Eigenschaften und kann auf der Kupferoberfläche eine inaktive Passivierungsschicht bilden, wodurch es eine schützende Wirkung entfaltet und einen guten Passivierungseffekt erzielt. Aufgrund von Umweltauflagen kann diese Reinigungsmethode jedoch nicht mehr in großem Maßstab eingesetzt werden. Benzotriazol und seine Derivate wirken gut gegen die Korrosion von Kupfer und sind derzeit der am häufigsten verwendete Passivator. Der Passivierungsmechanismus von BTA (C₆H₅N₃) besteht darin, dass das H im NH‑Gruppe des BTA-Benzolrings wiederholt mit einwertigem Kupfer koordiniert und zu einem polymerartigen Verbundfilm verbunden wird, der eine starke Bindung zum Band aufweist. Den Daten zufolge kann die Filmdicke 5×10⁻⁶ mm erreichen, die thermische Stabilität liegt bei 300 °C, der Schmelzpunkt ist unter 100 °C, und die Leistung ist stabil bei pH 3–12. Bei der Anwendung beträgt die Konzentration der wässrigen Lösung 0,5 %–1 % (Gewichtsprozent), und die Temperatur liegt bei 60–80 °C. Aufgrund der begrenzten Löslichkeit von BTA in Wasser sollte es bei der Zubereitung am besten mit einer bestimmten Menge Alkohol gelöst und anschließend in Weichwasser gegeben werden. In den letzten Jahren wurde in China ein neuer Typ von Kupferlegierungs-Passivierungsmittel CC-2002 entwickelt. Es basiert auf BTA und enthält verschiedene organische Zusätze. Die Herstellung, Anwendung und Wartung der Flüssigkeit sind sehr einfach. Der Antifleckeffekt ist im Vergleich zu herkömmlichem BTA deutlich verbessert, und es enthält keine Schwermetallionen oder umweltschädlichen Chemikalien; der pH-Wert liegt nahe an neutral. Es korrodiert keine Anlagen und reizt die Haut nicht – ein neues Passivierungsmittel, das sich für eine breite Anwendung eignet.
2 Oberflächenreinigungsanlagen für Kupferstreifen
Die Kupferband-Reinigungseinheit ist eine spezielle Ausrüstung, die in den letzten 20 Jahren entwickelt wurde und im praktischen Einsatz kontinuierlich verbessert und perfektioniert wurde. In der Regel besteht die Kupferband-Reinigungseinheit aus verschiedenen Funktionseinheiten. Zu diesen Funktionseinheiten gehören Entfettungs- und Wascheinheiten, Beiz- und Wascheinheiten, Polier- und Wascheinheiten sowie Passivierungs- und Trocknungseinheiten. Verschiedene Funktionseinheiten können Kupferband-Oberflächenbehandlungslinien für unterschiedliche Zwecke bilden, wie zum Beispiel: Oberflächenentfettungslinie; Oberflächenentfettungs- und Beizlinie; Oberflächenentfettungs-, Beiz-, Polier-, Schleif- und Passivierungslinie. Darüber hinaus hat sich aufgrund der langen Reinigungslinie der multifunktionalen Einheitskombination, des großen Platzbedarfs und der unpraktischen Bedienung am Vorbau das Reinigungsliniendesign in jüngster Zeit neben der einlagigen auch zu einer zweilagigen Kupferband-Reinigungslinie weiterentwickelt. Das einlagige Layout der Kupferband-Reinigungsproduktionslinie ist in Abbildung 1 dargestellt, und das zweilagige Layout der Kupferband-Reinigungsproduktionslinie ist in Abbildung 2 dargestellt.
2.1 Kupferbandnähen
Die Naht der Kopf- und Schwanzenden der beiden Rollen Kupferband wird in der Regel mit einer hydraulischen Bandnähmaschine hergestellt, die mit zwei Ober- und Untermatrizen, einem Hydrauliksystem sowie vorderen und hinteren Führungsplatten ausgestattet ist. Mit Hilfe von konvex-konkaven Ober- und Untermatrizen werden die Verbindungsstellen gestanzt und Kupferdrähte eingelegt, um die beiden Bänder zu verbinden. Wann immer das genähte Teil des Bands durch die Andruckrolle, die Pressrolle oder die Bürstenrolle läuft, heben sich diese Rollen automatisch an, um Beschädigungen zu vermeiden. Nachdem das genähte Teil passiert ist, wird die Rolle automatisch wieder heruntergedrückt. In letzter Zeit hat sich aufgrund der einfachen Bedienung auch das Argon-Lichtbogen-Punktschweißverfahren zum Nähen von Bändern in Reinigungsmaschinen durchgesetzt.
2.2 Entfettungs- und Wascheinheit
Die Einheit besteht in der Regel aus einer Entfettungskammer für Bänder, einer Reinigungskammer mit kaltem Wasser, mehreren Paaren von gekapselten Quetschwalzen, einem Vorratstank für das Entfettungsmittel, einem Zirkulationssystem und einer Heizvorrichtung. In den letzten Jahren wurde zur Verbesserung des Entfettungseffekts eine Sprühvorbehandlung vor der Entfettungskammer hinzugefügt. Die Entfettungskammer ist mit einer Nylon-(Belon-)Drahtbürstenwalze ohne Schleifmittel und einer Gegendruckwalze ausgestattet. Der Motorstrom der Bürstenwalze kann eingestellt werden, um den Druck der Bürste auf das Band zu regulieren. Die Entfettungsanlage von Hyundai ist außerdem mit Filtern für das Entfettungsmittel und automatischen Öl-Wasser-Trennvorrichtungen ausgestattet. Eine schlechte Öl-Wasser-Trennung des Entfettungsmittels führt zu einer Verringerung des Entfettungseffekts.
2.3 Beizen und Wasserwaschen
Die Strippbeiztankkonstruktion gibt es in zwei Ausführungen: als einfache einlagige Durchlaufvariante und als ober- und unterlagige Zweischichtvariante. Die moderne Kupferstreifenbeize verwendet eine hebeartige ober- und unterlagige zirkulierende Beiztankkonstruktion. In der unteren Schicht wird Säure gelagert, und der Streifen durchläuft die obere Schicht. Wenn der Streifen beizt werden muss, wird die Säurezirkulationspumpe gestartet, um die Säure aus der unteren Schicht in die obere Schicht zu heben, sodass der Streifen vollständig in die Säure eingetaucht ist. Da die auf dem Streifen befindliche Säure in einem fließenden Zustand ist, ist der Beizeffekt besser. Wenn der Streifen nicht beizt werden muss, schaltet man einfach die Säurepumpe ab; die Säure aus der oberen Schicht fließt zurück in die untere Schicht, und der Streifen passiert sie direkt. Nach dem Beizen befindet sich Säureflüssigkeit auf der Oberfläche des Kupferstreifens. Am Auslass des Beiztanks sind in der Regel zwei Paar Quetschwalzen angeordnet; nach dem Quetschen gelangt der Streifen in die Kaltwasserwaschkammer, die aus Rohren und Düsen besteht.
2.4 Polieren, Schleifen und Schrubben
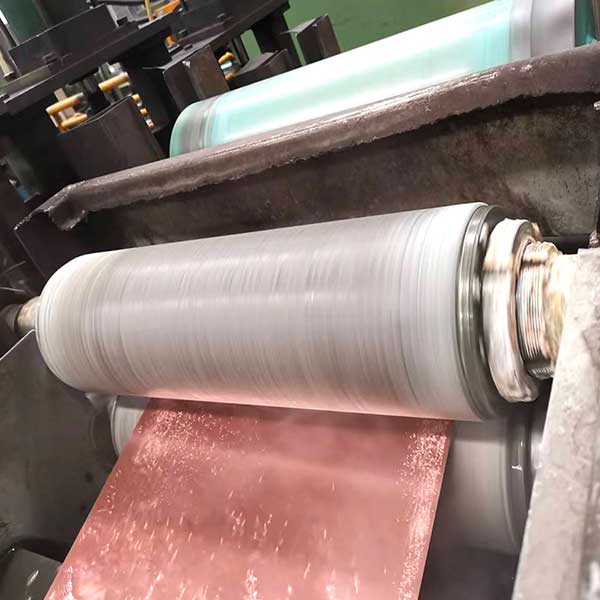
Polieren, Schleifen und Bürsten sind sehr wichtige Schritte bei der Oberflächenreinigung von Kupferbändern. Dies wird in der Regel in einer Schrubbbox durchgeführt, die mit einer Polierbürste oder Schleifbürste ausgestattet ist und sich mit hoher Geschwindigkeit dreht, während eine große Menge Wasser gespritzt wird, um zu spülen. Es gibt viele Arten von Bürstenwalzen; für das allgemeine Bürsten können gewöhnliche Nylon-Drahtwalzenbürsten verwendet werden. Zum Polieren und Schleifen der Bandoberfläche werden häufig spiralförmig angeordnete Walzenbürsten mit Aluminiumoxid oder Siliziumkarbid (Anderlon) oder hochfesten künstlichen Vliesstoffen eingesetzt. Schleifwalzen bestehen aus Fasern. Bei Kupferbändern mit einer Breite von 400 mm oder weniger können die Polier- und Schleifwalzen eine freitragende Struktur aufweisen. Bei Bändern mit einer Breite von mehr als 400 mm sind die meisten Strukturen an beiden Enden der Walzenbürste gelagert. Die Fertigungsgenauigkeit der Ausrüstung, das dynamische Gleichgewicht der Walzenbürste und die Installationsbedingungen beeinflussen die Qualität des Oberflächenpolierens und -schleifens des Bands und können sogar dazu führen, dass das Band aufgrund offensichtlicher Bürstenstreifen unbrauchbar wird. Die Drehzahl der Walzenbürste kann bis zu 750–1200 U/min betragen. Es ist auch möglich, die Anzahl der Schleifwalzenbürsten zu erhöhen und verschiedene Typen oder Maschenweiten von Schleifwalzenbürsten vor und nach der Reinigung anzuordnen, um die Oberflächenreinheit des Kupferbands zu verbessern.
2.5 Mehrstufige Nutzung von Spülwasser
Eine Produktionslinie zur Reinigung von Kupferbändern mit Entfettungs-, Beiz-, Polier-, Schleif- und Passivierungsfunktionen; jede Funktionseinheit muss mit einer Kaltwasserreinigung ausgestattet sein. Wenn das Spülwasser jeder Einheit separat zugeführt und abgeleitet wird, ist der Wasserverbrauch sehr hoch. Daher wurde eine mehrstufige Wasser-Spülvorrichtung namens „Rückversorgung“ eingeführt. Sie unterteilt den Spülwassertank in mehrere separate Wassertanks. Das polierte Spülwasser fließt zurück in den Wassertank Nr. 1. Das Wasser aus dem Wassertank Nr. 1 wird als Spülwasser nach dem Beizen des Bandes verwendet. Das Spülwasser fließt zurück in den Wassertank Nr. 2 und wird zum Spülen nach der Entfettung des Bandes verwendet, wobei das Abwasser zurückgeführt wird. Da das Polierwasser mehr Kupferstaub und andere Partikel enthält, muss ein separater Bandfilter installiert werden, der das Wasser nach der Filterung recyceln kann.
2.6 Passivierung und Trocknung
Recycelter Passivierungsmittel kann gesprüht oder eingetaucht werden, um mit dem passierenden Kupferband zu reagieren und einen Passivierungsfilm auf der Oberfläche zu bilden, um den Effekt der Rostverhinderung zu erzielen. Die Temperatur der heißen Luft im Trockenraum beträgt etwa 80°C, und in der Regel werden ein Heißluftzirkulationslüfter und ein Entfeuchtungsventilator zur Erwärmung eingesetzt. Um sicherzustellen, dass die Oberfläche des Kupferbands nach dem Durchlaufen der Trockenkammer getrocknet ist, muss zunächst die Oberflächenfeuchtigkeit des Kupferbands entfernt werden, das in die Trockenkammer eintritt. Aus diesem Grund sind häufig zwei Paar Gummi-Quetschwalzen mit „Luftmessern“ ausgestattet, um restliche Feuchtigkeit abzublasen. In letzter Zeit werden anstelle von Gummi-Quetschwalzen 3M-Millenniumswalzen (Mill Roll) verwendet. Die Millenniumswalze ist eine Art hochfester poröser Vliesstoff-Scheibenstrukturwalze mit besserer Quetschwirkung. Besondere Aufmerksamkeit sollte bei der Verwendung von Millenniumswalzen darauf gerichtet werden, übermäßig scharfe Ecken und rissige Kanten des Kupferbands zu vermeiden, um Beschädigungen zu verhindern.
3 Fazit
Die Kupferband-Reinigungsanlage, die aus verschiedenen Funktionseinheiten besteht, kann nicht nur die Anforderungen an die Oberflächenreinigung des fertigen Kupferbands erfüllen, sondern auch für die Oberflächenreinigung von Kupferbändern im Zwischenprozess eingesetzt werden und sogar zum Schleifen und Entfernen von Oberflächenfehlern des Rohwalzrohlings verwendet werden. Mit der stetigen Verbesserung der Kundenanforderungen an die Oberflächenqualität von Kupferbändern hat die Entwicklung der Technologie und der Ausrüstung zur Kupferband-Oberflächenbehandlung zunehmend die Aufmerksamkeit der Kupferproduktionswerke und Ausrüstungshersteller auf sich gezogen und ist zu einem wichtigen Bestandteil der Kupferband-Produktionstechnologie und -ausrüstung geworden, was ihre Bedeutung immer deutlicher hervorhebt.