Durante la producción de tiras de cobre y aleaciones de cobre, existen diversos contaminantes orgánicos e inorgánicos en la superficie después del recocido y laminado de la tira. Si se maneja de manera inadecuada o en una atmósfera de alta temperatura, la superficie de la tira de cobre se oxidará, y el aceite de laminación residual también contaminará la superficie de la tira. Si los productos intermedios se almacenan de forma inapropiada, también pueden causar decoloración de la superficie. Con la amplia aplicación de los productos de tira de cobre en la industria moderna, los requisitos para su calidad superficial son cada vez más elevados. Para obtener tiras de cobre de alta calidad, es muy importante reforzar su limpieza superficial. En consecuencia, la tecnología y el equipo de limpieza de la superficie de las tiras de cobre suelen ser altamente valorados.
1 Tecnología de limpieza de la superficie de la tira de cobre
1.1 Desengrase
El propósito del desengrase es eliminar los contaminantes orgánicos en la superficie de la tira de cobre, especialmente el aceite de laminación residual y el aceite mecánico que se ha mezclado con él. El desengrase se realiza principalmente como tratamiento previo al decapado y al pulido de la superficie. Si el desengrase no es completo, los óxidos en la superficie de la tira de cobre no podrán ser eliminados por completo mediante ácido. Los métodos de desengrase incluyen: desengrase con disolvente, desengrase con sosa cáustica, desengrase electrolítico y desengrase por ultrasonidos.
1.1.1 Desengrase con disolvente
Los disolventes desengrasantes incluyen sistemas a base de petróleo, con cloro, con flúor y tensoactivos. Los sistemas a base de petróleo son fáciles de incendiar, los sistemas con cloro son cancerígenos y los sistemas con flúor dañan la capa de ozono, por lo que rara vez se utilizan. Recientemente, se han desarrollado más tensoactivos. Los tensoactivos incorporan bases lipófilas en las moléculas y emulsionan el aceite en agua para lograr el desengrase.
1.1.2 Desengrase alcalino
Las grasas y aceites animales y vegetales se descomponen con álcali y se hidrolizan para producir ácido graso de sodio de alta calidad (jabón) y glicerina. Esta reacción de saponificación logra el desengrase, y el jabón resultante actúa como tensioactivo aniónico para ayudar en el desengrase. pero. El aceite de laminación es un aceite mineral, principalmente hidrocarburos alifáticos derivados del petróleo, y no sufre saponificación. Por lo tanto, se deben añadir tensioactivos en el desengrase alcalino.
1.1.3 Desengrase electrolítico
El desengrase electrolítico es un método muy eficaz. Por lo general, se energiza en una solución alcalina de desengrase. El agua se electróliza. La electrólisis catódica (se utiliza cinta de cobre como cátodo) produce hidrógeno, y la electrólisis anódica produce oxígeno. Las burbujas generadas pueden desprender los contaminantes de la superficie. El hidrógeno producido por la electrólisis catódica es el doble que el de oxígeno, y el efecto reductor del hidrógeno también activa la superficie. Por lo tanto, el desengrase electrolítico de las tiras de cobre adopta el método de electrólisis catódica, pero se debe prestar atención a la precipitación de impurezas metálicas en la solución de desengrase y a la aparición de un desengrase excesivo. La adición de cianuro ayuda a prevenir la precipitación de impurezas metálicas, pero presenta problemas de contaminación y debe utilizarse estrictamente. La electrólisis anódica, debido a la oxidación del oxígeno, puede eliminar el conservante presente en la superficie de la tira de cobre que no se puede eliminar mediante la electrólisis catódica, pero es propensa a provocar un desengrase excesivo.
I. 1.4 Desengrase por ultrasonidos
La máquina de limpieza por desengrase ultrasónico está compuesta por un generador de señales ultrasónicas y un tanque de limpieza por desengrase. El generador de señales ultrasónicas genera una señal de oscilación de alta frecuencia (onda senoidal), que produce decenas de miles de oscilaciones mecánicas de alta frecuencia por segundo a través del transductor, formando ondas ultrasónicas en el fluido de desengrase, las cuales alternan entre presiones positivas y negativas a altas frecuencias. La propagación de la radiación hacia adelante (con funciones de radiación directa, reflexión y refracción) en el medio denso provoca intermitentemente que el fluido de desengrase genere continuamente innumerables burbujas diminutas que continúan estallando. Este fenómeno se denomina “efecto de cavitación”. Cuando las burbujas estallan, se forma una presión instantánea superior a 1.000 atmósferas, produciendo una serie de explosiones, liberando una enorme energía y ejerciendo un gran impacto sobre la superficie de la tira de cobre, lo que hace que el aceite se desprenda rápidamente de la superficie de la tira, logrando así el propósito de desengrasado y limpieza. Al utilizar el desengrase ultrasónico con disolvente, si la superficie de la tira de cobre está ligeramente oxidada, no es necesario realizar el decapado. Se añade el agente pasivante al agente de limpieza para completar la pasivación durante el proceso de limpieza, lo que simplifica considerablemente el proceso y el equipo de limpieza por desengrase.
1.2 Decapado
Compared with mechanical surface cleaning, there are two types of chemical cleaning of copper strip surface: pickling and dipping. The method of removing the thick oxide film on the surface and immersing the copper strip in the acid solution for a long time is called pickling; and the method of removing the oxide film and immersing the copper strip in the acid solution for a short time is called dipping. Traditionally, these two methods are collectively referred to as pickling. Copper strip pickling solution usually uses sulfuric acid solution, and the concentration depends on the degree of oxidation of the copper strip surface. The surface oxidation of modern copper strip production is relatively light, and most of its pickling uses a sulfuric acid solution with a concentration of 5% to 15%. The temperature is room temperature, and some are heated to 60°C. The time of using through-type pickling ranges from 10 to 60 seconds. The specific pickling process parameters should be adjusted according to different copper strip varieties and surface conditions. The concentration of brass acid solution is relatively low, and bronze and red copper are relatively high. In order to strengthen the effect of copper-nickel alloy pickling, oxidants such as nitric acid and hydrogen peroxide are mixed into the sulfuric acid solution. However, because nitric acid has NO: volatilization, it should not be overused. Hydrochloric acid will generate chloride-based corrosive media, which will accelerate the discoloration of copper strips and corrode equipment, so it should be avoided. Generally speaking, the combination of pickling and grinding can achieve good results.
1.3 Rectificado y limpieza
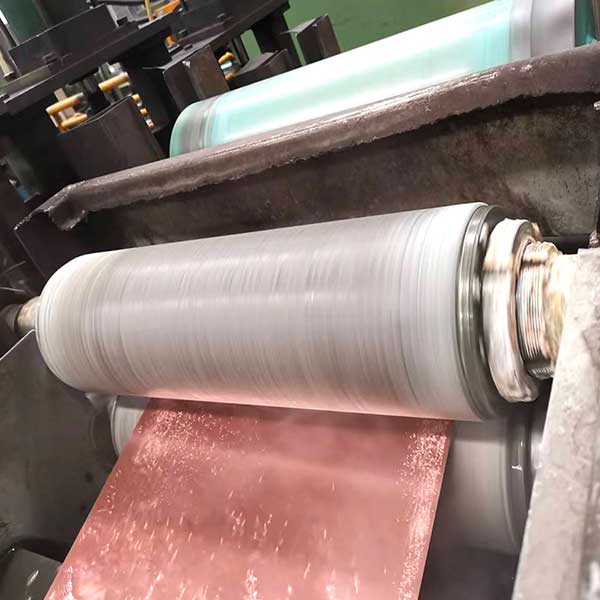
Los métodos de rectificado incluyen el pulido, el cepillado con rodillo y el rectificado con rodillo, entre otros, para limpiar la superficie mecánica. Se añaden abrasivos como carburo de silicio, alúmina, etc., a la rueda de pulido fabricada con tela, lino, resina, etc., o se utiliza un cepillo de alambre de nailon (poliamida) recubierto con alúmina. El cepillado mecánico limpia la superficie de la tira de cobre. Para mejorar la calidad del pulido y el rectificado de la superficie de las tiras de cobre, la limpieza desengrasante, el decapado, el pulido y el rectificado suelen combinarse en una línea de producción. Durante el pulido y el rectificado, según los diferentes tipos de bandas de cobre, los espesores de las bandas y las condiciones de la superficie, deben seleccionarse distintos rodillos de cepillo para pulir y rectificar, así como diámetros de filamento de nailon (poliamida), tamaños de partícula o mallas y durezas de los rodillos de cepillo. Para los cepillos de alambre de pulido recubiertos con alúmina, generalmente se utiliza un cepillo de pulido con un diámetro de alambre de 0,25-0,3 mm y un tamaño de partícula de 500-600 mallas. Para el rodillo de cepillo abrasivo hecho de tela no tejida, el tamaño de partícula es de 1500~2000 mallas, y la dureza es de 40 (blanda) o 60 (media). Para productos con requisitos más elevados en la superficie de las tiras de cobre, incluso pueden utilizarse rodillos de cepillo abrasivos con un tamaño de partícula de 250.3000 mallas. Cuanto mayor sea la malla, menor será la vida útil del cepillo. Durante su uso, ajuste la presión de contacto entre el cepillo de pulido y la superficie de la tira de cobre, así como la cantidad de rectificado del rodillo de cepillo y la velocidad de rotación adecuada del rodillo de cepillo, según las condiciones de la superficie de la tira de cobre. Para las tiras de bronce estaño-fósforo laminadas en caliente y recocidas, con el fin de eliminar los defectos superficiales causados por la fundición y la laminación y mejorar la calidad de la superficie de las tiras, a menudo se utilizan muelas de rectificado elásticas con un número de malla más bajo (220 mallas). Se realiza un pulido superficial sencillo en la tira gruesa. Wanfang Data N.º 2 Gong Shoupeng: Tecnología y equipos de limpieza de la superficie de las tiras de cobre 71 Aunque este tratamiento aumenta la pérdida de metal en la superficie de la tira, desempeñará un papel significativo en la mejora de la calidad de la superficie de la tira de cobre. Este método también es eficaz para eliminar y mejorar la superficie de la tira de latón producida por colada continua horizontal debido a un proceso de fusión y colada inadecuados y a errores operativos.
1.4 Tratamiento de pasivación de la superficie (prevención del óxido)
Dado que el cobre metálico es una base de Lewis, tiende a perder electrones y oxidarse; en particular, las aleaciones de cobre presentan una diferencia de potencial negativa, lo que las hace muy susceptibles a la oxidación en ambientes húmedos y cálidos, provocando decoloración. Por ello, la prevención de la decoloración después de la limpieza también constituye una parte importante del tratamiento de superficies de las tiras de cobre. Los tratamientos anticorrosivos tradicionales incluyen la pasivación con cromato y la pasivación con benzotriazol (BTA). El cromato posee un fuerte poder oxidante y puede formar una capa pasivante inactiva sobre la superficie del cobre, desempeñando así un papel protector y ofreciendo un buen efecto pasivante. Sin embargo, debido a restricciones medioambientales, este método de pasivación ya no puede emplearse a gran escala. El benzotriazol y sus derivados son muy eficaces para inhibir la corrosión del cobre y actualmente constituyen el pasivante más utilizado. El mecanismo de pasivación del BTA (C₆H₅N₃) consiste en que el hidrógeno del grupo NH del anillo bencénico del BTA se coordina repetidamente con el cobre monovalente, formando una película compuesta de tipo polimérico que presenta una fuerte adherencia a la tira. Según los datos, el espesor de la película puede alcanzar 5×10⁻⁶ mm, su estabilidad térmica es de hasta 300 °C, su punto de fusión es inferior a 100 °C y mantiene un rendimiento estable en un rango de pH de 3 a 12. En su aplicación, la concentración de la solución acuosa es del 0,5 % al 1 % (en peso), y la temperatura de trabajo oscila entre 60 y 80 °C. Debido a la solubilidad limitada del BTA en agua, es recomendable disolverlo primero en una cantidad adecuada de alcohol antes de añadirlo a agua blanda. En los últimos años, en China se ha desarrollado un nuevo agente pasivante para aleaciones de cobre denominado CC-2002, basado en el BTA y complementado con diversos aditivos orgánicos. Su preparación, aplicación y mantenimiento son muy sencillos. El efecto anticorrosivo es significativamente superior al del BTA tradicional, además de no contener iones de metales pesados ni sustancias químicas perjudiciales para el medio ambiente, y su pH es casi neutro. No provoca corrosión en los equipos ni irritación en la piel, por lo que constituye un nuevo tipo de pasivante digno de ser promovido y aplicado.
2 Equipo de limpieza de la superficie de la tira de cobre
La unidad de limpieza de tiras de cobre es un equipo especial desarrollado en los últimos 20 años, y se ha mejorado y perfeccionado continuamente en su uso real. Por lo general, la unidad de limpieza de tiras de cobre está compuesta por diferentes unidades funcionales. Estas unidades funcionales incluyen unidades de desengrase y lavado, unidades de decapado y lavado, unidades de pulido y lavado, y unidades de pasivación y secado. Diferentes unidades funcionales pueden formar líneas de producción para el tratamiento de superficies de tiras de cobre con distintos fines, como: línea de producción de desengrase de superficies; línea de producción de desengrase y decapado de superficies; línea de producción de desengrase, decapado, pulido, rectificado y pasivación de superficies. Además, debido a la larga línea de limpieza que resulta de la combinación de unidades multifuncionales, al gran espacio ocupado en el suelo y a la operatividad poco práctica en la parte frontal, el diseño de la línea de limpieza ha evolucionado recientemente hacia una línea de limpieza de tiras de cobre de doble nivel, además de la configuración de un solo nivel. La disposición de una sola capa de la línea de producción de limpieza de tiras de cobre se muestra en la Figura 1, y la disposición de doble capa de la línea de producción de limpieza de tiras de cobre se muestra en la Figura 2.
2.1 Costura de la cinta de cobre
La unión de los extremos de los dos rollos de cinta de cobre generalmente se realiza con una máquina hidráulica de unión por flejes, equipada con dos matrices superior e inferior, un sistema hidráulico y placas guía delanteras y traseras. Se utilizan matrices cóncavas y convexas superiores e inferiores para perforar las uniones e insertar cables de cobre que conecten las dos tiras. Cada vez que la parte unida de la tira pasa por el rodillo de pinzado, el rodillo de compresión o el rodillo cepillo, estos rodillos se elevan automáticamente para evitar daños. Una vez que la parte unida ha pasado, el rodillo vuelve a presionarse automáticamente. Recientemente, el método de soldadura por puntos con arco de argón para unir tiras ha comenzado a utilizarse en máquinas de limpieza debido a su sencilla operación.
2.2 Unidad de desengrase y lavado
La unidad suele constar de una cámara de desengrase de banda, una cámara de limpieza con agua fría, varios pares de rodillos prensadores encapsulados, un depósito de almacenamiento del agente desengrasante, un sistema de circulación y un dispositivo de calefacción. En los últimos años, para mejorar el efecto desengrasante, se ha añadido un pre-desengrase por pulverización antes de la sala de desengrase. La cámara de desengrase está equipada con un rodillo de cepillo de alambre de nailon (Belon) sin abrasivos y un rodillo de presión inversa. La corriente del motor del rodillo de cepillo puede ajustarse para regular la presión del cepillo sobre la banda. La unidad de desengrase de Hyundai también está equipada con dispositivos de filtración del agente desengrasante y de separación automática de aceite y agua. La mala separación de aceite y agua en el agente desengrasante provocará una disminución del efecto desengrasante.
2.3 Decapado y lavado con agua
La estructura del tanque de decapado de tiras tiene dos tipos: el tipo simple de una sola capa pasante y el tipo de dos capas superior e inferior. El decapado moderno de tiras de cobre utiliza una estructura de tanque de decapado circulante de dos capas superior e inferior de tipo elevador. La capa inferior almacena el ácido, y la tira pasa por la capa superior. Si la tira necesita ser decapada, se enciende la bomba de circulación de ácido para elevar el ácido de la capa inferior a la superior, de modo que la tira quede completamente sumergida en el ácido. Dado que el líquido ácido que sumerge la tira está en estado de flujo, el efecto de decapado es mejor. Si la tira no necesita ser decapada, basta con apagar la bomba de ácido; el ácido de la capa superior volverá a la capa inferior y la tira pasará directamente. Después del decapado, hay líquido ácido en la superficie de la tira de cobre. Por lo general, se disponen dos pares de rodillos prensadores en la salida del tanque de ácido y, tras la compresión, la tira entra en la cámara de lavado con agua fría formada por tuberías y boquillas.
2.4 Pulido, rectificado y fregado
El pulido, el rectificado y el cepillado son etapas muy importantes en la limpieza de la superficie de las tiras de cobre. Por lo general, se llevan a cabo en una caja de fregado equipada con un cepillo de pulir o un cepillo abrasivo que gira a alta velocidad, mientras se rocía una gran cantidad de agua para enjuagar. Existen muchos tipos de rodillos de cepillo; los rodillos de cepillo de alambre de nailon ordinario pueden utilizarse para el cepillado general. Para el pulido y el rectificado de la superficie de la banda, a menudo se emplean rodillos de cepillo dispuestos en espiral con óxido de aluminio o carburo de silicio (Anderlon), o bien tejidos no tejidos artificiales de alta resistencia como material abrasivo. Para bandas de cobre con un ancho de 400 mm o menos, los rodillos de cepillo de pulido y rectificado pueden adoptar una estructura en voladizo. Para bandas con un ancho superior a 400 mm, la mayoría de las estructuras están soportadas en ambos extremos del rodillo de cepillo. La precisión de fabricación del equipo, el equilibrio dinámico del rodillo de cepillo y las condiciones de instalación afectarán la calidad del pulido y el rectificado de la superficie de la tira, e incluso pueden dejarla inutilizable debido a marcas de cepillo evidentes. La velocidad de rotación del rodillo de cepillo puede alcanzar entre 750 y 1200 rpm. También es posible aumentar el número de rodillos de cepillo abrasivos y disponer diferentes tipos o granulometrías de rodillos de cepillo abrasivos antes y después para limpiar la superficie de la banda de cobre y mejorar su limpieza superficial.
2.5 Aprovechamiento multinivel del agua de lavado
Una línea de producción para la limpieza de tiras de cobre con funciones de desengrase, decapado, pulido, rectificado y pasivación; cada unidad funcional debe estar equipada con un lavado con agua fría. Si el agua de enjuague de cada unidad se suministra y descarga por separado, el consumo de agua es muy elevado. Por ello, se introdujo un dispositivo de enjuague en múltiples etapas denominado “suministro inverso”. Este divide el tanque de agua de enjuague en varios tanques de agua independientes. El agua de enjuague del pulido vuelve al tanque de agua n.º 1. El agua del tanque n.º 1 se utiliza como agua de enjuague después del decapado de la tira. El agua de enjuague vuelve al tanque n.º 2, que se emplea para el enjuague posterior al desengrase de la tira y devuelve el agua residual. Dado que el agua de pulido contiene más polvo de cobre y otras partículas, es necesario equiparla con un filtro de banda independiente, que permite su recirculación tras el filtrado.
2.6 Pasivación y secado
El agente pasivante reciclado puede rociarse o sumergirse para reaccionar con la cinta de cobre en proceso y formar una película de pasivación en la superficie, logrando así el efecto de prevención del óxido. La temperatura del aire caliente en la cámara de secado es de aproximadamente 80°C, y normalmente se utilizan un ventilador de circulación de aire caliente y un ventilador deshumidificador para el calentamiento. Para garantizar que la superficie de la tira de cobre quede seca después de pasar por la cámara de secado, primero debe eliminarse la humedad superficial de la tira de cobre que entra en la cámara. Por esta razón, dos pares de rodillos de compresión de goma suelen estar equipados con “cuchillas de aire” para eliminar la humedad residual. Recientemente, se han utilizado rodillos Millennium de 3M (Mill Roll) en lugar de los rodillos de compresión de goma. El rodillo Millennium es un tipo de rodillo de estructura de disco de fibra no tejida porosa de alta resistencia, con un mejor efecto de compresión. Se debe prestar especial atención al uso de los rodillos Millennium para evitar que las esquinas excesivamente afiladas y los bordes agrietados de la cinta de cobre causen daños en la misma.
3 Conclusión
El equipo de limpieza de tiras de cobre, compuesto por diferentes unidades funcionales, no solo puede satisfacer los requisitos de la limpieza de la superficie de las tiras de cobre terminadas, sino que también puede utilizarse para la limpieza de la superficie de las tiras de cobre en el proceso intermedio e incluso para el rectificado y la eliminación de los defectos superficiales del material en bruto laminado. Con la mejora continua de las exigencias de los clientes en cuanto a la calidad superficial de las tiras de cobre, el desarrollo de la tecnología y el equipo de tratamiento de superficies de tiras de cobre ha ido atrayendo cada vez más la atención de las plantas productoras de cobre y de los fabricantes de equipos, convirtiéndose en una parte importante de la tecnología y el equipo de producción de tiras de cobre, lo que ha puesto de relieve su creciente importancia.