Semasa pengeluaran jalur tembaga dan aloi tembaga, terdapat pelbagai kontaminan organik dan bukan organik pada permukaan selepas jalur tersebut dianil dan digulung. Jika ia tidak ditangani dengan betul atau berada dalam atmosfera bersuhu tinggi, permukaan jalur tembaga akan teroksida, dan sisa minyak penggulungan juga akan mencemarkan permukaan jalur tersebut. Jika produk antaraannya disimpan secara tidak betul, ia juga boleh menyebabkan perubahan warna pada permukaan. Dengan penggunaan meluas produk jalur tembaga dalam industri moden, keperluan terhadap kualiti permukaannya semakin meningkat. Bagi memperoleh jalur tembaga berkualiti tinggi, adalah amat penting untuk mengukuhkan pembersihan permukaannya. Oleh itu, teknologi dan peralatan pembersihan permukaan jalur tembaga umumnya sangat dihargai.
1 Teknologi Pembersihan Permukaan Jalur Tembaga
1.1 Penyahgrisan
Tujuan degreasing adalah untuk menghapuskan kontaminan organik pada permukaan jalur tembaga, terutamanya sisa minyak penggulungan serta minyak mekanikal yang tercampur padanya. Degreasing terutamanya dilaksanakan sebagai persediaan sebelum proses penyaduran asid dan penggilapan permukaan. Jika degreasing tidak dilakukan dengan sempurna, oksida pada permukaan jalur tembaga tidak dapat dibersihkan sepenuhnya oleh asid. Kaedah degreasing termasuklah: degreasing menggunakan pelarut, degreasing menggunakan larutan alkali, degreasing elektrolitik dan degreasing ultrasonik.
1.1.1 Penyahgrisan Pelarut
Pelarut degreasing termasuk yang berasaskan petroleum, mengandungi klorin, mengandungi fluorin dan surfaktan. Sistem petroleum mudah menyebabkan kebakaran, sistem klorin bersifat karsinogenik, dan sistem fluorin merosakkan lapisan ozon, jadi ia jarang digunakan. Baru-baru ini, lebih banyak surfaktan telah dibangunkan. Surfaktan membawa asas lipofilik ke dalam molekul dan mengemulsi minyak dalam air untuk mencapai proses degreasing.
1.1.2 Penyahgrisan Alkali
Lemak dan minyak haiwan serta sayuran diuraikan dengan alkali dan dihidrolisis untuk menghasilkan natrium asid lemak gred tinggi (sabun) dan gliserin. Tindak balas penyabunan ini mencapai tujuan penanggalan gris, dan sabun yang terhasil berfungsi sebagai surfaktan anionik untuk membantu penanggalan gris. tetapi. Minyak penggelek ialah minyak mineral, terutamanya karbohidrat alifatik petroleum, dan tidak mengalami penyabunan. Oleh itu, surfaktan perlu ditambah dalam proses penanggalan gris berasaskan alkali.
1.1.3 Penyahgrisan Elektrolitik
Penyahgemukan elektrolitik ialah satu kaedah yang sangat berkesan. Ia biasanya dijalankan dalam larutan penyahgemukan alkali. Air akan mengalami elektrolisis. Elektrolisis katod (pita tembaga digunakan sebagai katod) menghasilkan hidrogen, manakala elektrolisis anod menghasilkan oksigen. Gelembung yang terhasil dapat menanggal kotoran pada permukaan. Hidrogen yang dihasilkan melalui elektrolisis katod adalah dua kali ganda daripada oksigen, dan kesan pengurangan hidrogen juga mengaktifkan permukaan. Oleh itu, penyahgemukan elektrolitik jalur tembaga menggunakan kaedah elektrolisis katod, tetapi perlu memberi perhatian kepada pemendapan kekotoran logam dalam larutan penyahgemukan serta kemungkinan penyahgemukan berlebihan. Penambahan sianida membantu mencegah pemendapan kekotoran logam, tetapi ia menimbulkan masalah pencemaran dan harus digunakan dengan ketat. Elektrolisis anod, disebabkan oleh pengoksidaan oksigen, boleh menghapuskan bahan pengawet pada permukaan jalur tembaga yang tidak dapat dikeluarkan melalui elektrolisis katod, tetapi ia mudah menyebabkan penyahgemukan berlebihan.
I. 1.4 Penyahgrisan Ultrasonik
Mesin Pembersihan Penyahgemukan Ultrasonik terdiri daripada penjana isyarat ultrasonik dan tangki pembersihan penyahgemukan. Penjana isyarat ultrasonik menghasilkan isyarat osilasi frekuensi tinggi (gelombang sinus), yang menghasilkan puluhan ribu osilasi mekanikal berfrekuensi tinggi setiap saat melalui transduser, dan membentuk gelombang ultrasonik dalam cecair penyahgemukan, yang bertukar-tukar antara tekanan positif dan negatif pada frekuensi tinggi. Pengembangan radiasi ke hadapan (dengan fungsi pancaran langsung, pantulan dan pembiasan) dalam medium yang padat secara berkala menyebabkan cecair penyahgemukan terus-menerus menghasilkan pelbagai gelembung kecil dan terus pecah. Fenomena ini dipanggil “kesan kavitasi”. Apabila gelembung pecah, tekanan tinggi seketika melebihi 1,000 atmosfera terbentuk, menghasilkan siri letupan, membebaskan tenaga yang besar, dan memberikan impak yang kuat pada permukaan jalur tembaga, menyebabkan minyak cepat terkeluar dari permukaan jalur tersebut, sekali gus mencapai tujuan penyahgemukan dan pembersihan. Dengan menggunakan penyahgemukan pelarut ultrasonik, jika permukaan jalur tembaga sedikit teroksida, proses pengawetan tidak diperlukan. Agen pengawetan ditambahkan ke dalam bahan pembersih untuk menyelesaikan proses pengawetan semasa membersihkan, yang secara ketara memudahkan proses dan peralatan pembersihan penyahgemukan.
1.2 Pengawetan Asid
Dibandingkan dengan pembersihan permukaan secara mekanikal, terdapat dua jenis pembersihan kimia pada permukaan jalur tembaga: penyaduran dan pencelupan. Kaedah membuang lapisan oksida tebal di permukaan dan merendam jalur tembaga dalam larutan asid untuk tempoh yang lama dipanggil penyaduran; manakala kaedah membuang lapisan oksida dan merendam jalur tembaga dalam larutan asid untuk tempoh yang singkat dipanggil pencelupan. Secara tradisional, kedua-dua kaedah ini secara kolektif dirujuk sebagai penyaduran. Larutan penyaduran jalur tembaga biasanya menggunakan larutan asid sulfurik, dan kepekatan bergantung pada tahap pengoksidaan permukaan jalur tembaga. Pengoksidaan permukaan dalam pengeluaran jalur tembaga moden adalah agak ringan, dan kebanyakan penyaduran menggunakan larutan asid sulfurik dengan kepekatan 5% hingga 15%. Suhu adalah pada suhu bilik, dan ada juga yang dipanaskan sehingga 60°C. Masa bagi penyaduran jenis lulus berterusan adalah antara 10 hingga 60 saat. Parameter proses penyaduran yang spesifik perlu diselaraskan mengikut jenis jalur tembaga dan keadaan permukaannya. Kepekatan larutan asid untuk loyang adalah agak rendah, manakala untuk gangsa dan tembaga merah adalah lebih tinggi. Untuk meningkatkan kesan penyaduran aloi tembaga-nikel, pengoksidasi seperti asid nitrik dan hidrogen peroksida dicampurkan ke dalam larutan asid sulfurik. Namun, kerana asid nitrik menghasilkan pelepasan NO₂, ia tidak boleh digunakan secara berlebihan. Asid hidroklorik akan menghasilkan medium kakisan berasaskan klorida, yang akan mempercepatkan perubahan warna jalur tembaga serta menyebabkan kakisan pada peralatan, oleh itu ia perlu dielakkan. Secara amnya, gabungan penyaduran dan pengisaran dapat memberikan hasil yang baik.
1.3 Pengisaran dan Pembersihan
Kaedah pengisaran termasuk penggilapan, berus penggelek dan pengisaran penggelek, dll., untuk membersihkan permukaan mekanikal. Tambah bahan pengasah seperti silikon karbida, alumina, dll. ke roda penggilap yang diperbuat daripada kain, linen, resin, dll., atau gunakan berus dawai nilon (poliamida) yang disaluti alumina. Berus mekanikal digunakan untuk membersihkan permukaan jalur tembaga. Bagi meningkatkan kualiti penggilapan dan pengisaran permukaan jalur tembaga, pembersihan degreasing, penyiraman asid, penggilapan dan pengisaran biasanya digabungkan dalam satu barisan pengeluaran. Semasa penggilapan dan pengisaran, bagi jenis jalur tembaga yang berbeza, ketebalan jalur dan keadaan permukaan, perlu dipilih roller berus penggilapan dan pengisaran yang berbeza serta diameter dawai filamen nilon (poliamida), saiz zarah, atau jaringan dan kekerasan roller berus. Untuk berus dawai penggilap yang disaluti alumina, biasanya digunakan berus penggilap dengan diameter dawai 0.25-0.3 mm dan saiz zarah 500-600 mesh. Untuk roller berus pengasah yang diperbuat daripada fabrik bukan tenunan, saiz zarah adalah 1500~2000 mesh, kekerasan 40 (lembut) atau 60 (sederhana). Untuk produk yang mempunyai keperluan lebih tinggi terhadap permukaan jalur tembaga, bahkan boleh digunakan roller berus pengasah dengan saiz zarah 250,000 hingga 3,000 mesh. Semakin tinggi mesh, semakin pendek jangka hayat berus tersebut. Semasa penggunaan, laraskan tekanan sentuhan antara berus penggilap dan permukaan jalur tembaga, atau jumlah pengisaran roller berus pengisaran, serta kelajuan putaran roller berus yang sesuai mengikut keadaan permukaan jalur tembaga. Bagi jalur gangsa timah-fosforus yang digilap kasar dan dianil, untuk menghapuskan kecacatan permukaan yang disebabkan oleh tuangan dan penggulungan serta meningkatkan kualiti permukaan jalur, roda pengisaran elastik dengan mesh yang lebih rendah (220 mesh) sering digunakan. Penggilapan permukaan ringkas dilakukan pada jalur tebal. Wanfang Data No. 2 Gong Shoupeng: Teknologi dan Peralatan Pembersihan Permukaan Jalur Tembaga 71 Walaupun rawatan ini meningkatkan kehilangan logam pada permukaan jalur, ia akan memainkan peranan penting dalam meningkatkan kualiti permukaan jalur tembaga. Kaedah ini juga berkesan untuk menghapuskan dan meningkatkan permukaan jalur loyang yang dihasilkan melalui tuangan berterusan mendatar akibat proses peleburan dan tuangan serta operasi yang tidak betul.
1.4 Rawatan Pasivasi Permukaan (Pencegahan Karat)
Oleh kerana logam kuprum itu sendiri bersifat alkali Lewis, ia mudah kehilangan elektron dan teroksida, terutamanya aloi kuprum mempunyai perbezaan keupayaan negatif, yang sangat mudah teroksida dalam persekitaran lembap dan panas sehingga menyebabkan perubahan warna. Oleh itu, pencegahan perubahan warna selepas pembersihan juga merupakan bahagian penting dalam rawatan permukaan jalur kuprum. Rawatan anti-karat tradisional termasuk passivasi kromat dan passivasi benzotriazol (BTA). Kromat mempunyai sifat pengoksidaan yang kuat dan boleh membentuk lapisan passivasi tidak aktif pada permukaan kuprum, sekali gus berfungsi sebagai pelindung serta memberikan kesan passivasi yang baik. Namun, disebabkan oleh batasan alam sekitar, kaedah pembersihan ini tidak lagi boleh digunakan secara meluas. Benzotriazol dan turunannya mempunyai kesan yang baik dalam menghalang kakisan pada kuprum, dan kini ia merupakan bahan passivator yang paling banyak digunakan. Mekanisme passivasi BTA (C₆H₅N₃) ialah atom H dalam kumpulan NH pada cincin benzena BTA berulang kali menjalani koordinasi dan bergabung dengan kuprum berbilangan satu untuk membentuk lapisan filem seperti polimer yang mempunyai ikatan yang kuat dengan jalur tersebut. Menurut data, ketebalan filem boleh mencapai 5×10⁻⁶ mm, kestabilan haba sehingga 300°C, takat lebur di bawah 100°C, serta prestasi yang stabil dalam julat pH 3-12. Apabila digunakan, kepekatan larutan air adalah 0.5%-1% (peratus berat), pada suhu 60-80°C. Disebabkan kelarutan BTA dalam air yang terhad, adalah lebih baik melarutkannya dengan sejumlah alkohol semasa penyediaan, kemudian tuangkan ke dalam air lembut. Dalam beberapa tahun kebelakangan ini, sebuah jenis baru agen passivasi aloi kuprum CC-2002 telah dibangunkan di China. Ia berasaskan BTA dengan pelbagai aditif organik. Penyediaan, penggunaan dan penyelenggaraan cecair ini amat mudah. Kesan anti-karatnya jauh lebih baik berbanding BTA tradisional, selain tidak mengandungi ion logam berat atau bahan kimia berbahaya kepada alam sekitar, serta mempunyai pH yang hampir neutral. Ia tidak menyebabkan kakisan pada peralatan dan tidak mengiritasi kulit, menjadikannya sejenis agen passivasi baharu yang wajar dipopularkan dan digunakan.
2 Peralatan Pembersihan Permukaan Jalur Tembaga
Unit pembersihan jalur tembaga ialah peralatan khas yang dibangunkan dalam tempoh 20 tahun kebelakangan ini, dan ia telah terus diperbaiki serta disempurnakan dalam penggunaan sebenar. Biasanya, unit pembersihan jalur tembaga terdiri daripada pelbagai unit berfungsi. Unit-unit berfungsi ini termasuk unit degreasing dan pencucian, unit penyaduran asid dan pencucian, unit penggilapan dan pencucian, serta unit passivasi dan pengeringan. Unit-unit berfungsi yang berbeza boleh membentuk barisan pengeluaran rawatan permukaan jalur tembaga untuk tujuan yang berbeza, seperti: barisan pengeluaran degreasing permukaan; barisan pengeluaran degreasing dan penyaduran asid permukaan; barisan pengeluaran degreasing, penyaduran asid, penggilapan, pengisaran, dan passivasi permukaan. Selain itu, disebabkan oleh panjangnya barisan pembersihan kombinasi unit pelbagai fungsi, ruang lantai yang besar serta operasi di bahagian hadapan yang kurang mudah, susun atur barisan pembersihan baru-baru ini telah membangunkan barisan pembersihan jalur tembaga dua tingkat selain daripada satu tingkat. Susun atur satu tingkat bagi barisan pengeluaran pembersihan jalur tembaga ditunjukkan dalam Rajah 1, manakala susun atur dua tingkat bagi barisan pengeluaran pembersihan jalur tembaga ditunjukkan dalam Rajah 2.
2.1 Penyambungan Pita Tembaga
Menjahit bahagian kepala dan ekor dua gulungan pita tembaga lazimnya menggunakan mesin jahit jalur hidraulik, yang dilengkapi dengan dua acuan atas dan bawah, sistem hidraulik serta plat panduan hadapan dan belakang. Gunakan acuan atas dan bawah yang berlekuk untuk menekan sambungan dan memasukkan dawai tembaga bagi menghubungkan dua jalur tersebut. Setiap kali bahagian yang telah dijahit melalui penggelek cengkaman, penggelek pemampat atau penggelek berus, penggelek-penggelek ini akan terangkat secara automatik untuk mengelakkan kerosakan. Selepas bahagian yang dijahit telah melepasi, penggelek akan ditekan semula secara automatik. Baru-baru ini, kaedah kimpalan titik arka argon untuk menjahit jalur telah mula digunakan dalam mesin pembersihan kerana operasinya yang mudah.
2.2 Unit Penyahgrisan dan Pencucian
Unit ini biasanya terdiri daripada sebuah bilik penanggalan gris berjalur, sebuah bilik pembersihan air sejuk, beberapa pasang penggelek pemeras tertutup, sebuah tangki simpanan agen penanggalan gris, sebuah sistem peredaran dan sebuah peranti pemanas. Dalam beberapa tahun kebelakangan ini, bagi meningkatkan kesan penanggalan gris, penyemburan pra-penanggalan telah ditambah di hadapan bilik penanggalan gris. Bilik penanggalan gris dilengkapi dengan penggelek berus dawai nilon (Belon) tanpa bahan pengasah serta sebuah penggelek tekanan songsang. Arus motor penggelek berus boleh diselaraskan untuk mengawal tekanan antara berus dengan jalur tersebut. Unit penanggalan gris Hyundai juga dilengkapi dengan peranti penapisan agen penanggalan gris dan pemisahan automatik minyak-air. Pemisahan minyak-air pada agen penanggalan gris yang kurang baik akan menyebabkan kesan penanggalan gris menurun.
2.3 Pengawetan Asid dan Pencucian Air
Struktur tangki pengawetan jalur mempunyai dua jenis: jenis lapisan tunggal mudah yang dilalui dan jenis dua lapisan atas dan bawah. Pengawetan jalur tembaga moden menggunakan struktur tangki pengawetan beredar dua lapisan atas dan bawah jenis angkat. Lapisan bawah menyimpan asid, manakala jalur melalui lapisan atas. Jika jalur perlu diawetkan, hidupkan pam peredaran asid untuk mengangkat asid dari lapisan bawah ke lapisan atas, supaya jalur tersebut sepenuhnya direndam dalam asid. Oleh kerana cecair asid yang merendam jalur berada dalam keadaan mengalir, kesan pengawetan adalah lebih baik. Jika jalur tidak perlu diawetkan, cukup matikan pam asid, asid dari lapisan atas akan mengalir kembali ke lapisan bawah, dan jalur akan terus melaluinya. Terdapat cecair asid pada permukaan jalur tembaga selepas pengawetan. Biasanya, dua pasang penggelek pemampat disusun di bahagian keluar tangki asid, dan selepas diperas, ia masuk ke ruang pencucian air sejuk yang terdiri daripada paip dan muncung.
2.4 Penggilapan, Pengisaran dan Gosokan
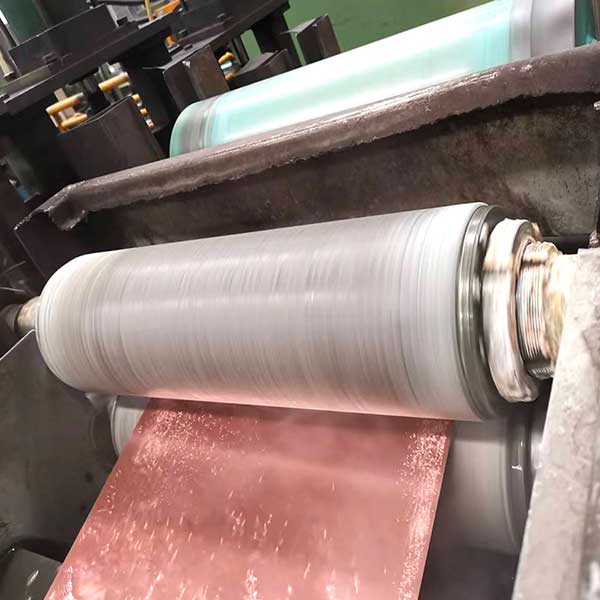
Penggilapan, pengisaran dan penyikatan merupakan peringkat yang sangat penting dalam pembersihan permukaan jalur tembaga. Ia biasanya dilakukan dalam kotak pencucian yang dilengkapi dengan berus penggilap atau berus pengisar yang berputar pada kelajuan tinggi, sambil menyemburkan sejumlah besar air untuk membilas. Terdapat banyak jenis penggelek berus; penggelek berus wayar nilon biasa boleh digunakan untuk penyikatan am; bagi menggilap dan mengisar permukaan jalur, penggelek berus yang disusun secara spiral dengan aluminium oksida atau silikon karbida (Anderlon) atau fabrik bukan tenunan tiruan berkekuatan tinggi sering digunakan. Penggelek pengisar kasar diperbuat daripada fiber. Untuk jalur tembaga dengan lebar jalur 4001Tlnl atau kurang, penggelek berus penggilap dan pengisar boleh menggunakan struktur kantilever. Bagi jalur dengan lebar lebih daripada 400mm, kebanyakan strukturnya disokong di kedua-dua hujung penggelek berus. Ketepatan pembuatan peralatan, keseimbangan dinamik penggelek berus dan keadaan pemasangan akan mempengaruhi kualiti penggilapan dan pengisaran permukaan jalur, malah boleh menyebabkan jalur tidak dapat digunakan kerana kesan berus yang ketara. Kelajuan putaran penggelek berus boleh mencapai sehingga 750-1200 rpm. Selain itu, adalah mungkin untuk menambah bilangan penggelek berus pengisar dan menyusun pelbagai jenis atau saiz mesh penggelek berus pengisar di bahagian hadapan dan belakang untuk membersihkan permukaan jalur tembaga bagi meningkatkan kebersihan permukaannya.
2.5 Penggunaan Pelbagai Peringkat Air Pembilasan
Sebuah barisan pengeluaran pembersihan jalur tembaga yang mempunyai fungsi degreasing, pickling, penggilapan, pengisaran dan passivasi, setiap unit fungsi perlu dilengkapi dengan pencucian air sejuk. Jika air bilasan bagi setiap unit dibekalkan dan dikeluarkan secara berasingan, penggunaan air akan menjadi sangat besar. Oleh itu, sebuah peranti pembilasan air berbilang peringkat yang dipanggil “bekalan songsang” telah diperkenalkan. Ia membahagikan tangki air bilasan kepada beberapa tangki air yang berasingan. Air bilasan selepas penggilapan kembali ke Tangki Air No. 1. Air dari Tangki Air No. 1 digunakan sebagai air bilas selepas pickling jalur. Air bilas tersebut kembali ke Tangki Air No. 2. Digunakan untuk pembilasan selepas degreasing jalur dan mengalirkan semula air. Memandangkan air penggilapan mengandungi lebih banyak serbuk tembaga dan zarah lain, satu penapis tali pinggang yang berasingan mesti dipasang, dan ia boleh dikitar semula selepas ditapis.
2.6 Pemassanan dan Pengeringan
Agen pengpasifan kitar semula boleh disembur atau direndam untuk bertindak balas dengan jalur tembaga yang melaluinya bagi membentuk lapisan pengpasifan pada permukaannya untuk mencapai kesan pencegahan karat. Suhu udara panas di dalam bilik pengeringan adalah sekitar 80°C, dan biasanya kipas peredaran udara panas serta kipas penyahlembap digunakan untuk pemanasan. Bagi memastikan bahawa permukaan jalur tembaga dikeringkan selepas melalui ruang pengeringan, lembapan pada permukaan jalur tembaga yang masuk ke dalam ruang pengeringan mesti dibuang terlebih dahulu. Oleh itu, dua pasang penggelek pemeras getah sering dilengkapi dengan “pisau udara” untuk meniup keluar sisa lembapan. Baru-baru ini, penggelek milenium 3M (Mill Roll) telah digunakan sebagai ganti penggelek pemeras getah. Penggelek milenium ialah sejenis penggelek berstruktur cakera gentian bukan tenunan berpori berkekuatan tinggi yang memberikan kesan pemerasan yang lebih baik. Perhatian khusus harus diberikan semasa menggunakan penggelek milenium untuk mengelakkan sudut yang terlalu tajam dan tepi jalur tembaga yang retak agar tidak menyebabkan kerosakan padanya.
3 Kesimpulan
Peralatan pembersihan jalur tembaga yang terdiri daripada unit-unit berfungsi yang berbeza bukan sahaja dapat memenuhi keperluan pembersihan permukaan jalur tembaga siap, malah boleh digunakan untuk pembersihan permukaan jalur tembaga dalam proses pertengahan, dan juga boleh digunakan untuk pengisaran serta penyingkiran kecacatan permukaan pada bilet penggelek kasar. Dengan peningkatan berterusan keperluan pelanggan terhadap kualiti permukaan jalur tembaga, pembangunan teknologi dan peralatan rawatan permukaan jalur tembaga semakin mendapat perhatian kilang-kilang pengeluaran tembaga dan pengeluar peralatan, serta telah menjadi sebahagian penting dalam teknologi dan peralatan pengeluaran jalur tembaga, yang semakin menunjukkan kepentingannya.