Durante la produzione di nastri in rame e leghe di rame, sulla superficie si formano vari contaminanti organici e inorganici dopo il ricottura e la laminazione del nastro. Se non viene gestito correttamente o se è esposto a un’atmosfera ad alta temperatura, la superficie del nastro di rame si ossida e l’olio di laminazione residuo può anche contaminare la superficie del nastro. Se i prodotti intermedi vengono immagazzinati in modo improprio, possono anch’essi causare scolorimento della superficie. Con l’ampia applicazione dei prodotti in nastro di rame nell’industria moderna, i requisiti per la sua qualità superficiale stanno diventando sempre più elevati. Per ottenere nastri di rame di alta qualità, è molto importante rafforzare la pulizia della superficie. Di conseguenza, la tecnologia e le attrezzature per la pulizia della superficie dei nastri di rame sono generalmente considerate importanti.
1 Tecnologia di pulizia della superficie delle strisce di rame
1.1 Sgrassaggio
Il degreasing ha lo scopo di rimuovere i contaminanti organici sulla superficie della striscia di rame, in particolare l’olio di laminazione residuo e l’olio meccanico che vi si è mescolato. Il degreasing viene principalmente effettuato come trattamento preliminare alla decapatura e alla lucidatura della superficie. Se il degreasing non è completo, gli ossidi presenti sulla superficie della striscia di rame non possono essere completamente rimossi dall’acido. I metodi di degreasing includono: degreasing con solvente, degreasing con soda caustica, degreasing elettrolitico e degreasing ad ultrasuoni.
1.1.1 Sgrassaggio con solventi
I solventi sgrassanti includono quelli a base di petrolio, quelli contenenti cloro, quelli contenenti fluoro e i tensioattivi. I sistemi a base di petrolio sono facilmente infiammabili, i sistemi a base di cloro sono cancerogeni e i sistemi a base di fluoro danneggiano lo strato di ozono, quindi vengono utilizzati raramente. Recentemente sono stati sviluppati più tensioattivi. I tensioattivi introducono basi lipofile nelle molecole e emulsionano l’olio in acqua per ottenere lo sgrassaggio.
1.1.2 Sgrassaggio alcalino
I grassi e gli oli di origine animale e vegetale vengono decomposti con l’alcali e idrolizzati per produrre acido grasso di sodio di alta qualità (sapone) e glicerina. Questa reazione di saponificazione consente la sgrassatura, e il sapone risultante funge da tensioattivo anionico per favorire la sgrassatura. Tuttavia, l’olio da laminazione è un olio minerale, principalmente costituito da idrocarburi alifatici derivati dal petrolio, e non subisce saponificazione. Pertanto, nell’operazione di sgrassatura alcalina è necessario aggiungere tensioattivi.
1.1.3 Sgrassaggio elettrolitico
La sgrassatura elettrolitica è un metodo molto efficace. Di solito viene effettuata in una soluzione alcalina di sgrassaggio, dove l’acqua viene elettrolizzata. L’elettrolisi catodica (si utilizza nastro di rame come catodo) produce idrogeno, mentre l’elettrolisi anodica produce ossigeno. Le bolle generate possono rimuovere gli agenti contaminanti dalla superficie. L’idrogeno prodotto dall’elettrolisi catodica è il doppio rispetto all’ossigeno, e l’effetto riducente dell’idrogeno attiva anche la superficie. Pertanto, per la sgrassatura elettrolitica delle strisce di rame si adotta il metodo dell’elettrolisi catodica, ma occorre prestare attenzione alla precipitazione di impurità metalliche nella soluzione di sgrassaggio e al verificarsi di una sgrassatura eccessiva. L’aggiunta di cianuro aiuta a prevenire la precipitazione di impurità metalliche, ma comporta problemi di inquinamento e deve essere utilizzato con estrema cautela. L’elettrolisi anodica, grazie all’ossidazione dell’ossigeno, può rimuovere il protettivo presente sulla superficie della striscia di rame che non può essere eliminato tramite l’elettrolisi catodica, ma è soggetta a un’eccessiva sgrassatura.
I. 1.4 Sgrassaggio ad ultrasuoni
La macchina per la pulizia sgrassante ad ultrasuoni è composta da un generatore di segnali ad ultrasuoni e da una vasca di pulizia sgrassante. Il generatore di segnali ad ultrasuoni produce un segnale di oscillazione ad alta frequenza (onda sinusoidale), che genera decine di migliaia di oscillazioni meccaniche ad alta frequenza al secondo tramite il trasduttore, formando onde ultrasoniche nel liquido sgrassante, le quali alternano pressioni positive e negative a frequenze elevate. La propagazione radiale in avanti (con funzioni di irradiazione diretta, riflessione e rifrazione) nel mezzo denso provoca continuamente la formazione di innumerevoli microbolle nel liquido sgrassante, che continuano a scoppiare. Questo fenomeno è chiamato “effetto cavitazione”. Quando le bolle scoppiano, si forma una pressione istantanea superiore a 1.000 atmosfere, producendo una serie di esplosioni, liberando enorme energia e generando un impatto significativo sulla superficie della striscia di rame, facendo sì che l’olio si stacchi rapidamente dalla superficie della striscia, raggiungendo così lo scopo dello sgrassaggio e della pulizia. Utilizzando lo sgrassaggio ad ultrasuoni con solvente, se la superficie della striscia di rame è leggermente ossidata, non è necessario procedere alla decapatura. L’agente passivante viene aggiunto al detergente per completare la passivazione durante la pulizia, semplificando notevolmente il processo e l’apparecchiatura di sgrassaggio e pulizia.
1.2 Decapaggio
Rispetto alla pulizia meccanica della superficie, esistono due tipi di pulizia chimica della superficie delle strisce di rame: la decapazione e l’immersione. Il metodo che prevede la rimozione dello spesso strato di ossido dalla superficie e l’immersione prolungata della striscia di rame in una soluzione acida è chiamato decapazione; mentre il metodo che prevede la rimozione dello strato di ossido e l’immersione breve della striscia di rame in una soluzione acida è chiamato immersione. Tradizionalmente, questi due metodi vengono indicati collettivamente come decapaggio. La soluzione per il decapaggio delle strisce di rame utilizza solitamente una soluzione di acido solforico, e la concentrazione dipende dal grado di ossidazione della superficie della striscia di rame. L’ossidazione superficiale nella produzione moderna di strisce di rame è relativamente lieve, e nella maggior parte dei casi si utilizza una soluzione di acido solforico con una concentrazione compresa tra il 5% e il 15%. La temperatura è quella ambiente, e in alcuni casi viene portata a 60°C. Il tempo di decapaggio in linea varia da 10 a 60 secondi. I parametri specifici del processo di decapaggio devono essere regolati in base alle diverse varietà di strisce di rame e alle condizioni superficiali. La concentrazione della soluzione acida per l’ottone è relativamente bassa, mentre per il bronzo e il rame rosso è relativamente più alta. Per potenziare l’effetto del decapaggio delle leghe di rame-nichel, si aggiungono alla soluzione di acido solforico ossidanti come l’acido nitrico e il perossido di idrogeno. Tuttavia, poiché l’acido nitrico produce emissioni di NO₂, non dovrebbe essere usato in eccesso. L’acido cloridrico genera agenti corrosivi a base di cloruri, che accelerano lo scolorimento delle strisce di rame e corrodono le attrezzature, quindi va evitato. In generale, la combinazione di decapaggio e smerigliatura può ottenere buoni risultati.
1.3 Levigatura e pulizia
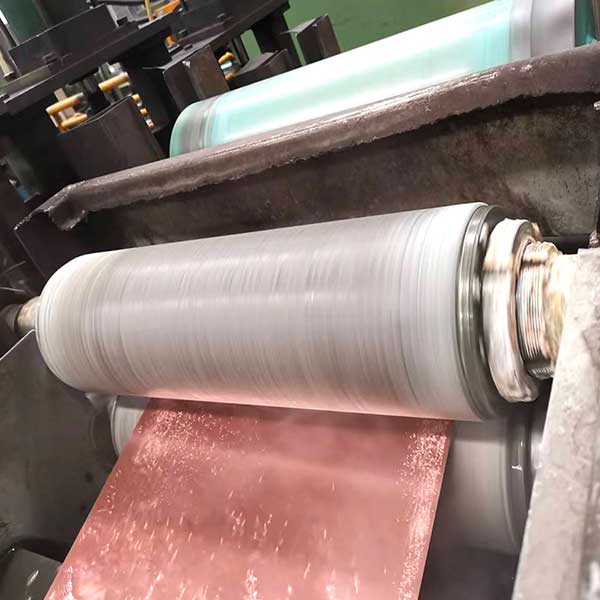
I metodi di rettifica includono la lucidatura, la spazzolatura a rullo e la rettifica a rullo, ecc., per pulire la superficie meccanica. Aggiungere abrasivi come carburo di silicio, allumina, ecc. alla mola di lucidatura realizzata in tessuto, lino, resina, ecc., oppure utilizzare una spazzola metallica in nylon (poliammide) rivestita con allumina. Spazzolatura meccanica per pulire la superficie della striscia di rame. Al fine di migliorare la qualità della lucidatura e della rettifica della superficie delle strisce di rame, la pulizia sgrassante, la decapazione, la lucidatura e la rettifica vengono solitamente combinate in una linea di produzione. Durante la lucidatura e la rettifica, per diversi tipi di nastri di rame, spessori dei nastri e condizioni superficiali, si devono selezionare rulli spazzolanti e di rettifica diversi, nonché diametri dei fili in nylon (poliammide), granulometrie o maglie e durezze dei rulli spazzolanti. Per le spazzole metalliche di lucidatura rivestite con allumina, si utilizza solitamente una spazzola di lucidatura con un diametro del filo di 0,25-0,3 mm e una granulometria di 500-600 mesh. Per il rullo spazzolante abrasivo in tessuto non tessuto, la granulometria è di 1500~2000 mesh, la durezza è 40 (morbida) o 60 (media). Per i prodotti con requisiti più elevati sulla superficie delle strisce di rame, si possono persino utilizzare rulli spazzolanti abrasivi con una granulometria di 250.000-3.000 mesh. Maggiore è la mesh, minore è la durata di servizio della spazzola. Durante l’uso, regolare la pressione di contatto tra la spazzola di lucidatura e la superficie della striscia di rame, oppure la quantità di rettifica del rullo spazzolante e la velocità di rotazione appropriata del rullo spazzolante in base alle condizioni della superficie della striscia di rame. Per le strisce di bronzo-stagno-fosforo laminate a caldo e ricotte, al fine di rimuovere i difetti superficiali causati dalla colata e dalla laminazione e migliorare la qualità della superficie delle strisce, si utilizzano spesso mole elastiche con una mesh inferiore (220 mesh). Si esegue una semplice lucidatura superficiale sulla striscia spessa. Wanfang Data n. 2 Gong Shoupeng: Tecnologia e attrezzature per la pulizia della superficie delle strisce di rame 71 Sebbene questo trattamento aumenti la perdita di metallo sulla superficie della striscia, svolgerà un ruolo significativo nel miglioramento della qualità della superficie della striscia di rame. Questo metodo è efficace anche per rimuovere e migliorare la superficie delle strisce di ottone prodotte mediante colata continua orizzontale a causa di processi di fusione e colata e operazioni non corrette.
1.4 Trattamento di passivazione superficiale (prevenzione della ruggine)
Poiché il rame metallico è di per sé una base di Lewis, tende facilmente a perdere elettroni e ad ossidarsi; in particolare, le leghe di rame presentano una differenza di potenziale negativa, risultando molto suscettibili all’ossidazione in ambienti umidi e caldi, con conseguente scolorimento. Pertanto, la prevenzione dello scolorimento dopo la pulizia rappresenta un aspetto importante del trattamento superficiale delle strisce di rame. I trattamenti tradizionali antiossidanti includono la passivazione al cromato e la passivazione con benzotriazolo (BTA). Il cromato possiede forti proprietà ossidanti e può formare uno strato passivante inattivo sulla superficie del rame, svolgendo così un ruolo protettivo e garantendo un buon effetto passivante. A causa di vincoli ambientali, questo metodo di purificazione non può più essere utilizzato su larga scala. Il benzotriazolo e i suoi derivati sono efficaci nell’inibire la corrosione del rame e attualmente rappresentano il passivante più ampiamente impiegato. Il meccanismo di passivazione del BTA (C₆H₅N₃) consiste nel fatto che l’idrogeno del gruppo NH dell’anello benzenico del BTA si coordina ripetutamente con il rame monovalente, formando un film composto simile a un polimero, che presenta un forte legame con la striscia. Secondo i dati, lo spessore del film può raggiungere 5×10⁻⁶ mm, la stabilità termica è di 300 °C, il punto di fusione è inferiore a 100 °C e le prestazioni sono stabili in un intervallo di pH da 3 a 12. Al momento dell’uso, la concentrazione della soluzione acquosa è dello 0,5%-1% (in peso), con una temperatura di 60-80 °C. Data la limitata solubilità del BTA in acqua, è consigliabile scioglierlo preliminarmente in una certa quantità di alcol prima di versarlo in acqua dolce. Negli ultimi anni, in Cina è stato sviluppato un nuovo tipo di agente passivante per leghe di rame, denominato CC-2002, basato sul BTA con l’aggiunta di vari additivi organici. La preparazione, l’impiego e la manutenzione del prodotto liquido sono estremamente semplici. L’effetto antiossidante risulta significativamente migliorato rispetto al BTA tradizionale, senza contenere ioni di metalli pesanti né sostanze chimiche nocive per l’ambiente, e il pH è prossimo alla neutralità. Non provoca corrosione alle apparecchiature né irritazione alla pelle, costituendo un nuovo tipo di passivante meritevole di diffusione e applicazione.
2 Attrezzature per la pulizia della superficie delle strisce di rame
L’unità di pulizia delle strisce di rame è un’apparecchiatura speciale sviluppata negli ultimi 20 anni e che è stata continuamente migliorata e perfezionata nell’uso reale. Di solito, l’unità di pulizia delle strisce di rame è composta da diverse unità funzionali. Queste unità funzionali includono unità di sgrassaggio e lavaggio, unità di decapaggio e lavaggio, unità di lucidatura e lavaggio e unità di passivazione e asciugatura. Diverse unità funzionali possono formare linee di produzione per il trattamento della superficie delle strisce di rame con scopi diversi, come ad esempio: linea di produzione per lo sgrassaggio superficiale; linea di produzione per lo sgrassaggio e il decapaggio superficiale; linea di produzione per lo sgrassaggio, il decapaggio, la lucidatura, la levigatura e la passivazione superficiali. Inoltre, a causa della lunga linea di pulizia derivante dalla combinazione di unità multifunzionali, dell’ampia superficie occupata e delle operazioni poco pratiche alla postazione frontale, la disposizione della linea di pulizia ha recentemente visto lo sviluppo di una linea di pulizia delle strisce di rame a doppio piano oltre a quella a un solo piano. La disposizione a un solo piano della linea di produzione per la pulizia delle strisce di rame è mostrata nella Figura 1, mentre la disposizione a due piani della linea di produzione per la pulizia delle strisce di rame è mostrata nella Figura 2.
2.1 Cucitura del nastro di rame
La giunzione della testa e della coda dei due rotoli di nastro di rame generalmente utilizza una macchina idraulica per la giunzione a strisce, dotata di due matrici superiore e inferiore, un sistema idraulico e piastre guida anteriori e posteriori. Si utilizzano matrici concave e convesse superiori e inferiori per punzonare le giunture e inserire fili di rame per collegare le due strisce. Ogni volta che la parte giunta della striscia passa attraverso il rullo di presa, il rullo di compressione o il rullo spazzola, questi rulli si sollevano automaticamente per evitare danni. Dopo che la parte giunta è passata, il rullo viene automaticamente riabbassato. Recentemente, il metodo di saldatura a punti con arco di argon per la giunzione delle strisce ha iniziato a essere utilizzato nelle macchine di pulizia grazie alla sua semplicità d’uso.
2.2 Unità di sgrassaggio e lavaggio
L’unità è solitamente composta da una camera di sgrassaggio del nastro, una camera di lavaggio con acqua fredda, diverse coppie di rulli compressori incapsulati, un serbatoio per il liquido sgrassante, un sistema di circolazione e un dispositivo di riscaldamento. Negli ultimi anni, per migliorare l’effetto sgrassante, è stato aggiunto uno sgrassaggio preliminare a spruzzo davanti alla camera di sgrassaggio. La camera di sgrassaggio è dotata di un rullo spazzola in nylon (Belon) privo di abrasivi e di un rullo di pressione inversa. La corrente del motore del rullo spazzola può essere regolata per adeguare la pressione della spazzola sul nastro. L’unità di sgrassaggio di Hyundai è inoltre dotata di dispositivi di filtrazione del liquido sgrassante e di separazione automatica olio-acqua. Una cattiva separazione olio-acqua del liquido sgrassante può ridurre l’efficacia del sgrassaggio.
2.3 Decapaggio e lavaggio ad acqua
La struttura del serbatoio di decapaggio delle nastri è di due tipi: semplice a singolo strato passante e a doppio strato superiore e inferiore. Il moderno decapaggio dei nastri di rame adotta una struttura a serbatoio di decapaggio circolante a doppio strato superiore e inferiore di tipo sollevabile. Lo strato inferiore contiene l’acido, mentre il nastro passa attraverso lo strato superiore. Se il nastro deve essere decapato, si avvia la pompa di circolazione dell’acido per sollevare l’acido dallo strato inferiore a quello superiore, in modo che il nastro sia completamente immerso nell’acido. Poiché il liquido acido che immerso nel nastro è in stato di flusso, l’effetto di decapaggio è migliore. Se il nastro non necessita di decapaggio, basta spegnere la pompa dell’acido; l’acido dello strato superiore tornerà allo strato inferiore e il nastro passerà direttamente. Dopo il decapaggio, sulla superficie del nastro di rame rimane del liquido acido. Di solito, all’uscita del serbatoio dell’acido sono disposte due coppie di rulli pressori e, dopo la spremitura, il nastro entra nella camera di lavaggio con acqua fredda composta da tubi e ugelli.
2.4 Lucidatura, levigatura e spazzolatura
La lucidatura, la smerigliatura e la spazzolatura sono fasi molto importanti nella pulizia della superficie delle strisce di rame. Di solito vengono eseguite in una cabina di lavaggio dotata di una spazzola lucidante o abrasiva che ruota ad alta velocità, mentre viene spruzzata una grande quantità d’acqua per il risciacquo. Esistono molti tipi di rulli spazzola: per la spazzolatura generale si possono utilizzare rulli spazzola in filo di nylon; per la lucidatura e la smerigliatura della superficie del nastro si usano spesso rulli spazzola a disposizione elicoidale con ossido di alluminio o carburo di silicio (Anderlon) oppure tessuti non tessuti artificiali ad alta resistenza come rulli abrasivi in fibra. Per nastri di rame con una larghezza fino a 400 mm, i rulli spazzola per la lucidatura e la smerigliatura possono adottare una struttura a sbalzo. Per nastri con larghezza superiore a 400 mm, la maggior parte delle strutture prevede un supporto su entrambe le estremità del rullo spazzola. La precisione di fabbricazione dell’apparecchiatura, l’equilibrio dinamico dei rulli spazzola e le condizioni di installazione influiranno sulla qualità della lucidatura e della smerigliatura della superficie del nastro, arrivando persino a renderlo inutilizzabile a causa di evidenti segni di spazzolatura. La velocità di rotazione del rullo spazzola può raggiungere i 750-1200 giri/min. È anche possibile aumentare il numero di rulli spazzola abrasivi e disporre davanti e dietro rulli spazzola abrasivi di diversi tipi o grane per pulire la superficie del nastro di rame e migliorarne la pulizia.
2.5 Utilizzo a più livelli dell’acqua di scarico
Una linea di produzione per la pulizia delle strisce di rame con funzioni di sgrassaggio, decapaggio, lucidatura, levigatura e passivazione; ogni unità funzionale deve essere dotata di un sistema di lavaggio ad acqua fredda. Se l’acqua di risciacquo di ciascuna unità viene fornita e scaricata separatamente, il consumo d’acqua risulta molto elevato. Pertanto, è stato introdotto un dispositivo di risciacquo a più stadi denominato “alimentazione inversa”. Esso suddivide il serbatoio dell’acqua di risciacquo in diversi serbatoi separati. L’acqua di risciacquo della lucidatura torna al serbatoio n. 1. L’acqua del serbatoio n. 1 viene utilizzata come acqua di risciacquo dopo il decapaggio della striscia. L’acqua di risciacquo torna al serbatoio n. 2, utilizzata per il risciacquo dopo lo sgrassaggio della striscia e per il recupero dell’acqua di scarico. Poiché l’acqua di lucidatura contiene una maggiore quantità di polvere di rame e altre particelle, è necessario dotarla di un filtro a nastro separato, che può essere riciclata dopo il filtraggio.
2.6 Passivazione e asciugatura
Agente passivante riciclato può essere spruzzato o immerso per reagire con il nastro di rame in transito, formando un film di passivazione sulla superficie e ottenendo così l’effetto di prevenzione della ruggine. La temperatura dell’aria calda nella camera di essiccazione è di circa 80°C e, di solito, vengono utilizzati un ventilatore di circolazione dell’aria calda e un ventilatore deumidificante per il riscaldamento. Per garantire che la superficie del nastro di rame sia asciutta dopo il passaggio attraverso la camera di essiccazione, è necessario prima rimuovere l’umidità superficiale del nastro di rame che entra nella camera. Per questo motivo, due coppie di rulli pressori in gomma sono spesso dotate di “coltelli ad aria” per soffiare via l’umidità residua. Recentemente, i rulli Millennium di 3M (Mill Roll) sono stati utilizzati al posto dei rulli pressori in gomma. Il rullo Millennium è una sorta di rullo a struttura a disco in fibra non tessuta porosa ad alta resistenza, con un effetto di spremitura migliore. Occorre prestare particolare attenzione all’uso dei rulli Millennium per evitare angoli troppo acuti e bordi scheggiati del nastro di rame, che potrebbero danneggiarlo.
3 Conclusione
L’attrezzatura per la pulizia delle strisce di rame, composta da diverse unità funzionali, non solo soddisfa le esigenze di pulizia della superficie delle strisce di rame finite, ma può anche essere utilizzata per la pulizia della superficie delle strisce di rame nel processo intermedio e persino per la rettifica e la rimozione dei difetti superficiali del grezzo laminato. Con il continuo miglioramento delle esigenze dei clienti in merito alla qualità della superficie delle strisce di rame, lo sviluppo della tecnologia e delle attrezzature per il trattamento superficiale delle strisce di rame ha attirato sempre più l’attenzione degli impianti di produzione del rame e dei produttori di attrezzature, diventando una parte importante della tecnologia e delle attrezzature per la produzione di strisce di rame, che ha dimostrato sempre più la sua importanza.