در طی تولید نوارهای مس و فلزات آلیاژی مس، پس از آنیل و کشش نوار، انواع آلودگیهای آلی و غیرآلی بر روی سطح وجود دارند. در صورت رعایت نکردن روش مناسب یا در محیط با دمای بالا، سطح نوار مسی اکسید میشود و روغن کشش باقیمانده نیز سطح نوار را آلوده میکند. همچنین، در صورت نگهداری نامناسب محصولات بینگانه، میتواند باعث تغییر رنگ سطح شود. با گسترش کاربرد محصولات نوار مسی در صنعت مدرن، Anforderungen به کیفیت سطح آن همواره در حال افزایش است. برای بدست آوردن نوار مسی با کیفیت بالا، تقویت تمیزکاری سطح آن بسیار حائز اهمیت است. بنابراین، فناوری و تجهیزات تمیزکاری سطح نوار مسی به طور گسترده مورد توجه قرار میگیرند.
1 فناوری تمیزکاری سطح نوار مس
1.1 رفع چربی
هدف از چربزدایی، حذف آلودگیهای آلی روی سطح نوار مسی، بهویژه روغن باقیماندهٔ پرس و روغن مکانیکی که در آن مخلوط شده است، میباشد. چربزدایی عمدتاً برای عملیات قبل از ترششست و سمبادهزنی سطح انجام میشود. اگر چربزدایی کامل نباشد، اکسیدهای روی سطح نوار مسی توسط اسید بهطور کامل تمیز نمیشوند. روشهای چربزدایی شامل: چربزدایی با solvent، چربزدایی با لی، چربزدایی الکترولیتی و چربزدایی با امواج فراصوت میباشد.
1.1.1 رفع چربی با حلال
حلالهای رفع چربی شامل سیستمهای پترولی، حاوی کلر، حاوی فلوئور و بخشهای فعال سطحی میشوند. سیستمهای پترولی به راحتی میتوانند منجر به آتشسوزی شوند، سیستمهای حاوی کلر سرطانزا هستند و سیستمهای حاوی فلوئور به لایه ازن آسیب میرسانند، بنابراین به ندرت استفاده میشوند. اخیراً، بیشتر بخشهای فعال سطحی توسعه یافتهاند. بخشهای فعال سطحی قواعد لیپوفیلیک را درون مولکولها قرار میدهند و روغن را در آب امولسیفه میکنند تا به رفع چربی دست یابند.
1.1.2 رفع چربی با لای
چربیها و روغنهای حیوانی و گیاهی با قلیا تجزیه و هیدرولیز میشوند تا اسید چرب سدیم با کیفیت بالا (صابون) و گلیسرین تولید شود. این واکنش صابونیسازی منجر به دورکردن چربی میشود و صابون حاصل به عنوان یک بخشکن آنیونی عمل کرده و به دورکردن چربی کمک میکند. اما. روغن چرخکاری روغن معدنی است، عمدتاً کربوهیدراتهای آلیفاتیک نفتی، و تحت صابونیسازی قرار نمیگیرد. بنابراین، در فرآیند دورکردن چربی با قلیا باید سطحفعال افزوده شود.
1.1.3 رفع چربی الکترولیتی
شستشوی الکترولیتی یک روش بسیار موثر است. معمولاً در محلول شستشوی قلیایی با جریان الکتریکی کار میشود. آب الکترولیز میشود. الکترولیز کاتدی (از نوار مس به عنوان کاتد استفاده میشود) منجر به تولید هیدروژن و الکترولیز آندی منجر به تولید اکسیژن میشود. حبابهای تولید شده میتوانند آلایندههای سطحی را جدا کنند. مقدار هیدروژن تولید شده در الکترولیز کاتدی دو برابر اکسیژن است و اثر بازگردانی هیدروژن نیز سطح را فعال میکند. بنابراین، شستشوی الکترولیتی نوارهای مسی از روش الکترولیز کاتدی استفاده میکند، اما باید به رسوب شدن ناخالصیهای فلزی در محلول شستشو و اتفاق افتادن شستشوی بیش از حد توجه کرد. افزودن سیانید به جلوگیری از رسوب شدن ناخالصیهای فلزی کمک میکند، اما مشکلات آلودگی دارد و باید به طور دقیق استفاده شود. الکترولیز آندی، به دلیل اکسیداسیون اکسیژن، میتواند روغن محافظ موجود بر روی سطح نوار مسی را که با الکترولیز کاتدی قابل حذف نیست، بردارد، اما مستعد شستشوی بیش از حد است.
I. 1.4 رفع چربی با امواج فراصوت
دستگاه تمیزکاری با رفع روغن از روی سطح با استفاده از امواج فراصوت از یک تولیدکننده سیگنال اولتراسونیک و یک مخزن تمیزکاری تشکیل شده است. تولیدکننده سیگنال اولتراسونیک یک سیگنال نوسان فرکانس بالا (موج سینوسی) تولید میکند که از طریق تبدیلکننده دهها هزار نوسان مکانیکی فرکانس بالا در هر ثانیه ایجاد میشود و در مایع رفع روغن امواج اولتراسونیک را تشکیل میدهد که به صورت متناوب تحت فشارهای مثبت و منفی با فرکانسهای بالا قرار میگیرند. انتشار پرتویی جلویی (با توابع تابش مستقیم، انعکاس و انكسار) در محیط متراکم و متراکم، بطور متناوب باعث میشود که مایع رفع روغن بارها بیشماری حبابچههای بسیار کوچک را تولید کرده و به طور مداوم منفجر شوند. این پدیده «اثر حبابزایی» نامیده میشود. هنگامی که حباب منفجر میشود، فشار لحظهای بالای ۱,۰۰۰ اتمسفر ایجاد میشود، که منجر به رخداد یک سری انفجارها، آزاد شدن انرژی عظیم و ایجاد ضربههای بزرگ بر روی سطح نوار مسی میشود؛ این امر باعث میشود که روغن به سرعت از سطح نوار جدا شود و هدف رفع روغن و تمیزکاری محقق شود. با استفاده از روش رفع روغن از روی سطح با حلال از امواج فراصوت، اگر سطح نوار مسی به طور جزئی اکسید شده باشد، نیازی به تیزابزدایی نیست. عامل پاسیوکاری به مواد تمیزکاری اضافه میشود تا همزمان با تمیزکاری عمل پاسیوکاری انجام شود، که این موضوع فرآیند و تجهیزات تمیزکاری را بسیار سادهتر میکند.
1.2 تیزابزدایی
در مقایسه با تمیزکاری مکانیکی سطح، دو نوع تمیزکاری شیمیایی سطح نوار مس وجود دارد: ترشکاری و غوطهوری. روش حذف فیلم ضخیم اکسید روی سطح و غوطهور کردن نوار مس در محلول اسیدی برای مدت طولانی، ترشکاری نامیده میشود؛ و روش حذف فیلم اکسید و غوطهور کردن نوار مس در محلول اسیدی برای مدت کوتاه، غوطهوری نامیده میشود. به طور سنتی، این دو روش به طور کلی ترشکاری نامیده میشوند. محلول ترشکاری نوار مس معمولاً از محلول سولفوریک اسید استفاده میکند و غلظت آن بستگی به میزان اکسیداسیون سطح نوار مس دارد. اکسیداسیون سطح در تولید نوارهای مسی مدرن نسبتاً کم است و بیشتر ترشکاریها از محلول سولفوریک اسید با غلظت ۵ تا ۱۵٪ استفاده میکنند. دما معمولاً دمای اتاق است و بعضی از آنها تا ۶۰°C گرم میشوند. زمان استفاده از ترشکاری نوع گذری بین ۱۰ تا ۶۰ ثانیه متغیر است. پارامترهای خاص فرآیند ترشکاری باید بر اساس انواع مختلف نوار مس و شرایط سطح تنظیم شوند. غلظت محلول اسیدی برای برنج نسبتاً پایینتر و برای برنز و مس قرمز نسبتاً بالاتر است. برای تقویت اثر ترشکاری آلیاژ مس-نیکل، مواد اکسیدکنندهای مانند اسید نیتریک و هیدروژن پراکسید به محلول سولفوریک اسید اضافه میشود. با این حال، به دلیل تبخیر NO₂ از اسید نیتریک، از استفاده بیش از حد آن باید خودداری کرد. اسید هیدروکلریک منجر به تشکیل محیطهای خوردگنده کلریدی میشود که باعث تسریع تغییر رنگ نوارهای مسی و خوردگی تجهیزات میشود، بنابراین باید از آن اجتناب شود. به طور کلی، ترکیب ترشکاری و سنگزنی میتواند نتایج خوبی حاصل کند.
1.3 سنگزنی و تمیزکاری
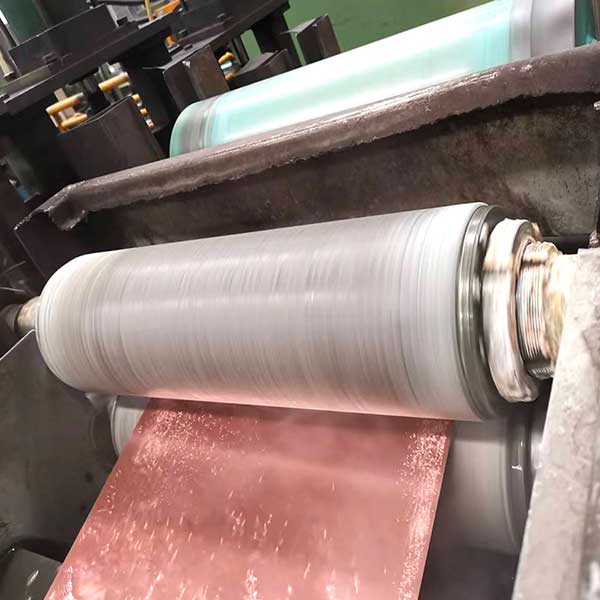
روشهای سمبادهکاری شامل پولیش، برس زدن با رولر و سمبادهکاری با رولر و غیره است که برای تمیز کردن سطح مکانیکی به کار میروند. مواد سایندهای مانند کاربید سیلیکون، آلومینا و غیره را به چرخ پولیش ساخته شده از پارچه، لینن، رزین و غیره اضافه کنید یا از برس سیمی نایلون (پلی آمید) روکش آلومینا استفاده کنید. با برس زدن مکانیکی سطح نوار مسی را تمیز کنید. برای بهبود کیفیت پولیش و سمبادهکاری سطح نوار مسی، تمیزکاری بدون روغن، ترشکاری، پولیش و سمبادهکاری معمولاً در یک خط تولید ترکیب میشوند. هنگام پولیش و سمبادهکاری، برای انواع مختلف نوارهای مسی، ضخامت نوارها و شرایط سطح، باید از رولرهای برس پولیش و سمبادهکاری و قطرهای سیم فیلامنت نایلون (پلی آمید)، اندازه ذرات یا شبکه و سختی رولر برس مناسب انتخاب شود. برای برسهای سیمی پولیش روکش آلومینا، معمولاً از برس پولیشی با قطر سیم 0.25-0.3 میلیمتر و اندازه ذرات 500-600 مش استفاده میشود. برای رولر برس ساینده ساخته شده از پارچه غیربافته، اندازه ذرات 1500~2000 مش و سختی 40 (نرم) یا 60 (متوسط) است. برای محصولاتی که در خصوص سطح نوارهای مسی Anhui University of Technology No. 2 Gong Shoupeng: Copper Strip Surface Cleaning Technology and Equipment 71 Although this treatment increases the metal loss on the surface of the strip, it will play a significant role in improving the surface quality of the copper strip. This method is also effective for removing and improving the surface of the brass strip produced by horizontal continuous casting due to improper melting and casting process and operation.
1.4 عملیات پاسیوکاری (جلوگیری از زنگ زدن) سطح
از آنجایی که خود فلز مس یک باز لوئیس است، به راحتی الکترون از دست میدهد و اکسید میشود؛ بهویژه آلیاژ مس که اختلاف پتانسیل منفی دارد، در محیط مرطوب و گرم بسیار آسان اکسید شده و رنگپوشی میکند. بنابراین، جلوگیری از رنگپوشی پس از تمیزکاری نیز بخش مهمی از عملیات سطحی نوارهای مسی است. روشهای سنتی ضد رنگپوشی شامل پاسیواشن با کرومات و پاسیواشن با بنزوتریازول (BTA) میباشد. کرومات خاصیت اکسیدکننده قوی دارد و میتواند روی سطح مس لایهای پاسیو غیرفعال تشکیل دهد، به این ترتیب نقش محافظتی ایفا میکند و اثر پاسیواشن خوبی دارد. با توجه به محدودیتهای زیستمحیطی، این روش تمیزکاری دیگر نمیتواند بهطور گسترده استفاده شود. بنزوتریازول و مشتقات آن در جلوگیری از خوردگی مس اثر خوبی دارند و در حال حاضر پاسیواژن پراستفادهترین ماده است. مکانیسم پاسیواشن BTA (C₆H₅N₃) این است که هیدروژن موجود در گروه NH حلقه بنزن BTA بارها با مس یکبالتی هماهنگ و ترکیب شده و لایهای پلیمری شبیه به فیلم را تشکیل میدهد که با نوار اتصال قوی دارد. بر اساس دادهها، ضخامت لایه میتواند به 5×10⁻⁶ متر برسد، ثبات حرارتی آن 300 درجه سانتیگراد است، نقطه ذوب آن کمتر از 100 درجه سانتیگراد است و در pH 3-12 عملکرد پایداری دارد. در زمان استفاده، غلظت محلول آبی 0.5%-1% (درصد وزنی) و دمای آن 60-80 درجه سانتیگراد است. به دلیل حلشدن محدود BTA در آب، بهتر است هنگام تهیه با مقداری الکل حل شود و سپس به آب نرم اضافه شود. در سالهای اخیر، نوع جدیدی از عامل پاسیواژن آلیاژ مس CC-2002 در چین توسعه یافته است. این ماده بر اساس BTA با انواع افزودنیهای آلی ساخته شده است. تهیه، استفاده و نگهداری آن بسیار ساده است. اثر ضد رنگپوشی آن نسبت به BTA سنتی بهطور چشمگیری بهبود یافته است، حاوی یونهای فلز سنگین و مواد شیمیایی مضر برای محیط زیست نیست و pH آن نزدیک به خنثی است. هیچ خوردگی برای تجهیزات ایجاد نمیکند و برای پوست تحریکزا نیست؛ بنابراین، نوع جدیدی از عامل پاسیواژن است که ارزش گسترش و استفاده دارد.
2 تجهیزات تمیزکاری سطح نوار مس
واحد تمیزکاری نوار مسی یک تجهیزات ویژه است که طی ۲۰ سال گذشته توسعه یافته و در عمل به طور مداوم بهبود و کاملتر شده است. معمولاً واحد تمیزکاری نوار مسی از واحدهای عملکردی مختلف تشکیل میشود. این واحدهای عملکردی شامل واحدهای روغنزدایی و شستشو، واحدهای ترشکاری و شستشو، واحدهای سمبادهزنی و شستشو، و واحدهای پاسیوکاری و خشککاری میباشد. واحدهای عملکردی مختلف میتوانند خطوط تولیدی برای درمان سطح نوار مسی با اهداف مختلف تشکیل دهند، مانند: خط تولید روغنزدایی سطح؛ خط تولید روغنزدایی و ترشکاری سطح؛ خط تولید روغنزدایی، ترشکاری، سمبادهزنی، سنگزنی و پاسیوکاری سطح. علاوه بر این، به دلیل طولانی بودن خط تمیزکاری حاصل از ترکیب واحدهای چند منظوره، اشغال فضای زمینی زیاد و عدم راحتی عملیات در جلوی خط، طراحی خط تمیزکاری اخیراً علاوه بر یک لایه، به سمت طراحی دو لایه برای خط تمیزکاری نوار مسی نیز پیشرفت کرده است. طرح یک لایه خط تولید تمیزکاری نوار مسی در شکل ۱ و طرح دو لایه خط تولید تمیزکاری نوار مسی در شکل ۲ نشان داده شده است.
2.1 دوخت نوار مس
درخیاطی سر و دمش دو رول نوار مسی بهطور کلی با استفاده از یک دستگاه خیاطی نوار هیدرولیکی انجام میشود که مجهز به دو قالب بالا و پایین، یک سیستم هیدرولیکی و صفحات راهنمای جلو و عقب است. از قالبهای مقعر-محدب بالا و پایین برای سوراخکردن نقاط اتصال و وارد کردن سیمهای مسی برای وصل کردن دو نوار استفاده میشود. هرگاه قسمت خیاطیشده نوار از داخل چرخ فشاری، چرخ فشردهکننده یا چرخ برس عبور میکند، این چرخها بهصورت خودکار بلند میشوند تا از آسیب جلوگیری شود. پس از عبور قسمت خیاطیشده، چرخ بهصورت خودکار دوباره فرو میرود. اخیراً، بهدلیل عملیات ساده، روش جوشکاری نقطهای قوس آرگون برای خیاطی نوارها در دستگاههای تمیزکاری نیز مورد استفاده قرار گرفته است.
2.2 واحد رفع چربی و شستشو
این واحد معمولاً از یک اتاق رفع چربی نوار، یک اتاق شستشو با آب سرد، چند جفت چرخ فشردهکننده محفظهدار، یک مخزن ذخیره مواد رفع چربی، یک سیستم گردش و یک دستگاه گرمایش تشکیل میشود. در سالهای اخیر، به منظور افزایش اثر رفع چربی، پیش-رفع چربی اسپری در جلوی اتاق رفع چربی اضافه شده است. اتاق رفع چربی مجهز به یک چرخ برس سیمی نایلونی (Belon) بدون مواد ساینده و یک چرخ فشار معکوس است. جریان موتور چرخ برس قابل تنظیم است تا فشار برس و نوار را تنظیم کند. واحد رفع چربی Hyundai همچنین مجهز به دستگاههای فیلتراسیون مواد رفع چربی و جداکننده خودکار روغن از آب است. جداکردن روغن از آب در مواد رفع چربی اگر خوب انجام نشود، باعث کاهش اثر رفع چربی خواهد شد.
2.3 تیزابزدایی و شستشو با آب
ساختار حوضچه ترشکاری نوار دارای دو نوع است: ساده یکلایه با عبور مستقیم و دو لایه بالا و پایین. ترشکاری نوار مس در حال حاضر از ساختار حوضچه ترشکاری دورانی دو لایه بالا و پایین با سیستم بلندکننده استفاده میکند. لایه پایینی اسید را ذخیره میکند و نوار از لایه بالایی عبور میدهد. اگر نوار نیاز به ترشکاری دارد، پمپ گردش اسید را روشن کنید تا اسید لایه پایینی را به لایه بالایی بلند کند، به طوری که نوار کاملاً در اسید غوطهور شود. از آنجا که محلول اسیدی که نوار را احاطه کرده در حالت جریان است، اثر ترشکاری بهتر میشود. اگر نوار نیاز به ترشکاری ندارد، فقط پمپ اسید را خاموش کنید؛ اسید لایه بالایی به لایه پایینی بازخواهد گشت و نوار به صورت مستقیم عبور خواهد کرد. پس از ترشکاری، روی سطح نوار مس مقداری محلول اسید باقی میماند. معمولاً دو جفت چرخ چکشی در خروجی حوضچه اسید قرار داده میشوند و پس از فشردن، نوار وارد اتاق شستشو با آب سرد تشکیل شده از لولهها و افشانکها میشود.
2.4 سمبادهزدن، سنگزنی و مسح کردن
سنبادهزنی، سنگزدن و برس زدن اجزای بسیار مهمی در تمیزکاری سطح نوارهای مسی هستند. این کار معمولاً در یک جعبه خشککن با برس سنبادهزنی یا برس سمبادهای انجام میشود که با سرعت بالایی چرخیده و همزمان مقدار زیادی آب پاشیده میشود تا شسته شود. انواع مختلفی از رولر برس وجود دارد؛ برای برس زدن عمومی میتوان از برسهای رولی سیم نایلونی معمولی استفاده کرد. برای سنبادهزنی و سنگزدن سطح نوار، اغلب از برسهای رولی با قرارگیری مارپیچی حاوی آلومینا یا کاربید سیلیکون (Anderlon) یا الیاف غیربافتی مصنوعی با مقاومت بالا استفاده میشود. رولر سنگزدن سمبادهای از فیبر ساخته میشود. برای نوارهای مسی با عرض کمتر از 4001Tlnl، رولرهای برس سنبادهزنی و سنگزدن میتوانند از سازه کانتیلور استفاده کنند. برای نوارهای با عرض بیش از 400mm، بیشتر سازهها در هر دو سر رولر برس پشتیبانی میشوند. دقت ساخت تجهیزات، تعادل دینامیکی رولر برس و شرایط نصب، روی کیفیت سنبادهزنی و سنگزدن سطح نوار تأثیر میگذارند و حتی میتواند باعث بروز نشانههای برس روی نوار شود که آن را غیرقابل استفاده کند. سرعت چرخش رولر برس میتواند تا 750-1200 دور در دقیقه باشد. همچنین میتوان تعداد رولرهای برس سمبادهای را افزایش داد و انواع مختلف یا شبکههای مختلف رولرهای برس سمبادهای را در جلو و عقب قرار داد تا سطح نوار مسی را بهتر تمیز کرد و کیفیت تمیزکاری سطح را بهبود بخشید.
2.5 استفاده چندلایه از آب شستشو
یک خط تولید تمیزکاری نوار مسی با وظایف چربزدایی، اسیدشویی، سمبادهزنی، آسیابکاری و پاسیوکاری، که هر واحد عملکردی باید به شستشو با آب سرد مجّهز شود. اگر آب شستشوی هر واحد به صورت جداگانه تأمین و خارج شود، مصرف آب بسیار زیاد است. بنابراین، دستگاه شستشوی آب چند مرحلهای به نام «تغذیه معکوس» معرفی شد. این دستگاه مخزن آب شستشو را به چند مخزن آب جداگانه تقسیم میکند. آب شستشوی سمبادهزنی به مخزن آب شماره ۱ بر میگردد. آب مخزن شماره ۱ پس از اسیدشویی نوار به عنوان آب شستشو استفاده میشود. آب شستشو به مخزن آب شماره ۲ باز میگردد و برای شستشو پس از چربزدایی نوار و جمعآوری آب خروجی استفاده میشود. از آنجا که آب سمبادهزنی حاوی مقدار بیشتری پودر مس و ذرات دیگر است، باید یک فیلتر نواری جداگانه نصب شود و پس از فیلتر شدن قابل بازیافت است.
2.6 پاسیوکاری و خشک کردن
عامل پاسیوکننده بازیافتی میتواند به صورت اسپری یا غوطهوری استفاده شود تا با نوار مسی عبوری واکنش داده و یک لایه پاسیوکننده روی سطح آن تشکیل دهد و به این ترتیب اثر جلوگیری از زنگ زدن حاصل شود. دمای هوا در اتاق خشککن حدود ۸۰ درجه سانتیگراد است و معمولاً از یک پنکه دوران هوا و یک پنکه رطوبتگیر برای گرم کردن استفاده میشود. برای اطمینان از خشک شدن سطح نوار مسی پس از عبور از اتاق خشککن، باید ابتدا رطوبت سطح نوار مسی وارد شده به اتاق خشککن برداشته شود. به همین منظور، دو جفت چرخ گردان ربکنی لاستیکی اغلب با «چاقوهای هوایی» تجهیز میشوند تا رطوبت باقیمانده را از بین ببرند. اخیراً از چرخهای هزاره 3M (Mill Roll) به جای چرخهای ربکنی لاستیکی استفاده میشود. چرخ هزاره نوعی چرخ با ساختار قرصی فیبری غیربافته متخلخل با استحکام بالاست که اثر ربکنی بهتری دارد. بهطور ویژه باید به استفاده از چرخهای هزاره توجه کرد تا از لبههای بسیار تیز و شکسته شدن نوار مسی جلوگیری شود و به آن آسیب نرسد.
3 نتیجهگیری
دستگاه تمیزکاری نوار مسی که از واحدهای عملکردی مختلف تشکیل شده است، نه تنها میتواند به الزامات تمیزکاری سطح نوار مسی تمامشده پاسخ دهد، بلکه برای تمیزکاری سطح نوار مسی در فرآیندهای بینی نیز قابل استفاده است و حتی میتواند برای سنگزدایی و حذف عیوب سطحی روی لوح خام مورد استفاده قرار گیرد. با بهبود مستمر تقاضای مشتریان در مورد کیفیت سطح نوارهای مسی، توسعه فناوری و تجهیزات درمان سطح نوار مسی بیش از پیش مورد توجه کارخانجات تولید مس و سازندگان تجهیزات قرار گرفته و به بخش مهمی از فناوری و تجهیزات تولید نوار مسی تبدیل شده است و اهمیت آن به طور فزایندهای نمایان شده است.