ในกระบวนการผลิตแผ่นทองแดงและโลหะผสมทองแดง หลังจากผ่านการอบอ่อนและการรีดแล้ว จะมีสิ่งปนเปื้อนทั้งอินทรีย์และอนินทรีย์เกาะอยู่บนผิวหน้า หากจัดการไม่ถูกต้องหรืออยู่ในบรรยากาศที่มีอุณหภูมิสูง ผิวของแผ่นทองแดงจะเกิดปฏิกิริยาออกซิเดชัน และน้ำมันรีดที่ตกค้างก็จะปนเปื้อนผิวของแผ่นด้วย หากเก็บรักษาผลิตภัณฑ์ระหว่างกระบวนการอย่างไม่เหมาะสม ก็อาจทำให้ผิวหน้าเปลี่ยนสีได้เช่นกัน ด้วยการนำไปใช้งานอย่างแพร่หลายของผลิตภัณฑ์แผ่นทองแดงในอุตสาหกรรมสมัยใหม่ ความต้องการด้านคุณภาพผิวจึงเพิ่มสูงขึ้นอย่างต่อเนื่อง เพื่อให้ได้แผ่นทองแดงคุณภาพสูง การทำความสะอาดผิวให้เข้มข้นจึงมีความสำคัญอย่างยิ่ง ส่งผลให้เทคโนโลยีและอุปกรณ์สำหรับการทำความสะอาดผิวแผ่นทองแดงได้รับความสำคัญโดยทั่วไป
1 เทคโนโลยีการทำความสะอาดพื้นผิวแถทองแดง
1.1 การขจัดคราบไขมัน
วัตถุประสงค์ของการขจัดคราบไขมันคือการกำจัดสิ่งปนเปื้อนอินทรีย์บนผิวลวดทองแดง โดยเฉพาะน้ำมันหล่อลื่นที่ตกค้างจากการรีด และน้ำมันเชิงกลที่ปะปนอยู่ การขจัดคราบไขมันส่วนใหญ่จัดทำขึ้นเพื่อเตรียมพื้นผิวก่อนการลอกสนิมและการขัดผิว หากการขจัดคราบไขมันไม่สมบูรณ์ ออกไซด์บนผิวลวดทองแดงจะไม่สามารถถูกชะล้างออกได้อย่างหมดจดด้วยกรด วิธีการขจัดคราบไขมันประกอบด้วย: การขจัดคราบไขมันด้วยตัวทำละลาย, การขจัดคราบไขมันด้วยสารละลายด่าง, การขจัดคราบไขมันด้วยไฟฟ้า และการขจัดคราบไขมันด้วยคลื่นอัลตราโซนิก
1.1.1 การขจัดคราบไขมันด้วยตัวทำละลาย
ตัวทำละลายสำหรับการขจัดคราบไขมัน ได้แก่ ระบบปิโตรเลียม ระบบที่มีคลอรีน ระบบที่มีฟลูออรีน และสารลดแรงตึงผิว ระบบปิโตรเลียมมีแนวโน้มก่อให้เกิดไฟไหม้ง่าย ระบบคลอรีนมีคุณสมบัติก่อมะเร็ง และระบบฟลูออรีนส่งผลเสียต่อชั้นโอโซน ดังนั้นจึงไม่ค่อยถูกนำมาใช้ ในระยะหลัง มีการพัฒนาสารลดแรงตึงผิวมากขึ้น โดยสารลดแรงตึงผิวจะนำฐานที่ชอบไขมันเข้าไปในโมเลกุลและทำให้น้ำมันกระจายตัวในน้ำ เพื่อให้เกิดการขจัดคราบไขมัน
1.1.2 การขจัดคราบไขมันด้วยสารละลายด่าง
ไขมันและน้ำมันจากสัตว์และพืชจะถูกย่อยด้วยด่างและไฮโดรไลซ์เพื่อผลิตโซเดียมกรดไขมันคุณภาพสูง (สบู่) และกลีเซอรีน ปฏิกิริยาการทำสบู่นี้ช่วยขจัดคราบไขมัน และสบู่ที่ได้ทำหน้าที่เป็นสารลดแรงตึงผิวแบบแอนไอออนิกเพื่อช่วยในการขจัดคราบไขมัน แต่ น้ำมันหล่อลื่นสำหรับงานรีดเป็นน้ำมันแร่ ส่วนใหญ่เป็นคาร์โบไฮเดรตอะลิฟาติกจากปิโตรเลียม และไม่เกิดปฏิกิริยาการทำสบู่ ดังนั้น ควรเติมสารลดแรงตึงผิวในการขจัดคราบไขมันด้วยสารละลายด่าง
1.1.3 การขจัดคราบไขมันด้วยไฟฟ้า
การขจัดคราบไขมันด้วยไฟฟ้าเป็นวิธีที่มีประสิทธิภาพมาก โดยปกติจะใช้กระแสไฟฟ้าในสารละลายขจัดคราบไขมันที่เป็นด่าง น้ำจะถูกทำให้เกิดปฏิกิริยาอิเล็กโทรไลซิส การอิเล็กโทรไลซิสแบบแคโทด (ใช้เทปทองแดงเป็นแคโทด) จะผลิตไฮโดรเจน และการอิเล็กโทรไลซิสแบบแอโนดจะผลิตออกซิเจน ฟองอากาศที่เกิดขึ้นสามารถลอกสิ่งสกปรกบนพื้นผิวออกได้ ไฮโดรเจนที่เกิดจากการอิเล็กโทรไลซิสแบบแคโทดมีปริมาณเป็นสองเท่าของออกซิเจน และฤทธิ์ลดของไฮโดรเจนยังช่วยกระตุ้นพื้นผิวอีกด้วย ดังนั้น การขจัดคราบไขมันด้วยไฟฟ้าของแถบทองแดงจึงใช้วิธีการอิเล็กโทรไลซิสแบบแคโทด แต่ควรระวังการตกตะกอนของสิ่งเจือปนโลหะในสารละลายขจัดคราบไขมันและการขจัดคราบไขมันที่มากเกินไป การเติมไซยาไนด์ช่วยป้องกันการตกตะกอนของสิ่งเจือปนโลหะ แต่มีปัญหาด้านมลพิษ จึงต้องใช้อย่างเข้มงวด การอิเล็กโทรไลซิสแบบแอโนด เนื่องจากมีการเกิดออกซิเดชันของออกซิเจน จึงสามารถขจัดสารกันเสียบนพื้นผิวของแถบทองแดงที่ไม่สามารถกำจัดออกได้ด้วยการอิเล็กโทรไลซิสแบบแคโทด แต่มีแนวโน้มที่จะทำให้เกิดการขจัดคราบไขมันมากเกินไป
I. 1.4 การขจัดคราบไขมันด้วยคลื่นอัลตราโซนิก
เครื่องทำความสะอาดด้วยคลื่นอัลตราโซนิกประกอบด้วยเครื่องกำเนิดสัญญาณอัลตราโซนิกและถังทำความสะอาดขจัดคราบไขมัน เครื่องกำเนิดสัญญาณอัลตราโซนิกจะสร้างสัญญาณการสั่นสะเทือนความถี่สูง (คลื่นไซน์) ซึ่งผ่านตัวแปลงสัญญาณแล้วเกิดการสั่นสะเทือนเชิงกลความถี่สูงหลายหมื่นครั้งต่อวินาที และก่อให้เกิดคลื่นอัลตราโซนิกในของเหลวขจัดคราบไขมัน โดยมีการสลับระหว่างแรงดันบวกและลบด้วยความถี่สูง การแพร่กระจายของคลื่นไปข้างหน้า (มีฟังก์ชันการแผ่รังสีโดยตรง การสะท้อน และการหักเห) ในของเหลวที่มีความหนาแน่นอย่างต่อเนื่อง ส่งผลให้ของเหลวขจัดคราบไขมันเกิดฟองอากาศขนาดเล็กจำนวนนับไม่ถ้วนและแตกตัวอย่างต่อเนื่อง ปรากฏการณ์นี้เรียกว่า “เอฟเฟกต์คาวิเทชัน” เมื่อฟองอากาศแตกตัว จะเกิดแรงดันสูงชั่วขณะมากกว่า 1,000 บรรยากาศ ก่อให้เกิดการระเบิดเป็นชุด ปลดปล่อยพลังงานมหาศาล และสร้างแรงกระแทกอย่างรุนแรงบนพื้นผิวของแถบทองแดง ทำให้น้ำมันหลุดออกจากพื้นผิวของแถบอย่างรวดเร็ว บรรลุเป้าหมายในการขจัดคราบไขมันและการทำความสะอาด การใช้การทำความสะอาดด้วยตัวทำละลายแบบอัลตราโซนิก หากพื้นผิวของแถบทองแดงมีการออกซิไดซ์เล็กน้อย ก็ไม่จำเป็นต้องทำการชะล้าง กรดไตรโครเมตจะถูกเติมลงในน้ำยาทำความสะอาดเพื่อทำให้เกิดการพาสซิเวชันในขณะทำความสะอาด ซึ่งช่วยลดความซับซ้อนของกระบวนการและอุปกรณ์การทำความสะอาดขจัดคราบไขมันลงอย่างมาก
1.2 การชะล้างสนิม
เมื่อเปรียบเทียบกับการทำความสะอาดพื้นผิวแบบเชิงกล การทำความสะอาดพื้นผิวแถบทองแดงด้วยสารเคมีมีสองประเภท ได้แก่ การลอกกรดและการจุ่ม การนำวิธีที่ใช้ขจัดฟิล์มออกไซด์หนาบนพื้นผิวและแช่แถบทองแดงไว้ในสารละลายกรดเป็นเวลานานเรียกว่าการลอกกรด ส่วนวิธีที่ใช้ขจัดฟิล์มออกไซด์และแช่แถบทองแดงในสารละลายกรดเป็นเวลาสั้นๆ เรียกว่าการจุ่ม โดยทั่วไป ทั้งสองวิธีนี้ถูกเรียกรวมกันว่าการลอกกรด สารละลายสำหรับการลอกกรดแถบทองแดงมักใช้สารละลายกรดซัลฟิวริก โดยความเข้มข้นจะขึ้นอยู่กับระดับการเกิดออกซิเดชันของพื้นผิวแถบทองแดง การเกิดออกซิเดชันของพื้นผิวในการผลิตแถบทองแดงสมัยใหม่มีค่อนข้างน้อย และการลอกกรดส่วนใหญ่ใช้สารละลายกรดซัลฟิวริกที่มีความเข้มข้น 5% ถึง 15% อุณหภูมิอยู่ที่อุณหภูมิห้อง และบางกรณีมีการให้ความร้อนถึง 60°C ระยะเวลาของการลอกกรดแบบผ่านสายมีตั้งแต่ 10 ถึง 60 วินาที พารามิเตอร์กระบวนการลอกกรดเฉพาะควรปรับตามชนิดและสภาพพื้นผิวของแถบทองแดงที่แตกต่างกัน ความเข้มข้นของสารละลายกรดสำหรับทองเหลืองค่อนข้างต่ำ ส่วนบรอนซ์และทองแดงแดงจะค่อนข้างสูง เพื่อเสริมประสิทธิภาพการลอกกรดของโลหะผสมทองแดง-นิกเกิล มักมีการผสมสารออกซิไดซ์ เช่น กรดไนตริกและไฮโดรเจนเปอร์ออกไซด์ลงในสารละลายกรดซัลฟิวริก อย่างไรก็ตาม เนื่องจากกรดไนตริกมีการระเหยของ NO₂ จึงไม่ควรใช้มากเกินไป กรดไฮโดรคลอริกจะก่อให้เกิดสารกัดกร่อนที่มีคลอไรด์เป็นองค์ประกอบ ซึ่งจะเร่งให้แถบทองแดงเปลี่ยนสีและกัดกร่อนอุปกรณ์ ดังนั้นจึงควรหลีกเลี่ยง โดยทั่วไปแล้ว การผสมผสานระหว่างการลอกกรดและการขัดสามารถให้ผลลัพธ์ที่ดีได้
1.3 การขัดและทำความสะอาด
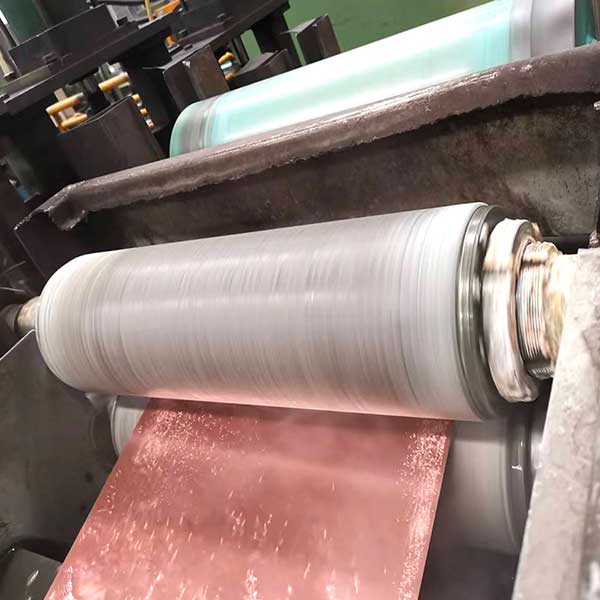
วิธีการขัดมีทั้งการขัดเงา การแปรงลูกกลิ้ง และการขัดด้วยลูกกลิ้ง เป็นต้น เพื่อทำความสะอาดพื้นผิวทางกล โดยเพิ่มสารขัด เช่น ซิลิกอนคาร์ไบด์ อะลูมินา เป็นต้น ลงในจานขัดที่ทำจากผ้า ผ้าลินิน เรซิน เป็นต้น หรือใช้แปรงลวดไนลอน (โพลีเอไมด์) เคลือบอะลูมินา ทำการแปรงเชิงกลเพื่อทำความสะอาดพื้นผิวของแถบทองแดง เพื่อปรับปรุงคุณภาพของการขัดเงาและการขัดพื้นผิวของแถบทองแดง โดยทั่วไปจะรวมการทำความสะอาดแบบกำจัดไขมัน การกัดกรด การขัดเงา และการขัดเข้าเป็นสายการผลิตเดียว เมื่อทำการขัดเงาและขัด พื้นผิวของแถบทองแดงแต่ละชนิด ความหนาของแถบ และสภาพพื้นผิวที่แตกต่างกัน ควรเลือกลูกกลิ้งแปรงขัดและขัดเงาที่แตกต่างกัน รวมถึงเส้นผ่านศูนย์กลางของเส้นใยไนลอน (โพลีเอไมด์) ขนาดอนุภาค หรือความถี่ตาข่ายและความแข็งของลูกกลิ้งแปรง สำหรับแปรงลวดขัดเคลือบอะลูมินา มักใช้แปรงขัดที่มีเส้นผ่านศูนย์กลางลวด 0.25-0.3 มม. และขนาดอนุภาค 500-600 เมช สำหรับลูกกลิ้งแปรงขัดที่ทำจากผ้าไม่ทอ ขนาดอนุภาคอยู่ที่ 1500~2000 เมช ความแข็ง 40 (นุ่ม) หรือ 60 (ปานกลาง) สำหรับผลิตภัณฑ์ที่มีข้อกำหนดสูงกว่าเกี่ยวกับพื้นผิวของแถบทองแดง อาจใช้ลูกกลิ้งแปรงขัดที่มีขนาดอนุภาค 250,000-3,000 เมช ยิ่งเมชสูง ระยะเวลาการใช้งานของแปรงยิ่งสั้น เมื่อใช้งาน ให้ปรับแรงกดสัมผัสระหว่างแปรงขัดกับพื้นผิวของแถบทองแดง หรือปริมาณการขัดของลูกกลิ้งแปรงขัด และความเร็วรอบที่เหมาะสมของลูกกลิ้งแปรงตามสภาพพื้นผิวของแถบทองแดง สำหรับแถบทองแดงดีบุกฟอสฟอรัสที่ผ่านการรีดหยาบและการอบอ่อน เพื่อกำจัดข้อบกพร่องบนพื้นผิวที่เกิดจากการหล่อและการรีด และปรับปรุงคุณภาพพื้นผิวของแถบ มักใช้ล้อขัดแบบยืดหยุ่นที่มีเมชต่ำกว่า (220 เมช) ดำเนินการขัดพื้นผิวอย่างง่ายบนแถบหนา Wanfang Data No. 2 กง โช่วเผิง: เทคโนโลยีและอุปกรณ์การทำความสะอาดพื้นผิวของแถบทองแดง 71 แม้ว่าวิธีการนี้จะทำให้เกิดการสูญเสียโลหะบนพื้นผิวของแถบมากขึ้น แต่ก็มีบทบาทสำคัญในการปรับปรุงคุณภาพพื้นผิวของแถบทองแดง วิธีนี้ยังมีประสิทธิภาพในการกำจัดและปรับปรุงพื้นผิวของแถบทองเหลืองที่ผลิตโดยการหล่อต่อเนื่องแนวนอน เนื่องจากกระบวนการหลอมและการหล่อที่ไม่เหมาะสมและการปฏิบัติงานที่ผิดพลาด
1.4 การบำบัดผิวแบบพาสซิเวชัน (ป้องกันสนิม)
เนื่องจากโลหะทองแดงเองเป็นสารเบสแบบลิวอิส จึงสูญเสียอิเล็กตรอนและถูกออกซิไดซ์ได้ง่าย โดยเฉพาะอย่างยิ่งโลหะผสมทองแดงมีความแตกต่างของศักย์ไฟฟ้าเป็นลบ ทำให้เกิดการออกซิเดชันได้ง่ายมากในสภาพแวดล้อมที่ชื้นและร้อน ส่งผลให้เกิดการเปลี่ยนสี ดังนั้น การป้องกันการเปลี่ยนสีหลังการทำความสะอาดจึงเป็นส่วนสำคัญของการบำบัดพื้นผิวของแถบทองแดงเช่นกัน กรรมวิธีป้องกันการหมองคล้ำแบบดั้งเดิม ได้แก่ การทำให้เป็นกลางด้วยโครเมตและการทำให้เป็นกลางด้วยเบนโซไตรอะโซล (BTA) โครเมตมีคุณสมบัติออกซิไดซ์สูง สามารถสร้างชั้นฟิล์มผิวเคลือบที่เฉื่อยบนพื้นผิวของทองแดง จึงมีบทบาทในการปกป้องและให้ผลการผ่านกระบวนการเป็นกลางที่ดี แต่เนื่องจากข้อจำกัดด้านสิ่งแวดล้อม วิธีการบำบัดนี้จึงไม่สามารถใช้งานในระดับใหญ่ได้อีกต่อไป เบนโซไตรอะโซลและอนุพันธ์ของมันมีประสิทธิภาพดีในการยับยั้งการกัดกร่อนของทองแดง และปัจจุบันเป็นสารผ่านกระบวนการเป็นกลางที่ใช้กันอย่างแพร่หลายที่สุด กลไกการผ่านกระบวนการเป็นกลางของ BTA (C₆H₅N₃) คือ ไฮโดรเจนในหมู่ NH ของวงเบนซีนในโมเลกุล BTA จะประสานและรวมตัวกับทองแดงวาเลนซ์เดียวซ้ำๆ กัน เกิดเป็นฟิล์มสารประกอบคล้ายโพลิเมอร์ ซึ่งมีแรงยึดเกาะสูงกับแผ่นทองแดง จากข้อมูลพบว่าความหนาของฟิล์มอาจสูงถึง 5×10⁻⁶ มม. มีความเสถียรทางความร้อนที่ 300°C จุดหลอมเหลวต่ำกว่า 100°C และมีประสิทธิภาพคงที่ในช่วง pH 3-12 เมื่อใช้งาน ความเข้มข้นของสารละลายในน้ำควรอยู่ที่ 0.5%-1% (โดยน้ำหนัก) และอุณหภูมิ 60-80°C เนื่องจากความสามารถในการละลายในน้ำของ BTA มีจำกัด จึงควรละลายด้วยแอลกอฮอล์ในปริมาณหนึ่งก่อน แล้วจึงเติมลงในน้ำอ่อน ในช่วงไม่กี่ปีที่ผ่านมา ประเทศจีนได้พัฒนาสารผ่านกระบวนการเป็นกลางสำหรับโลหะผสมทองแดงชนิดใหม่ CC-2002 ซึ่งมีพื้นฐานมาจาก BTA ร่วมกับสารเติมแต่งอินทรีย์หลากหลายชนิด การเตรียม การใช้งาน และการบำรุงรักษาง่ายมาก ประสิทธิภาพในการป้องกันการหมองคล้ำดีขึ้นอย่างเห็นได้ชัดเมื่อเทียบกับ BTA แบบดั้งเดิม อีกทั้งไม่มีไอออนโลหะหนักและสารเคมีที่เป็นอันตรายต่อสิ่งแวดล้อม และมีค่า pH ใกล้เคียงกับเป็นกลาง ไม่ก่อให้เกิดการกัดกร่อนต่ออุปกรณ์ ไม่ระคายเคืองต่อผิวหนัง จึงเป็นสารผ่านกระบวนการเป็นกลางชนิดใหม่ที่ควรค่าแก่การเผยแพร่และนำไปใช้งาน
2 อุปกรณ์ทำความสะอาดพื้นผิวแถทองแดง
หน่วยทำความสะอาดแถบทองแดงเป็นอุปกรณ์พิเศษที่ได้รับการพัฒนาขึ้นในช่วง 20 ปีที่ผ่านมา และได้รับการปรับปรุงและพัฒนาให้สมบูรณ์ยิ่งขึ้นอย่างต่อเนื่องจากการใช้งานจริง โดยทั่วไป หน่วยทำความสะอาดแถบทองแดงประกอบด้วยหน่วยงานที่มีหน้าที่เฉพาะด้านต่าง ๆ ซึ่งรวมถึงหน่วยกำจัดคราบไขมันและการล้าง หน่วยการชะโลมกรดและการล้าง หน่วยขัดเงาและการล้าง และหน่วยทำให้เกิดฟิล์มป้องกันและการอบแห้ง หน่วยงานแต่ละประเภทสามารถนำมาจัดเรียงเป็นสายการผลิตสำหรับการบำบัดผิวของแถบทองแดงเพื่อวัตถุประสงค์ที่แตกต่างกัน เช่น สายการผลิตสำหรับการกำจัดคราบไขมันบนผิว สายการผลิตสำหรับการกำจัดคราบไขมันและการชะโลมกรด หรือสายการผลิตสำหรับการกำจัดคราบไขมัน การชะโลมกรด การขัดเงา การเจียระไน และการทำให้เกิดฟิล์มป้องกัน นอกจากนี้ เนื่องจากสายการล้างแบบผสมผสานหลายหน้าที่มีความยาวมาก กินพื้นที่ใช้สอยขนาดใหญ่ และการปฏิบัติงานบริเวณด้านหน้าค่อนข้างไม่สะดวก ในระยะหลังจึงได้มีการพัฒนาแนวสายการล้างแบบสองชั้นขึ้นมา นอกเหนือจากแบบชั้นเดียว โดยแผนผังการจัดวางสายการผลิตทำความสะอาดแถบทองแดงแบบชั้นเดียวแสดงไว้ในรูปที่ 1 และแผนผังการจัดวางแบบสองชั้นแสดงไว้ในรูปที่ 2
2.1 การเย็บต่อเทปทองแดง
การเย็บหัวและท้ายของเทปทองแดงสองม้วนโดยทั่วไปใช้เครื่องเย็บแถบแบบไฮดรอลิก ซึ่งติดตั้งดายบนและล่างสองชุด ระบบไฮดรอลิก และแผ่นนำทางด้านหน้าและด้านหลัง ใช้ดายเว้า-นูนบนและล่างในการเจาะรอยต่อแล้วสอดลวดทองแดงเพื่อเชื่อมต่อแถบทั้งสอง เมื่อส่วนที่ถูกเย็บผ่านลูกกลิ้งหนีบ ลูกกลิ้งกด หรือลูกกลิ้งแปรง ลูกกลิ้งเหล่านี้จะยกขึ้นโดยอัตโนมัติเพื่อป้องกันความเสียหาย หลังจากส่วนที่เย็บผ่านไปแล้ว ลูกกลิ้งจะกดลงโดยอัตโนมัติ เมื่อเร็วๆ นี้ วิธีการเชื่อมจุดอาร์กอนในเครื่องทำความสะอาดเริ่มถูกนำมาใช้ เนื่องจากมีการทำงานที่ง่าย
2.2 หน่วยขจัดคราบไขมันและล้าง
หน่วยล้างไขมันโดยทั่วไปประกอบด้วยห้องล้างไขมันสำหรับสายพาน ห้องล้างด้วยน้ำเย็น ลูกกลิ้งบีบอัดแบบปิดผนึกหลายคู่ ถังเก็บสารล้างไขมัน ระบบหมุนเวียน และอุปกรณ์ทำความร้อน ในช่วงไม่กี่ปีที่ผ่านมา เพื่อเพิ่มประสิทธิภาพการล้างไขมัน ได้มีการติดตั้งระบบฉีดพ่นล้างไขมันเบื้องต้นไว้ด้านหน้าของห้องล้างไขมัน ห้องล้างไขมันติดตั้งลูกกลิ้งแปรงลวดไนลอน (Belon) ที่ไม่มีสารกัดกร่อน และลูกกลิ้งกดย้อนกลับ โดยสามารถปรับกระแสไฟฟ้าของมอเตอร์ลูกกลิ้งแปรงเพื่อควบคุมแรงกดของแปรงต่อสายพาน หน่วยล้างไขมันของฮุนไดยังติดตั้งอุปกรณ์กรองสารล้างไขมันและอุปกรณ์แยกน้ำ-น้ำมันอัตโนมัติ การแยกน้ำ-น้ำมันของสารล้างไขมันที่ไม่ดีจะส่งผลให้ประสิทธิภาพการล้างไขมันลดลง
2.3 การชะล้างสนิมและการล้างด้วยน้ำ
โครงสร้างถังชุบลอกกรดสำหรับแถบมีสองประเภท: แบบชั้นเดียวเรียบง่ายแบบผ่าน และแบบสองชั้นบน-ล่าง ปัจจุบันการชุบลอกกรดแถบทองแดงใช้โครงสร้างถังชุบลอกกรดแบบสองชั้นบน-ล่างชนิดยกขึ้นได้ โดยชั้นล่างเก็บกรด และแถบจะผ่านไปยังชั้นบน หากต้องการชุบลอกกรดให้เปิดปั๊มหมุนเวียนกรดเพื่อยกกรดจากชั้นล่างขึ้นสู่ชั้นบน เพื่อให้แถบแช่อยู่ในกรดโดยสมบูรณ์ เนื่องจากกรดที่สัมผัสกับแถบอยู่ในสภาพไหลเวียน ประสิทธิภาพการชุบลอกกรดจึงดีกว่า หากไม่ต้องการชุบลอกกรด ก็เพียงปิดปั๊มกรด กรดจากชั้นบนจะไหลกลับลงสู่ชั้นล่าง และแถบจะผ่านไปโดยตรง หลังการชุบลอกกรด จะมีกรดเหลืออยู่บนผิวของแถบทองแดง โดยปกติจะมีลูกกลิ้งบีบสองคู่ติดตั้งไว้ที่ทางออกของถังกรด เมื่อบีบแล้ว แถบจะเข้าสู่ห้องล้างด้วยน้ำเย็นซึ่งประกอบด้วยท่อและหัวฉีด.
2.4 การขัดเงา การเจียระไน และการขัดถู
การขัดเงา การขัด และการแปรงเป็นขั้นตอนที่สำคัญมากในการทำความสะอาดพื้นผิวของแถบทองแดง โดยปกติจะดำเนินการในกล่องขัดที่ติดตั้งแปรงขัดหรือแปรงขัดผิวและหมุนด้วยความเร็วรอบสูง พร้อมกับฉีดน้ำปริมาณมากเพื่อล้าง มีลูกกลิ้งแปรงหลายประเภท ลูกกลิ้งแปรงลวดไนลอนธรรมดาสามารถใช้สำหรับการแปรงทั่วไปได้; สำหรับการขัดเงาและการขัดผิวของพื้นผิวสายพาน มักใช้ลูกกลิ้งแปรงที่จัดเรียงแบบเกลียวซึ่งทำจากอะลูมิเนียมออกไซด์หรือซิลิคอนคาร์ไบด์ (Anderlon) หรือผ้าไม่ทอเทียมที่มีความแข็งแรงสูง ลูกกลิ้งขัดผิวที่ทำจากเส้นใย สำหรับสายพานทองแดงที่มีความกว้างไม่เกิน 4001Tlnl ลูกกลิ้งแปรงสำหรับการขัดเงาและการขัดผิวสามารถใช้โครงสร้างแบบคานยื่นได้ สำหรับสายพานที่มีความกว้างมากกว่า 400mm ส่วนใหญ่ใช้โครงสร้างที่รองรับทั้งสองด้านของลูกกลิ้งแปรง ความแม่นยำในการผลิตอุปกรณ์ ความสมดุลเชิงพลศาสตร์ของลูกกลิ้งแปรง และสภาพการติดตั้ง จะส่งผลต่อคุณภาพการขัดเงาและการขัดผิวของพื้นผิวแถบ จนอาจทำให้แถบใช้งานไม่ได้เนื่องจากมีรอยแปรงที่เห็นได้ชัด ความเร็วรอบของลูกกลิ้งแปรงอาจสูงถึง 750-1200 รอบต่อนาที นอกจากนี้ยังสามารถเพิ่มจำนวนลูกกลิ้งแปรงขัดผิว และจัดวางลูกกลิ้งแปรงขัดผิวชนิดหรือขนาดเมชที่แตกต่างกันไว้ด้านหน้าและด้านหลัง เพื่อทำความสะอาดพื้นผิวของสายพานทองแดงและปรับปรุงความสะอาดของพื้นผิวได้อีกด้วย
2.5 การใช้ประโยชน์น้ำชะล้างแบบหลายระดับ
สายการผลิตทำความสะอาดแถบทองแดงที่มีฟังก์ชันการขจัดคราบไขมัน การชะล้างด้วยกรด การขัดผิว การเจียระไน และการทำให้เป็นกลาง โดยแต่ละหน่วยงานต้องติดตั้งระบบล้างด้วยน้ำเย็น หากน้ำที่ใช้ล้างของแต่ละหน่วยถูกจ่ายและระบายแยกกัน ปริมาณการใช้น้ำจะสูงมาก ดังนั้นจึงได้มีการนำอุปกรณ์ล้างน้ำแบบหลายขั้นตอนที่เรียกว่า “การจ่ายน้ำแบบย้อนกลับ” มาใช้ โดยแบ่งถังน้ำที่ใช้ล้างออกเป็นถังน้ำแยกหลายถัง น้ำที่ใช้ล้างจากการขัดผิวจะไหลกลับไปยังถังน้ำหมายเลข 1 น้ำจากถังน้ำหมายเลข 1 จะถูกนำไปใช้เป็นน้ำสำหรับล้างหลังจากชะล้างด้วยกรดของแถบ จากนั้นน้ำที่ใช้ล้างจะไหลกลับไปยังถังน้ำหมายเลข 2 เพื่อใช้ในการล้างหลังจากขจัดคราบไขมันออกจากแถบ และระบายน้ำกลับเข้ามาใหม่ เนื่องจากน้ำที่ใช้ล้างจากการขัดผิวมักมีผงทองแดงและอนุภาคอื่นๆ ปะปนอยู่มาก จึงจำเป็นต้องติดตั้งเครื่องกรองแบบสายพานแยกต่างหาก และสามารถนำกลับมาใช้ใหม่ได้หลังจากผ่านการกรองแล้ว
2.6 การทำให้เป็นกลางและการทำให้แห้ง
สารเคลือบผิวแบบรีไซเคิลสามารถพ่นหรือแช่เพื่อทำปฏิกิริยากับเทปทองแดงที่ผ่านเข้ามา สร้างฟิล์มเคลือบผิวบนพื้นผิวเพื่อป้องกันการเกิดสนิม อุณหภูมิของลมร้อนในห้องอบแห้งอยู่ที่ประมาณ 80°C โดยปกติจะใช้พัดลมหมุนเวียนลมร้อนและพัดลมดูดความชื้นในการทำความร้อน เพื่อให้มั่นใจว่าพื้นผิวของแถบทองแดงจะแห้งหลังจากผ่านห้องอบแห้งแล้ว จึงต้องกำจัดความชื้นบนพื้นผิวก่อนที่แถบทองแดงจะเข้าสู่ห้องอบแห้ง ด้วยเหตุนี้ จึงมักติดตั้งลูกกลิ้งบีบยางสองคู่พร้อม “มีดเป่าลม” เพื่อเป่าเอาความชื้นที่เหลือออก เมื่อเร็วๆ นี้ มีการนำลูกกลิ้งมิลเลนเนียมของ 3M (Mill Roll) มาใช้แทนลูกกลิ้งบีบยาง ลูกกลิ้งมิลเลนเนียมเป็นลูกกลิ้งโครงสร้างแผ่นใยสังเคราะห์ชนิดมีรูพรุนที่มีความแข็งแรงสูง ซึ่งให้ประสิทธิภาพในการบีบได้ดีกว่า ควรให้ความสำคัญเป็นพิเศษในการใช้งานลูกกลิ้งมิลเลนเนียม เพื่อหลีกเลี่ยงมุมที่คมเกินไปและขอบที่แตกร้าวของเทปทองแดง ซึ่งอาจทำให้เทปทองแดงเสียหายได้
3 สรุป
อุปกรณ์ทำความสะอาดแถบทองแดงที่ประกอบด้วยหน่วยการทำงานต่าง ๆ ไม่เพียงแต่สามารถตอบสนองความต้องการในการทำความสะอาดพื้นผิวของแถบทองแดงสำเร็จรูปได้เท่านั้น แต่ยังสามารถใช้สำหรับการทำความสะอาดพื้นผิวของแถบทองแดงในกระบวนการระหว่างการผลิต และแม้กระทั่งใช้สำหรับการขัดและกำจัดข้อบกพร่องบนพื้นผิวของแท่งรีดหยาบได้อีกด้วย ด้วยการปรับปรุงอย่างต่อเนื่องของความต้องการของลูกค้าเกี่ยวกับคุณภาพพื้นผิวของแถบทองแดง การพัฒนาเทคโนโลยีและการออกแบบอุปกรณ์สำหรับการบำบัดพื้นผิวของแถบทองแดงได้รับความสนใจมากขึ้นเรื่อย ๆ จากโรงงานผลิตทองแดงและผู้ผลิตอุปกรณ์ และกลายเป็นส่วนสำคัญของเทคโนโลยีและอุปกรณ์การผลิตแถบทองแดง ซึ่งแสดงให้เห็นถึงความสำคัญที่เพิ่มขึ้นอย่างต่อเนื่อง