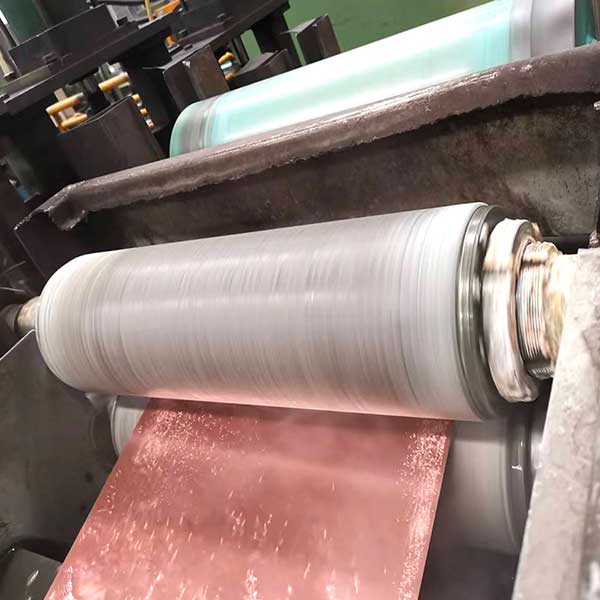
В процессе производства медных и медносплавных лент после отжига и прокатки на их поверхности образуются различные органические и неорганические загрязнения. При неправильной обработке или в условиях высокой температуры поверхность медной ленты окисляется, а остатки смазочно-охлаждающей жидкости также загрязняют её поверхность. Неправильное хранение промежуточных изделий также может привести к изменению цвета поверхности. С расширением применения медных лент в современной промышленности требования к их поверхностному качеству постоянно повышаются. Для получения высококачественных медных лент крайне важно обеспечить эффективную очистку их поверхности, поэтому технологии и оборудование для очистки поверхности медных лент пользуются широким вниманием.
1 Технологии очистки поверхности медных лент
1.1 Обезжиривание
Цель обезжиривания — удаление органических загрязнений с поверхности медной ленты, особенно остатков смазочно-охлаждающей жидкости и механических масел, попавших на неё во время прокатки. Обезжиривание обычно проводится перед травлением и полировкой поверхности. Если обезжиривание выполнено недостаточно, оксиды на поверхности ленты не удалятся полностью при травлении кислотой. Способы обезжиривания включают: обезжиривание растворителями, щелочное обезжиривание, электролитическое обезжиривание и ультразвуковое обезжиривание.
1.1.1 Обезжиривание растворителями
К обезжиривающим растворителям относятся нефтяные, хлорсодержащие, фторсодержащие составы и поверхностно‑активные вещества. Нефтяные системы легко воспламеняются, хлорсодержащие являются канцерогенными, а фторсодержащие разрушают озоновый слой, поэтому их применяют редко. В последнее время всё большее распространение получают поверхностно‑активные вещества, которые вводят гидрофобные группы в молекулы и эмульгируют масло в воде, обеспечивая обезжиривание.
1.1.2 Щелочное обезжиривание
Животные и растительные жиры под действием щелочей подвергаются гидролизу, образуя высшие жирные кислоты натрия (мыло) и глицерин. Этот процесс омыления обеспечивает обезжиривание, а образующееся мыло выступает как анионный ПАВ, усиливая эффект очистки. Однако смазочно‑охлаждающая жидкость является минеральным маслом, главным образом алканами нефти, и не подвергается омылению. Поэтому при щелочном обезжиривании необходимо добавлять ПАВ.
1.1.3 Электролитическое обезжиривание
Электролитическое обезжиривание — очень эффективный метод. Оно обычно осуществляется в щелочном обезжиривающем растворе: происходит электролиз воды. При катодном электролизе (медная лента используется как катод) выделяется водород, при анодном — кислород. Выделяющиеся пузырьки способствуют отрыву поверхностных загрязнений. Количество водорода, образующегося на катоде, вдвое больше, чем кислорода, а восстановительный эффект водорода дополнительно активирует поверхность. Поэтому для обезжиривания медных лент применяют катодный электролиз, однако следует контролировать выпадение металлических примесей в растворе и избегать чрезмерного обезжиривания. Добавление цианидов помогает предотвратить выпадение металлических примесей, но связано с экологическими проблемами и требует строгого контроля. Анодный электролиз, благодаря окислению кислородом, позволяет удалить консерванты с поверхности ленты, которые не удаляются катодным электролизом, но может приводить к избыточному обезжириванию.
1.1.4 Ультразвуковое обезжиривание
Ультразвуковая установка для обезжиривания состоит из генератора ультразвуковых сигналов и бака для обезжиривания. Генератор создаёт высокочастотный колебательный сигнал (синусоиду), который через преобразователь формирует десятки тысяч механических колебаний в секунду, создавая ультразвуковые волны в обезжиривающей жидкости; эти волны попеременно создают положительное и отрицательное давление с высокой частотой. Распространяясь в среде, они вызывают в жидкости образование бесчисленных микроскопических пузырьков, которые то возникают, то разрушаются — это явление называется «кавитационным эффектом». При разрушении пузырьков создаётся мгновенное давление свыше 1000 атмосфер, что приводит к серии взрывов, выделению огромной энергии и мощному воздействию на поверхность медной ленты, быстро отрывая масляные загрязнения и обеспечивая очистку. При ультразвуковом обезжиривании, если поверхность ленты слегка окислилась, травление можно не проводить. Добавление пассивирующего агента в моющий раствор позволяет одновременно с очисткой осуществить пассивацию, что значительно упрощает технологический процесс и оборудование для обезжиривания.
1.2 Травление
По сравнению с механической очисткой поверхности, существует два вида химической очистки поверхности медных лент: травление и дипинг. Метод удаления толстого оксидного слоя с поверхности путём длительного погружения ленты в кислотный раствор называется травлением; метод удаления оксидного слоя и кратковременного погружения ленты в кислоту — дипингом. Традиционно эти два метода объединяют под общим названием «травление». Раствор для травления медных лент обычно представляет собой серную кислоту, концентрация которой зависит от степени окисления поверхности. В современном производстве медных лент окисление поверхности относительно незначительно, поэтому чаще всего травление проводится в растворе серной кислоты концентрацией 5–15%. Температура — комнатная, иногда нагревают до 60 °C. Время травления при сквозном прохождении составляет от 10 до 60 секунд. Конкретные параметры процесса травления следует регулировать в зависимости от марки ленты и состояния поверхности. Концентрация раствора для латуни ниже, для бронзы и красной меди — выше. Для усиления эффекта травления медно‑никелевых сплавов в серную кислоту добавляют окислители, такие как азотная кислота и перекись водорода. Однако азотная кислота выделяет NOx, поэтому её применение следует ограничивать. Соляная кислота образует коррозионно‑активные хлоридные соединения, ускоряющие потемнение ленты и разрушающие оборудование, поэтому её следует избегать. Как правило, сочетание травления и шлифования даёт хорошие результаты.
1.3 Шлифование и очистка
Методы шлифования включают полирование, роликовую щётку и роликовую шлифовку, предназначенные для механической очистки поверхности. На полировальный круг из ткани, льна, смолы и т. п. наносят абразивы, такие как карбид кремния, оксид алюминия, либо используют нейлоновую (полиамидную) щётку с покрытием из оксида алюминия для механической очистки поверхности ленты. Для повышения качества полировки и шлифования поверхности медной ленты обезжиривание, травление, полировка и шлифование часто объединяют в одну технологическую линию. При полировке и шлифовании для различных типов лент, их толщин и состояний поверхности выбирают соответствующие полировальные и шлифовальные щётки, диаметры нитей нейлоновой (полиамидной) щётки, размеры частиц абразива или сетку и твёрдость щёточного вала. Для полировальных щёток с оксидом алюминия обычно используют нить диаметром 0,25–0,3 мм и зернистостью 500–600 меш. Для абразивного щёточного вала из нетканого материала зернистость составляет 1500–2000 меш, твёрдость — 40 (мягкий) или 60 (средний). Для изделий с повышенными требованиями к поверхности могут применяться щёточные валы с зернистостью 250 000–3000 меш. Чем выше зернистость, тем меньше срок службы щётки. Во время работы регулируют силу прижатия полировальной щётки к поверхности ленты, степень шлифования щёточного вала и скорость его вращения в соответствии с состоянием поверхности. Для толстых лент из оловянно‑фосфористой бронзы, полученных горизонтальным непрерывным литьём, чтобы устранить дефекты поверхности, возникшие при литье и прокатке, и улучшить её качество, часто используют эластичные шлифовальные круги с более низкой зернистостью (220 меш). На толстых лентах выполняют простую поверхностную полировку. Хотя такой процесс увеличивает потерю металла на поверхности, он существенно повышает качество поверхности медной ленты. Этот метод также эффективен для устранения и улучшения поверхности латунных лент, полученных горизонтальным непрерывным литьём, из‑за недостатков в процессе плавки и литья.
1.4 Пассивация поверхности (защита от коррозии)
Поскольку медь по своей природе является льюисовской основой, она легко теряет электроны и окисляется; особенно медные сплавы имеют отрицательный потенциал, что делает их особенно уязвимыми к окислению во влажной и жаркой среде, вызывая потемнение. Поэтому защита от потемнения после очистки также является важной частью обработки поверхности медных лент. Традиционные антикоррозионные методы включают хроматную пассивацию и пассивацию бензотриазолом (BTA). Хромат обладает сильными окислительными свойствами и образует на поверхности меди инертный пассивирующий слой, защищая металл и обеспечивая хороший пассивирующий эффект. Из‑за экологических ограничений этот метод уже не применяется в массовом масштабе. Бензотриазол и его производные эффективно препятствуют коррозии меди и в настоящее время являются наиболее широко используемым пассиватором. Механизм пассивации BTA (C₆H₅N₃) заключается в том, что водород в группе NH бензольного кольца BTA многократно координируется и связывается с одновалентной медью, образуя полимероподобную плёнку, которая прочно сцепляется с поверхностью ленты. По данным, толщина плёнки может достигать 5×10⁻⁹–10⁻⁷ мм, термическая стабильность — до 300 °C, температура плавления ниже 100 °C, стабильная работа в диапазоне pH 3–12. При использовании концентрация водного раствора составляет 0,5–1% (по массе), температура — 60–80 °C. Из‑за ограниченной растворимости BTA в воде рекомендуется предварительно растворять его в небольшом количестве спирта, а затем разбавлять мягкой водой. В последние годы в Китае разработан новый пассиватор для медных сплавов — CC‑2002. Он основан на BTA с добавлением различных органических компонентов. Его приготовление, использование и обслуживание очень просты. Антикоррозионный эффект значительно выше, чем у традиционного BTA, он не содержит тяжёлых металлов и вредных для окружающей среды химикатов, имеет нейтральный pH, не вызывает коррозии оборудования и раздражения кожи, являясь перспективным пассивирующим средством, достойным широкого внедрения.
2 Оборудование для очистки поверхности медных лент
Линия очистки медных лент — специальное оборудование, разработанное за последние 20 лет и постоянно совершенствующееся в реальной эксплуатации. Обычно она состоит из нескольких функциональных блоков: блока обезжиривания и мойки, блока травления и мойки, блока полирования и мойки, а также блока пассивации и сушки. Различные комбинации этих блоков образуют технологические линии для разных целей: линия обезжиривания поверхности; линия обезжиривания и травления; линия обезжиривания, травления, полирования, шлифования и пассивации. Кроме того, из‑за большой протяжённости многофункциональных линий, необходимости значительной площади и неудобства управления с фронтальной стороны, в последнее время помимо одноярусных появились двухъярусные линии очистки медных лент. Одноярусная компоновка линии очистки показана на рисунке 1, двухъярусная — на рисунке 2.
2.1 Сшивание медной ленты
Сшивание начала и конца двух рулонов медной ленты обычно выполняется гидравлической машиной для сшивания, оснащённой двумя матрицами — верхней и нижней, гидравлической системой и направляющими пластинами. С помощью верхней и нижней матриц с выемками и выступами формируют соединение, вставляя медные проволоки для скрепления двух лент. При прохождении сшитого участка через прижимной, сдавливающий или щёточный валцы они автоматически поднимаются, чтобы избежать повреждений; после прохода валцы снова опускаются. В последнее время для удобства операций в машинах очистки стали применять аргоново‑дуговую точечную сварку для сшивания лент.
2.2 Блок обезжиривания и мойки
Блок обычно включает камеру обезжиривания ленты, камеру холодной мойки, несколько пар герметичных сдавливающих валцов, ёмкость для обезжиривающего средства, систему циркуляции и нагревательный элемент. В последние годы для усиления эффекта обезжиривания перед камерой установили форсунки для предварительного распыления. Камера обезжиривания оснащена нейлоновым (полиамидным) щёточным валом без абразива и валом обратного давления. Ток двигателя щёточного вала можно регулировать, изменяя силу прижатия щётки к ленте. Современные установки обезжиривания также оснащены устройствами фильтрации обезжиривающего средства и автоматического разделения масла и воды. Недостаточное разделение масла и воды снижает эффективность обезжиривания.
2.3 Травление и мойка водой
Резервуар для травления ленты бывает двух типов: простой одноярусный сквозной и двухъярусный с верхним и нижним уровнями. Современные установки травления используют двухъярусный резервуар с подъёмной системой циркуляции. В нижнем ярусе находится кислота, а лента проходит через верхний ярус. При необходимости травления запускают насос циркуляции, поднимая кислоту из нижнего яруса в верхний, чтобы лента полностью погрузилась в кислоту. Благодаря постоянному движению кислоты травление происходит более равномерно. Если травление не требуется, насос отключают, кислота возвращается в нижний ярус, и лента проходит без контакта с кислотой. После травления на поверхности ленты остаётся кислота; обычно на выходе из кислотного резервуара устанавливают две пары сдавливающих валцов, после чего лента поступает в камеру холодной мойки, состоящую из труб и форсунок.
2.4 Полирование, шлифование и чистка
Полирование, шлифование и чистка — важнейшие этапы очистки поверхности медных лент. Они обычно выполняются в чистящей камере, где установлены полировальные или абразивные щётки, вращающиеся на высокой скорости, при одновременном распылении большого количества воды для промывки. Существует множество видов щёточных валов: для обычной чистки подходят нейлоновые щётки; для полировки и шлифования поверхности ленты чаще используются спирально расположенные щётки с оксидом алюминия или карбидом кремния (андерлоном), либо высокопрочные нетканые материалы. Абразивные шлифовальные валы изготавливают из волокон. Для лент шириной до 400 мм полировальные и шлифовальные щёточные валы могут иметь консольную конструкцию; для лент шире 400 мм большинство валов опирается на подшипники с обоих концов. Точность изготовления оборудования, динамическое равновесие щёточного вала и условия его установки влияют на качество полировки и шлифования, а в случае сильных следов щётки лента может оказаться непригодной для использования. Скорость вращения щёточного вала может достигать 750–1200 об/мин. Также можно увеличить количество абразивных щёточных валов и чередовать валы различной зернистости для достижения максимальной чистоты поверхности ленты.
2.5 Многоэтапное использование промывочной воды
Технологическая линия очистки медных лент, включающая обезжиривание, травление, полирование, шлифование и пассивацию, требует холодной воды для каждого этапа. Если подавать и сливать воду отдельно для каждого блока, расход воды будет очень большим. Поэтому была внедрена система многоэтапного использования воды — так называемая «обратная подача». Промывочная ёмкость делится на несколько отдельных резервуаров: вода после полировки возвращается в первый резервуар; вода из первого резервуара используется для промывки после травления; промывочная вода возвращается во второй резервуар и применяется для промывки после обезжиривания, после чего сливается. Поскольку вода после полировки содержит больше частиц меди и других загрязнений, необходимо установить отдельный ленточный фильтр, чтобы после очистки воду можно было повторно использовать.
2.6 Пассивация и сушка
Переработанный пассивирующий агент распыляют или погружают ленту в него, чтобы на поверхности образовалась пассивирующая плёнка, защищающая от коррозии. Температура в сушильной камере составляет около 80 °C; обычно для нагрева используют вентилятор циркуляции горячего воздуха и осушитель. Чтобы гарантировать сухость поверхности ленты после прохождения сушильной камеры, необходимо предварительно удалить остатки влаги. Для этого часто устанавливают две пары резиновых сдавливающих валцов с «воздушными ножами», которые удаляют остаточную влагу. В последнее время вместо резиновых валцов стали применять ролики Millennium (Mill Roll) — прочные пористые диски из нетканого волокна, обеспечивающие более эффективное сжатие. При использовании роликов Millennium следует особое внимание уделять тому, чтобы острые углы и трещины на краях ленты не повредили её поверхность.
3 Заключение
Оборудование для очистки медных лент, состоящее из различных функциональных блоков, не только отвечает требованиям очистки готовой продукции, но и может использоваться для обработки промежуточных заготовок, а также для шлифования и устранения дефектов поверхности заготовок после черновой прокатки. С повышением требований клиентов к качеству поверхности медных лент развитие технологий и оборудования для обработки поверхности привлекает всё большее внимание производителей и поставщиков оборудования, становясь важной частью технологий и технической базы производства медных лент и демонстрируя свою значимость.