Durante a produção de tiras de cobre e ligas de cobre, diversos contaminantes orgânicos e inorgânicos se acumulam na superfície após o recozimento e a laminação da tira. Se não for manuseada adequadamente ou exposta a uma atmosfera de alta temperatura, a superfície da tira de cobre será oxidada, e o óleo de laminação remanescente também contaminará a superfície da tira. Se os produtos intermediários forem armazenados inadequadamente, isso também pode causar descoloração da superfície. Com a ampla aplicação de produtos de tira de cobre na indústria moderna, os requisitos para sua qualidade superficial estão cada vez mais elevados. Para obter tiras de cobre de alta qualidade, é muito importante reforçar a limpeza de sua superfície. Como resultado, a tecnologia e os equipamentos de limpeza da superfície de tiras de cobre são geralmente valorizados.
1 Tecnologia de Limpeza da Superfície da Tira de Cobre
1.1 Desengraxamento
O objetivo do desengraxe é remover contaminantes orgânicos na superfície da tira de cobre, especialmente o óleo de laminação remanescente e o óleo mecânico nele misturado. O desengraxe é principalmente realizado como tratamento prévio à decapagem e ao polimento da superfície. Se o desengraxe não for completo, os óxidos na superfície da tira de cobre não poderão ser completamente removidos pelo ácido. Os métodos de desengraxe incluem: desengraxe por solvente, desengraxe por soda cáustica, desengraxe eletrolítico e desengraxe por ultrassom.
1.1.1 Desengraxamento por Solvente
Solventes desengordurantes incluem sistemas à base de petróleo, com cloro, com flúor e surfactantes. Sistemas à base de petróleo são fáceis de causar incêndios, sistemas com cloro são cancerígenos e sistemas com flúor danificam a camada de ozônio, por isso são raramente utilizados. Recentemente, mais surfactantes têm sido desenvolvidos. Os surfactantes incorporam bases lipofílicas nas moléculas e emulsificam o óleo na água para alcançar o desengorduramento.
1.1.2 Desengraxamento por Soda Cáustica
Gorduras e óleos animais e vegetais são decompostos com álcali e hidrolisados para produzir ácido graxo de sódio de alta qualidade (sabão) e glicerina. Esta reação de saponificação realiza a desengraxe, e o sabão resultante atua como surfactante aniônico para auxiliar na desengraxe. mas. O óleo de laminação é um óleo mineral, principalmente hidrocarbonetos alifáticos de petróleo, e não sofre saponificação. Portanto, surfactantes devem ser adicionados no processo de desengraxe alcalino.
1.1.3 Desengraxamento Eletrolítico
O desengorduramento eletrolítico é um método muito eficaz. Geralmente, é realizado em uma solução alcalina de desengorduramento. A água é eletrólisada. A eletrólise catódica (utiliza-se fita de cobre como cátodo) produz hidrogênio, e a eletrólise anódica produz oxigênio. As bolhas geradas podem remover os contaminantes da superfície. O hidrogênio produzido pela eletrólise catódica é o dobro do oxigênio, e o efeito redutor do hidrogênio também ativa a superfície. Portanto, o desengorduramento eletrolítico de tiras de cobre adota o método de eletrólise catódica, mas deve-se prestar atenção à precipitação de impurezas metálicas na solução de desengorduramento e ao ocorrer excesso de desengorduramento. A adição de cianeto ajuda a evitar a precipitação de impurezas metálicas, mas apresenta problemas de poluição e deve ser utilizada estritamente. A eletrólise anódica, devido à oxidação pelo oxigênio, pode remover o conservante na superfície da tira de cobre que não pode ser removido pela eletrólise catódica, mas é propensa a causar excesso de desengorduramento.
I. 1.4 Desengraxamento Ultrassônico
A Máquina de Limpeza por Desengraxe Ultrassônico é composta por um gerador de sinal ultrassônico e um tanque de limpeza por desengraxe. O gerador de sinal ultrassônico gera um sinal de oscilação de alta frequência (onda senoidal), que produz dezenas de milhares de oscilações mecânicas de alta frequência por segundo através do transdutor, formando ondas ultrassônicas no fluido de desengraxe, que alternam entre pressões positivas e negativas em altas frequências. A propagação da radiação para a frente (com funções de irradiação direta, reflexão e refração) em meio denso causa, de forma intermitente, a formação contínua de incontáveis pequenas bolhas no fluido de desengraxe, que continuam a estourar. Esse fenômeno é chamado de “efeito de cavitação”. Quando as bolhas estouram, forma-se uma pressão instantânea superior a 1.000 atmosferas, provocando uma série de explosões, liberando enorme energia e exercendo um impacto significativo sobre a superfície da tira de cobre, fazendo com que o óleo se desprenda rapidamente da superfície da tira, alcançando o objetivo de desengraxe e limpeza. Ao utilizar desengraxe ultrassônica com solvente, se a superfície da tira de cobre estiver levemente oxidada, não é necessário realizar decapagem. O agente de passivação é adicionado ao agente de limpeza para completar a passivação durante a limpeza, o que simplifica consideravelmente o processo e o equipamento de limpeza por desengraxe.
1.2 Decapagem
Comparado com a limpeza mecânica da superfície, existem dois tipos de limpeza química da superfície da tira de cobre: decapagem e imersão. O método de remoção da espessa camada de óxido na superfície e de imersão da tira de cobre em solução ácida por um longo período é chamado de decapagem; já o método de remover a camada de óxido e imergir a tira de cobre em solução ácida por um curto período é chamado de imersão. Tradicionalmente, esses dois métodos são referidos coletivamente como decapagem. A solução de decapagem para tiras de cobre geralmente utiliza solução de ácido sulfúrico, e a concentração depende do grau de oxidação da superfície da tira de cobre. A oxidação superficial na produção moderna de tiras de cobre é relativamente leve, e a maioria das decapagens utiliza uma solução de ácido sulfúrico com concentração entre 5% e 15%. A temperatura é ambiente, e algumas são aquecidas até 60°C. O tempo de utilização da decapagem contínua varia de 10 a 60 segundos. Os parâmetros específicos do processo de decapagem devem ser ajustados de acordo com as diferentes variedades de tiras de cobre e as condições da superfície. A concentração da solução ácida para latão é relativamente baixa, enquanto para bronze e cobre vermelho é relativamente alta. Para reforçar o efeito da decapagem de ligas de cobre-níquel, oxidantes como ácido nítrico e peróxido de hidrogênio são adicionados à solução de ácido sulfúrico. No entanto, como o ácido nítrico apresenta volatilização de NO₂, não deve ser utilizado em excesso. O ácido clorídrico gera meios corrosivos à base de cloreto, que aceleram a descoloração das tiras de cobre e corroem os equipamentos, portanto deve ser evitado. De modo geral, a combinação de decapagem e lixamento pode alcançar bons resultados.
1.3 Lixamento e Limpeza
Os métodos de retificação incluem polimento, escovação com rolo e retificação com rolo, etc., para limpar a superfície mecânica. Adicione abrasivos como carboneto de silício, alumina, etc., à roda de polimento feita de pano, linho, resina, etc., ou use uma escova de arame de nylon (poliamida) revestida com alumina. Escovação mecânica para limpar a superfície da tira de cobre. A fim de melhorar a qualidade do polimento e da retificação da superfície das tiras de cobre, a limpeza desengordurante, a decapagem, o polimento e a retificação são geralmente combinados em uma linha de produção. Ao polir e retificar, para diferentes tipos de tiras de cobre, espessuras de tira e condições de superfície, devem ser selecionados diferentes rolos de escova de polimento e retificação e diâmetros de fio de filamento de nylon (poliamida), tamanhos de partícula ou malhas e dureza dos rolos de escova. Para escovas de arame de polimento revestidas com alumina, geralmente é utilizada uma escova de polimento com diâmetro de fio de 0,25-0,3 mm e tamanho de partícula de 500-600 mesh. Para o rolo de escova abrasivo feito de tecido não tecido, o tamanho de partícula é de 1500~2000 mesh, a dureza é 40 (macia) ou 60 (média). Para produtos com requisitos mais elevados na superfície das tiras de cobre, podem até ser utilizados rolos de escova abrasivos com tamanhos de partícula de 250.000 a 3.000 mesh. Quanto maior a malha, menor a vida útil da escova. Durante o uso, ajuste a pressão de contato entre a escova de polimento e a superfície da tira de cobre, ou a quantidade de retificação do rolo de escova de retificação, bem como a velocidade de rotação adequada do rolo de escova, de acordo com as condições da superfície da tira de cobre. Para tiras de bronze estanho-fósforo laminadas a quente e recozidas, a fim de remover defeitos de superfície causados pela fundição e laminação e melhorar a qualidade da superfície das tiras, frequentemente são utilizadas rodas de retificação elásticas com número de malha mais baixo (220 mesh). É realizado um polimento superficial simples na tira grossa. Wanfang Data Nº 2 Gong Shoupeng: Tecnologia e Equipamentos de Limpeza de Superfície de Tiras de Cobre 71 Embora este tratamento aumente a perda de metal na superfície da tira, ele desempenhará um papel significativo na melhoria da qualidade da superfície da tira de cobre. Este método também é eficaz para remover e melhorar a superfície da tira de latão produzida por fundição contínua horizontal devido a processos de fusão e fundição e operações inadequados.
1.4 Tratamento de Passivação da Superfície (Prevenção de Ferrugem)
Porque o próprio metal de cobre é uma base de Lewis, é fácil perder elétrons e oxidar; especialmente as ligas de cobre têm uma diferença de potencial negativa, o que as torna muito suscetíveis à oxidação em ambientes úmidos e quentes, causando descoloração. Portanto, a prevenção da descoloração após a limpeza também é uma parte importante do tratamento de superfície das tiras de cobre. Os tratamentos tradicionais antioxidação incluem a passivação por cromato e a passivação por benzotriazol (BTA). O cromato possui fortes propriedades oxidantes e pode formar uma camada passivada inativa na superfície do cobre, exercendo assim um papel protetor e apresentando um bom efeito passivante. Devido a restrições ambientais, esse método de purificação não pode mais ser utilizado em larga escala. O benzotriazol e seus derivados têm um bom efeito na inibição da corrosão do cobre e são atualmente os passivadores mais amplamente utilizados. O mecanismo de passivação do BTA (C₆H₅N₃) consiste em que o H do grupo NH no anel benzênico do BTA se coordena repetidamente com o cobre monovalente, formando uma película composta semelhante a um polímero, que possui forte adesão à tira. Segundo os dados, a espessura da película pode atingir 5×10⁻⁶ mm, com estabilidade térmica até 300 °C, ponto de fusão inferior a 100 °C e desempenho estável em pH entre 3 e 12. Na aplicação, a concentração da solução aquosa deve ser de 0,5% a 1% (percentual em massa), e a temperatura deve estar entre 60 e 80 °C. Devido à solubilidade limitada do BTA em água, é recomendável dissolvê-lo em uma certa quantidade de álcool durante a preparação e, em seguida, adicioná-lo à água macia. Nos últimos anos, foi desenvolvido na China um novo tipo de agente passivante para ligas de cobre, o CC-2002, que é baseado no BTA com diversos aditivos orgânicos. A preparação, aplicação e manutenção do produto líquido são muito simples. O efeito antioxidação é significativamente melhorado em comparação com o BTA tradicional, além disso, ele não contém íons de metais pesados nem substâncias químicas nocivas ao meio ambiente, e seu pH é próximo ao neutro, não corroendo os equipamentos e não irritando a pele, sendo um novo tipo de agente passivante digno de ser difundido e aplicado.
2 Equipamentos de Limpeza da Superfície da Tira de Cobre
A unidade de limpeza de tiras de cobre é um equipamento especial desenvolvido nos últimos 20 anos, e tem sido continuamente aprimorada e aperfeiçoada em uso real. Geralmente, a unidade de limpeza de tiras de cobre é composta por diferentes unidades funcionais. Essas unidades funcionais incluem unidades de desengraxe e lavagem, unidades de decapagem e lavagem, unidades de polimento e lavagem, e unidades de passivação e secagem. Diferentes unidades funcionais podem formar linhas de produção para tratamento de superfície de tiras de cobre com diferentes finalidades, como: linha de produção de desengraxe de superfície; linha de produção de desengraxe e decapagem de superfície; linha de produção de desengraxe, decapagem, polimento, lixamento e passivação de superfície. Além disso, devido à longa linha de limpeza da combinação multifuncional, ao grande espaço ocupado no piso e à operação pouco prática na frente do balcão, o layout da linha de limpeza tem recentemente desenvolvido uma linha de limpeza de tiras de cobre em dois níveis, além da configuração em um único nível. O layout em um único nível da linha de produção de limpeza de tiras de cobre é mostrado na Figura 1, e o layout em dois níveis da linha de produção de limpeza de tiras de cobre é mostrado na Figura 2.
2.1 Costura da Fita de Cobre
A costura das extremidades dos dois rolos de fita de cobre geralmente utiliza uma máquina hidráulica de costura de tiras, equipada com duas matrizes superior e inferior, um sistema hidráulico e placas guia dianteiras e traseiras. Utilizam-se matrizes côncavas-convexas superiores e inferiores para perfurar as juntas e inserir fios de cobre para conectar as duas tiras. Sempre que a parte costurada da tira passa pelo rolo de pinça, pelo rolo de compressão ou pelo rolo de escova, esses rolos se elevam automaticamente para evitar danos. Após a passagem da parte costurada, o rolo é pressionado automaticamente para baixo. Recentemente, o método de soldagem por ponto com arco de argônio para costurar tiras começou a ser utilizado em máquinas de limpeza devido à sua operação simples.
2.2 Unidade de Desengraxamento e Lavagem
A unidade geralmente consiste em uma câmara de desengraxe da tira, uma câmara de lavagem com água fria, vários pares de rolos de compressão encapsulados, um tanque de armazenamento do agente desengraxante, um sistema de circulação e um dispositivo de aquecimento. Nos últimos anos, para melhorar o efeito de desengraxe, foi adicionado um pré-desengraxe por pulverização na frente da câmara de desengraxe. A câmara de desengraxe é equipada com um rolo de escova de fio de nylon (Belon) sem abrasivos e um rolo de pressão reversa. A corrente do motor do rolo de escova pode ser ajustada para regular a pressão da escova sobre a tira. A unidade de desengraxe da Hyundai também está equipada com dispositivos de filtragem do agente desengraxante e de separação automática de óleo e água. A má separação de óleo e água no agente desengraxante fará com que o efeito de desengraxe diminua.
2.3 Decapagem e Lavagem com Água
A estrutura do tanque de decapagem de tiras possui dois tipos: o tipo simples de camada única passante e o tipo de duas camadas superior e inferior. A decapagem moderna de tiras de cobre adota uma estrutura de tanque de decapagem em circuito fechado, do tipo de duas camadas superior e inferior, com elevação. A camada inferior armazena o ácido, e a tira passa pela camada superior. Se a tira precisar ser decapada, ligue a bomba de circulação de ácido para elevar o ácido da camada inferior para a camada superior, de modo que a tira fique completamente imersa no ácido. Como o líquido ácido que imerge na tira está em estado de fluxo, o efeito de decapagem é melhor. Se a tira não precisar ser decapada, basta desligar a bomba de ácido; o ácido da camada superior retornará à camada inferior, e a tira passará diretamente. Após a decapagem, há líquido ácido na superfície da tira de cobre. Geralmente, são instalados dois pares de rolos de compressão na saída do tanque de ácido e, após a compressão, a tira entra na câmara de lavagem com água fria, composta por tubos e bicos.
2.4 Polimento, Lixamento e Escovação
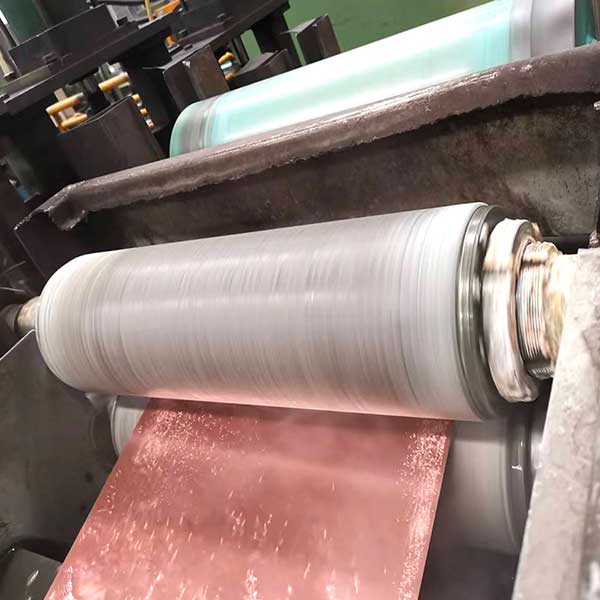
O polimento, a retificação e a escovação são etapas muito importantes na limpeza da superfície das tiras de cobre. Geralmente, isso é realizado em uma caixa de lavagem equipada com uma escova de polimento ou escova abrasiva que gira em alta velocidade, enquanto se pulveriza uma grande quantidade de água para enxaguar. Existem muitos tipos de rolos de escova; rolos de escova de fio de nylon comuns podem ser usados para a escovação geral. Para o polimento e a retificação da superfície da tira, frequentemente são utilizadas escovas de rolo dispostas em espiral, com óxido de alumínio ou carboneto de silício (Anderlon), ou tecidos não tecidos artificiais de alta resistência como material abrasivo. Para tiras de cobre com largura de banda de 4001Tlnl ou menos, os rolos de escova para polimento e retificação podem adotar uma estrutura em balanço. Para tiras com largura superior a 400 mm, a maioria das estruturas é apoiada em ambas as extremidades do rolo de escova. A precisão de fabricação do equipamento, o equilíbrio dinâmico do rolo de escova e as condições de instalação afetam a qualidade do polimento e da retificação da superfície da tira, podendo até deixar a tira inutilizável devido a marcas de escovação evidentes. A velocidade de rotação do rolo de escova pode chegar a 750-1200 rpm. Também é possível aumentar o número de rolos de escova abrasiva e dispor diferentes tipos ou granulações de rolos de escova abrasiva antes e depois, a fim de limpar a superfície da tira de cobre e melhorar a sua limpeza superficial.
2.5 Aproveitamento em vários níveis da água de lavagem
Uma linha de produção para limpeza de tiras de cobre com funções de desengraxe, decapagem, polimento, lixamento e passivação; cada unidade funcional precisa ser equipada com lavagem a água fria. Se a água de enxágue de cada unidade for fornecida e descartada separadamente, o consumo de água será muito grande. Portanto, foi introduzido um dispositivo de enxágue em múltiplos estágios chamado “fornecimento reverso”. Ele divide o tanque de água de enxágue em vários tanques de água separados. A água de enxágue do polimento retorna ao tanque de água nº 1. A água do tanque de água nº 1 é utilizada como água de enxágue após a decapagem da tira. A água de enxágue retorna ao tanque de água nº 2, sendo usada para o enxágue após a desengraxe da tira, com retorno da água residual. Como a água de polimento contém mais pó de cobre e outras partículas, é necessário equipar um filtro de correia separado, que pode ser reciclado após a filtragem.
2.6 Passivação e secagem
Agente passivante reciclado pode ser pulverizado ou imerso para reagir com a fita de cobre em passagem, formando uma película de passivação na superfície e alcançando o efeito de prevenção contra a ferrugem. A temperatura do ar quente na câmara de secagem é de cerca de 80°C, e geralmente são utilizados um ventilador de circulação de ar quente e um ventilador desumidificador para aquecimento. Para garantir que a superfície da tira de cobre seja seca após passar pela câmara de secagem, a umidade superficial da tira de cobre ao entrar na câmara deve ser removida primeiro. Por esse motivo, dois pares de rolos de compressão de borracha são frequentemente equipados com “facas de ar” para soprar a umidade residual. Recentemente, rolos Millennium da 3M (Mill Roll) têm sido utilizados em vez dos rolos de compressão de borracha. O rolo Millennium é um tipo de rolo de estrutura discoidal de fibra não tecida porosa de alta resistência, com melhor efeito de compressão. Deve-se prestar atenção especial ao uso dos rolos Millennium para evitar cantos excessivamente afiados e bordas rachadas na fita de cobre, que possam causar danos a ela.
3 Conclusão
O equipamento de limpeza de tiras de cobre, composto por diferentes unidades funcionais, não apenas atende aos requisitos de limpeza da superfície da tira de cobre acabada, como também pode ser utilizado para a limpeza da superfície da tira de cobre em processos intermediários e até mesmo para o esmerilhamento e remoção de defeitos superficiais do tarugo laminado bruto. Com a melhoria contínua das exigências dos clientes quanto à qualidade da superfície das tiras de cobre, o desenvolvimento da tecnologia e do equipamento de tratamento de superfície de tiras de cobre tem atraído cada vez mais a atenção das fábricas de produção de cobre e dos fabricantes de equipamentos, tornando-se uma parte importante da tecnologia e do equipamento de produção de tiras de cobre, o que tem demonstrado cada vez mais sua importância.