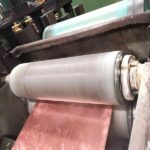
Nonwoven mill roll wringer roll for copper sheet surface cleaning

銅ストリップ表面洗浄技術および設備

銅および銅合金ストリップの製造過程では、焼鈍および圧延後に表面にさまざまな有機および無機汚染物質が付着します。取り扱いが不適切であったり、高温雰囲気下にあると、銅ストリップの表面が酸化し、残留する圧延油もまたストリップ表面を汚染します。中間製品の保管方法が不適切な場合にも、表面の変色を引き起こすことがあります。現代産業における銅ストリップ製品の用途が広がるにつれて、その表面品質に対する要求はますます高まっています。高品質な銅ストリップを得るためには、表面洗浄を徹底することが非常に重要です。そのため、銅ストリップの表面洗浄技術および設備は一般的に重視されています。 1 銅ストリップ表面洗浄技術 1.1 除油 脱脂の目的は、銅ストリップの表面にある有機汚染物質、特に残留する圧延油およびそれに混入した機械油を除去することです。脱脂は主に、酸洗および表面研磨前の処理として行われます。脱脂が不十分な場合、銅ストリップ表面の酸化物は酸によって完全に除去できません。脱脂方法には、溶剤脱脂、アルカリ脱脂、電解脱脂、超音波脱脂などがあります。 1.1.1 溶剤除油 脱脂溶剤には、石油系、塩素系、フッ素系、界面活性剤があります。石油系は火災を引き起こしやすく、塩素系は発がん性があり、フッ素系はオゾン層を破壊するため、ほとんど使用されていません。最近では、より多くの界面活性剤が開発されています。界面活性剤は親油性基を分子内に取り込み、油分を水中で乳化させることで脱脂を実現します。 1.1.2 アルカリ除油 動物性および植物性の油脂は、アルカリで分解され、加水分解されて高級脂肪酸ナトリウム(石鹸)とグリセリンが生成されます。このけん化反応により脱脂が行われ、生成された石鹸は陰イオン界面活性剤として働き、脱脂を助ける役割を果たします。しかし、ローリングオイルは鉱物油であり、主に石油系の脂肪族炭化水素から構成されており、けん化反応を受けません。したがって、アルカリ性脱脂には界面活性剤を添加する必要があります。 1.1.3 電解除油 電解脱脂は非常に効果的な方法です。通常、アルカリ性の脱脂液中で通電します。水が電気分解され、陰極電解(銅テープを陰極として使用)では水素が発生し、陽極電解では酸素が発生します。発生した気泡によって表面の汚れを剥がすことができます。陰極電解で生成される水素は酸素の2倍であり、水素の還元作用も表面を活性化します。そのため、銅ストリップの電解脱脂には陰極電解法が採用されますが、脱脂液中の金属不純物の析出や過度な脱脂の発生に注意する必要があります。シアン化物の添加は金属不純物の析出を防ぐのに役立ちますが、環境汚染の問題があるため、厳密に管理して使用しなければなりません。一方、陽極電解では酸素の酸化作用により、陰極電解では除去できない銅ストリップ表面の保存剤を除去できますが、過度な脱脂が起こりやすいという欠点があります。 I. 1.4 超音波除油 超音波脱脂洗浄機は、超音波信号発生器と脱脂洗浄槽で構成されています。超音波信号発生器は高周波の振動信号(正弦波)を生成し、変換器を通じて毎秒数万回の高周波の機械的振動を発生させ、脱脂液中に超音波を形成します。この超音波は高周波で正圧と負圧を交互に繰り返し、密な媒質中を前方へ放射伝播(直接放射、反射、屈折の機能を有する)することで、脱脂液内に無数の微小な気泡を絶えず生成し、さらにそれらが連続的に破裂します。この現象を「キャビテーション効果」と呼びます。気泡が破裂する際に瞬間的に1,000気圧を超える高圧が形成され、一連の爆発を引き起こして莫大なエネルギーを放出し、銅ストリップ表面に大きな衝撃を与え、油分を迅速に剥離させて脱脂・洗浄の目的を達成します。超音波溶剤による脱脂洗浄では、銅ストリップ表面がわずかに酸化している場合でも、酸洗工程は不要です。洗浄剤に不動態化剤を添加することで、洗浄と同時に不動態化処理も行えるため、脱脂洗浄の工程および設備を大幅に簡略化できます。 1.2 珪酸処理 機械的な表面洗浄と比較して、銅ストリップの表面を化学的に洗浄する方法には、酸洗いと浸漬の2種類があります。表面の厚い酸化膜を取り除き、銅ストリップを長時間酸溶液に浸す方法を酸洗いと呼び、酸化膜を取り除き、短時間酸溶液に浸す方法を浸漬と呼びます。従来、これら2つの方法は総称して酸洗いと呼ばれていました。銅ストリップの酸洗い液としては通常硫酸溶液が用いられ、その濃度は銅ストリップ表面の酸化程度によって異なります。現代の銅ストリップ製造では表面の酸化が比較的軽微であり、ほとんどの酸洗いには5%~15%の濃度の硫酸溶液が使用されています。温度は室温で、一部は60℃まで加熱されます。貫通式酸洗いの場合は、処理時間が10~60秒となります。具体的な酸洗い工程パラメータは、銅ストリップの種類や表面状態に応じて調整する必要があります。真鍮の酸洗い液の濃度は比較的低く、青銅や赤銅では比較的高くなります。銅ニッケル合金の酸洗い効果を強化するために、硝酸や過酸化水素などの酸化剤を硫酸溶液に混合することがあります。ただし、硝酸はNO₂の発生があるため、過剰に使用すべきではありません。塩酸は塩化物系の腐食性媒体を生成し、銅ストリップの変色を促進し、設備を腐食させるため、使用は避けるべきです。一般的に、酸洗いと研磨を組み合わせることで良好な結果が得られます。 1.3 研磨および洗浄 研磨方法には、研磨、ローラー刷毛処理、ローラー研磨などがあり、機械的な表面を清掃するために用いられます。布、リネン、樹脂などで作られた研磨ホイールに炭化ケイ素やアルミナなどの研磨剤を添加するか、またはアルミナをコーティングしたナイロン(ポリアミド)製ワイヤーブラシを使用します。銅ストリップの表面を清掃するための機械的刷毛処理です。銅ストリップの表面研磨・研削の品質を向上させるために、脱脂洗浄、酸洗、研磨、研削が通常、生産ラインとして組み合わされています。研磨および研削を行う際には、銅ベルトの種類、ベルトの厚さ、表面状態に応じて、異なる研磨・研削用ブラシローラーやナイロン(ポリアミド)製フィラメントの線径、粒子サイズ、あるいはブラシローラーのメッシュ数や硬度を選定する必要があります。アルミナをコーティングした研磨用ワイヤーブラシの場合、一般的には線径0.25~0.3 mm、粒度500~600メッシュの研磨ブラシが使用されます。不織布製の研磨ブラシローラーでは、粒度は1500~2000メッシュ、硬度は40(軟質)または60(中程度)とします。銅ストリップの表面に対する要求が高い製品については、さらに粒度25万~3000メッシュの研磨ブラシローラーを使用することもあります。メッシュ数が大きいほど、ブラシの使用寿命は短くなります。使用時には、銅ストリップの表面状態に応じて、研磨ブラシと銅ストリップ表面との接触圧力、または研削ブラシローラーの研削量、適切なブラシローラーの回転速度を調整します。粗延し後焼鈍処理された錫リン青銅ストリップについては、鋳造や圧延によって生じた表面欠陥を除去し、ストリップの表面品質を向上させるため、より低いメッシュ数(220メッシュ)の弾性研削ホイールがしばしば用いられます。厚いストリップに対しては簡易な表面研磨を行います。   万方データ No. 2 龔守鵬:銅ストリップ表面清掃技術および設備 […]
アルミ板・帯鋼表面向け真空脱脂装置の研究と応用

1 アルミストリップ表面の従来の脱脂方法 金属板およびストリップの圧延において、圧延油が導入されて以来、脱脂の問題が生じてきました。これまでのところ、脱脂方法は以下の通りにまとめられます。 (1) ゴム製圧延ロールによる脱脂 絞りロール脱脂は最も原始的な脱脂方法です。その主な構成要素は、上下のゴムロールを使ってベルト表面の油分を絞り出して除去し、脱脂の目的を達成することです。ゴムの選定は一般的に耐油性ニトリルゴムが用いられます。ゴムの最大の利点は安価であることです。しかし、ゴムロール自体が油分を吸収できないため、最大の欠点は油分が十分に絞り切れないことであり、特に圧延機の速度が高い場合には顕著です。さらに、帯鋼の縁にバリがあると、しばしば傷がつきやすく、金属粉によって表面が貫通して帯鋼に傷がつくことがあります。 (2) 圧縮空気吹き付け この方法は、帯鋼生産において最も一般的な方法です。圧延機の出口側には通常、エアナイフ式洗浄装置が設置されています。その原理は、圧縮空気によって帯鋼表面の油分を吹き飛ばすことにあります。この方法は低速時には依然として使用できますが、高速になると、帯鋼表面に付着した油分を吹き飛ばすためには圧力と流量を増加させる必要があり、結果としてオイルミストの二次的な付着が大きくなり、さらに重要なことに、生産環境全体を汚染することになります。 (3) 不織布製圧延ロールによる脱脂 ロールは内部に多孔質構造を持ち、吸湿性のある不織布で作られています。最初に米国の3M社によって製造され、「ミレニアムロール」として広く知られていましたが、価格が高くメンテナンスも不便なため、多くのメーカーが導入をためらい、ユーザーによる大量採用も困難でした。中国では、長年の努力を経て類似の製品である「不織布多機能ミルロール」を開発しました。その性能は輸入品と全く遜色なく、価格もユーザーにとって十分に受け入れやすいものです。国内外の多くのユーザーに採用されており、国家の実用新案特許を取得しています。 上記の方法に加えて、現在ではスクラッピング棒による油除去や小型ロールによる油除去など、さまざまな脱脂方法があります。また、複数の脱脂方法を組み合わせる手法もいくつか存在し、シンプルかつ効率的な脱脂方法として広く認められています。 2 新型油除去ユニットの構成と作動原理 2.1 真空油除去ユニットの構成 真空脱脂ユニットは主に四つの部分で構成されており、図1に示すとおりです。 2.2 多本線ワイヤーブラシロールの構造と機能 ナイロンPP6製で、直径1.20mmのナイロン線には数百本の細い繊維が含まれています。ストリップと圧接状態になると、平らな摩擦面を形成し、表面を傷つけずに、同時に板表面の油分や金属粉を効果的に除去します。詳細は図2をご参照ください。 2.3 不織布スクイズロールの真空脱脂原理 従来のゴムロールによる絞りは、ゴム本体と鋼板との密着により液体をほとんど絞り出すことに完全に依存しています。不織布絞りロールは、不織布自体の多孔性と吸湿性を最大限に活用します。図3から明らかなように、一定の圧力下ではロール本体の体積が縮小し、密度が増加します。ロール本体が回転すると、圧縮された部分が復元して真空状態となり、ストリップ表面の液体がロール本体内部へ吸引されます。伝動力の圧力によりロール本体が再び圧縮され、ロール本体内の空気と液体が押し出される様子が図3に示されています。 図3 不織布スクイズロールの原理図 不織布ミルロールの絞り機能を使用して、まずストリップ上の油汚れの大部分を絞り取ります。2本の不織布ミルロールで油を絞った後、測定すると、ストリップ表面の残留油量は約600 mg/m²まで減少します。 3 アルミニウムストリップ用真空絞り機の研究開発

アルミ板・帯鋼の製造におけるナイロンブラシロールおよび不織布ミルロールの適用

0 まえがき 産業技術の急速な発展に伴い、現代産業の基本材料としてのアルミ板・帯鋼の利用範囲はますます広がり、その表面仕上げに対する要求も一段と高まっています。近年、ナイロンブラシロールはアルミ帯鋼の洗浄、脱脂、ロール清掃、研磨などの工程で広く用いられています。また、不織布ロールは脱脂および脱水工程に使用され、帯鋼の表面品質に質的な飛躍をもたらしています。本稿では、ナイロンブラシロールおよび不織布ミルロールの作動原理、分類、特徴、ならびにアルミ板・帯鋼の生産におけるそれらの応用や関連する課題について紹介・考察し、板・帯鋼メーカーおよび関連機器メーカーの参考としています。 1 ナイロンブラシロールの特徴と分類 1.1 ナイロンブラシロールの特長 ナイロンの化学名はポリアミド(PA)とも呼ばれています。結晶性ポリマーであり、高い結晶化度を持つため、引張強度、硬度、弾性および耐摩耗性が他のプラスチックよりも高くなっています。同時に、ナイロンは優れた耐薬品性を備えており、特に耐油性に優れ、弱酸、弱アルカリおよび一般的な溶剤に耐えることができます。そのため、多くのエンジニアリングプラスチック製ブラシフィラメントの中でも、アルミストリップの製造において第一選択肢となるのは、一定の合理性と必然性があると言えます。 1.2 ナイロンフィラメントの分類と特徴 1.21 ナイロン66フィラメント 現在、工業用ブラシ製造に使用されるブラシ毛材としては、主にナイロン6、ナイロン66、ナイロン610、ナイロン1010、ナイロン612などのナイロン素材が挙げられます。アルミ板・ストリップの冷間圧延工程では、ロールとストリップ表面との摩擦や圧延により、表面から微細な酸化粉塵が剥離・付着し、さらに圧延油やそれに付着した懸濁成分がストリップ表面に残留します。これらを速やかに除去しないと、ストレッチベンディングレベラーのロール表面に付着し、ロールの摩耗やストリップ表面の損傷を引き起こします。そのため、高温温水による洗浄工程が不可欠です。しかし、多くのナイロンブラシ毛材の中でも、ほとんどのナイロン素材は融点が約210℃であり、80℃以上の水温で長時間使用すると劣化や変形を生じます。一方、ナイロン66は融点が250℃で、80℃以上の温水中でも変形しません。したがって、アルミストリップの洗浄にはナイロン66のブラシ毛材が主に用いられます。しかし、ナイロン6の致命的な欠点は吸水率が高すぎる(1.5%)ことです。水中でのブラッシングによりブラシ毛材が軟化し、剛性が低下するため、脱脂が不十分になります。さらに、ナイロン自体は強アルカリに耐性がなく、ブラシロールの寿命も短くなります。 1.2.2 DT-Belonフィラメント 上記のブラシフィラメントの問題点を踏まえ、一部の海外企業はナイロン66をベースにナノモンモリロナイトなどの材料を添加し、DT-Bellonブラシフィラメントを開発しました。このフィラメントはナイロン66に比べて吸水性が大幅に低く、耐アルカリ性と引張強度も著しく向上しており、アルミストリップのブラッシングに関する問題を完全に解決しています。試験の結果、研磨効果はナイロン66の2倍となり、ブラシロールの寿命は3~5倍に延びました。 1.23 研磨ワイヤー含有タイプ 研磨ブラシの毛は、ナイロン樹脂材料に約30%の炭化ケイ素やその他の研磨剤を添加し、混合、押出、引き抜きなどの工程を経て作られる、さまざまな太さの研磨用ブラシの毛です。ナイロン素材の中ではナイロン612が第一選択肢です。PAの特性に加え、ナイロン612は幅が比較的狭く、吸水率が低く(0.1%)、密度と寸法安定性に優れ、引張強度が高いという利点があります。ナイロン610も引き抜き材として使用されますが、コストパフォーマンスは低いです。使用される材料の違いにより、現在主に以下の種類のブラシ毛があります: (1) シリコンカーバイド研磨フィラメントは、ナイロンにシリコンカーバイド粉末を添加して製造されます。シリコンカーバイドの多角形構造により、研磨面は光沢のあるタイプとなり、帯鋼業界では主に180#~800#が使用されます。 (2) アルミナ研磨フィラメントは、アルミナ粉末をナイロンフィラメントに添加して作られます。多角柱状の構造により、研磨面はマットなタイプとなり、主に180#~800#が使用されます。 (3) ダイヤモンドブラシワイヤーは、ナイロンにダイヤモンド粉末を配合して作られます。その独特な鋭さと硬度から、主にアルミストリップの鏡面研磨などの工程で使用され、320#~3000#が主流です。 (4) 耐高温特殊研磨ワイヤー高温耐性研磨ワイヤーは、主に合成樹脂のPPSまたはPEEKと研磨ワイヤー引きによって作られています。その融点が300℃および355℃にも達するため、主に乾式研磨または熱間圧延の洗浄工程で使用されます。同じ高速乾式研磨条件下では、一般的な研磨フィラメントは溶けて変形してしまいますが、高温耐性フィラメントは依然として正常に使用できます。 (5) 多本撚りブラシワイヤー精密アルミストリップのブラッシングには、より細かいブラシフィラメントがよく使用されますが、ブラシフィラメントは依然として単一であるため、注意深く観察すると、板の表面にまだ傷が残ります。このため、ドイツ、日本、韓国では相次いで多本撚りのブラシフィラメントが導入されており、0.5~1mmのブラシフィラメントの中に無数の細い繊維フィラメントが含まれています。これにより、糸がブラシ面となり、この問題が非常にうまく解決されています。 1.3

en_US
Scroll to Top