Préface
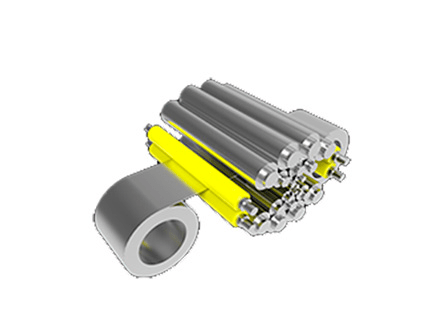
La ligne de production de bobines d’acide laminées à chaud de l’usine de laminage à froid de Panzhihua New Steel & Vanadium Co., Ltd. a été achevée et mise en service en 2004. Conformément au plan global de Panzhihua Iron and Steel, une unité de laminoir à simple cage a été construite dans la filiale de Chengdu en 2006. La bobine d’acier brute de cette usine doit être fournie par la ligne de production de bobines d’acide laminées à chaud de l’usine de laminage à froid de Panzhihua Iron and Steel. Le produit de cette unité doit utiliser de l’huile de laminage pour prévenir la rouille, afin d’être compatible avec l’émulsion de laminage du processus ultérieur. L’unité est équipée d’un lubrificateur électrostatique d’origine et d’un lubrificateur à rouleaux. Comme le lubrificateur électrostatique n’est pas efficace pour appliquer l’huile de laminage, le lubrificateur à rouleaux d’origine provient de l’unité combinée acide-laminage de l’usine. Les performances de l’équipement inactif hors ligne dans le cadre du projet de rénovation ne peuvent pas répondre aux exigences de production. Pour cette raison, un rouleau de laminoir 3M, un produit de haute technologie aux excellentes performances, a été utilisé pour transformer la machine de lubrification à rouleaux d’origine.
Problèmes existant dans l’huileur à rouleaux d’origine
Le principe de fonctionnement de l’huileur à rouleaux est illustré à la figure 1.
Lorsque la machine d’huilage est mise en service, le jeu supérieur de rouleaux est abaissé, tandis que le jeu inférieur de rouleaux est relevé, de sorte qu’un certain angle d’enroulement se forme entre la bande d’acier et le rouleau d’huilage. Le rouleau d’application d’huile ainsi que le rouleau d’immersion dans l’huile sont tous deux des rouleaux passifs, entraînés par la bande d’acier. Le dispositif de pulvérisation d’huile projette l’huile provenant du système de lubrification sur le rouleau d’huilage ; par compression mutuelle, le rouleau d’huilage transfère l’huile au rouleau d’immersion ; ce dernier applique ensuite uniformément l’huile sur la bande d’acier. L’excédent d’huile est recueilli par le réservoir et s’écoule vers le réservoir de récupération.
Après la transformation de l’unité combinée acide-laminage, les exigences de performance technique de l’huileur ont été améliorées. Les paramètres spécifiques sont présentés au tableau 1.
Avant la transformation de l’unité combinée acide-laminage, afin d’éviter les défauts de film huileux localisés sur la surface de la tôle d’acier, le dispositif d’injection de carburant de l’huileur a été modifié. Le liquide peut ainsi être pulvérisé plus uniformément sur le rouleau huilé, résolvant ainsi le problème de zones sans huile. Toutefois, l’appareil d’huilage présente encore les problèmes suivants :
- La largeur du produit est insuffisante : la largeur maximale du produit de l’unité est de 1150 mm ; après sa transformation, la largeur maximale de la bande d’acier finie doit atteindre 1300 mm.
- La maintenance est difficile : Dans cette unité, il y a une fraise à disque située devant la machine d’huilage pour la découpe de la bande d’acier afin d’ajuster la largeur en longueur. Le bord de la bande après découpe présente des bavures, ce qui endommage le rouleau d’huilage. Le rouleau d’huilage est un rouleau en feutre, facile à être coupé par le bord de la bande d’acier, ce qui entraîne la formation de peluches et son relâchement. Il doit être remplacé fréquemment et la durée de maintenance est courte.
- La quantité d’huile appliquée est difficile à contrôler : en raison d’une application d’huile inégale, on augmente la quantité d’huile pour éviter les zones sans huile, ce qui entraîne un excès de film d’huile localisé dans d’autres zones, affectant le processus d’emballage et provoquant une consommation élevée d’huile.
- Le système de lubrification d’origine tombe en panne, son système de contrôle présente une précision faible et il est difficile de se procurer des pièces détachées pour la maintenance.
Il apparaît donc que l’huileur d’origine ne peut plus répondre aux besoins de production après la transformation de la ligne de production de bobines laminées à chaud décapées et doit être transformé.
Modification
Le rouleau d’huilage est la pièce maîtresse de la machine d’huilage. Afin d’améliorer la qualité de l’huilage et de prolonger la durée de vie du rouleau d’huilage, un rouleau Millennium 3M est utilisé. De plus, en raison de l’augmentation de la largeur de la bande, la largeur de l’armoire d’enduction d’huile d’origine, la longueur des rouleaux d’enduction supérieurs et inférieurs, la longueur du rouleau d’immersion dans l’huile et la longueur du dispositif d’injection d’huile doivent être augmentées ; les canalisations hydrauliques de lubrification et autres doivent être reconfigurées, et le système de lubrification par enduction d’huile ainsi que le contrôle périodique doivent tous être redéfinis et fabriqués. Les détails sont les suivants :
Huileur à rouleaux supérieur et inférieur
Le rouleau d’huilage est au cœur de cette transformation. En raison de la courte durée de vie du rouleau en feutre d’origine et de la difficulté à contrôler la quantité d’huile, les coûts de production et d’équipement sont élevés, ce qui rend son utilisation non rentable. Il est donc préférable d’utiliser un produit high-tech aux performances exceptionnelles : le rouleau 3M Millennium.
Les performances du produit sont les suivantes :
- Il est composé de fibres de tissu non tissé à haute résistance. Sous certaines conditions de température, d’humidité et de pression, la partie coupée possède une capacité d’auto-réparation. Sa structure poreuse en tissu non tissé présente un certain degré d’absorption d’eau et d’huile. L’huile peut être appliquée indirectement sur la bobine par extrusion, et la quantité de film d’huile requise peut être contrôlée par la densité du rouleau millénaire, la pression de serrage et la vitesse de la bobine. Par conséquent, l’effet d’huilage et d’absorption de la surface de la bobine est supérieur à celui des rouleaux en caoutchouc et des rouleaux en feutre traditionnels.
- Poreux, il permet à une petite quantité de saleté de pénétrer dans la structure du tissu non tissé, réduisant ainsi les rayures et la pollution causées à la bobine.
- Il possède un système de friction élevé que les rouleaux en caoutchouc traditionnels, les rouleaux en acier et les rouleaux en feutre ne peuvent égaler. Cette caractéristique assure une friction suffisante pour empêcher efficacement le glissement du rouleau et éviter les rayures secondaires sur la surface de la bobine.
Le tableau 2 présente une comparaison des performances entre le rouleau 3M Millennium et les rouleaux traditionnels en caoutchouc et en feutre.
Les paramètres techniques du rouleau 3M Millennium utilisé dans cette transformation sont présentés au tableau 3.
Nouveau système de lubrification par huilage
Le système de lubrification d’origine a été mis hors service en raison d’une longue période d’utilisation et doit être redessiné et fabriqué. Le principe de fonctionnement du nouveau système est illustré à la figure 2.
Ce système présente les caractéristiques suivantes :
- La vanne contrôle le chargement et le déchargement de la pompe ; l’excès d’huile revenant de la chambre d’huilage s’écoule vers le réservoir de récupération sous l’action de la gravité ; l’huile récupérée est filtrée et envoyée au réservoir principal pour être réutilisée par la pompe d’alimentation en huile.
- Contrôle de la propreté : Le système est équipé d’un filtre d’aspiration, d’un filtre à huile sous pression et d’un filtre de récupération d’huile. Le réservoir de carburant principal et le réservoir de récupération de carburant sont également équipés de filtres à air pour garantir la propreté de l’huile et éviter le colmatage des buses.
- Contrôle du niveau du réservoir de carburant principal : détection en temps réel du niveau du réservoir, sortie de signal à distance et contrôle interverrouillé avec la pompe d’alimentation en carburant. Lorsque la jauge de niveau 4 atteint la limite supérieure, la pompe d’alimentation en carburant arrêtera automatiquement (ou manuellement) l’alimentation en carburant (et affichera l’état sur le boîtier de commande). Lorsque la limite inférieure est atteinte, la pompe d’alimentation en carburant démarrera automatiquement (ou manuellement) pour effectuer le ravitaillement ; lorsque la limite inférieure est atteinte, la pompe d’injection de carburant s’arrêtera et émettra une alarme.
- Contrôle du niveau du réservoir de carburant récupéré : détection en temps réel du niveau du réservoir de carburant, sortie de signal à distance et contrôle interverrouillé avec la pompe d’alimentation en carburant. Lorsque la jauge de niveau 2 atteint la limite supérieure, elle alimente automatiquement le réservoir de carburant principal, et une alarme se déclenche à la limite inférieure ; lorsque la limite inférieure est atteinte, la pompe d’alimentation en carburant arrête automatiquement l’alimentation en carburant et émet une alarme.
- Contrôle de la température : Le réservoir d’huile principal est équipé d’un instrument de détection de la température de l’huile avec sortie de signal à distance. Le chauffage électrique du réservoir d’huile réalise un contrôle en boucle fermée. Lorsque la température de l’huile est inférieure à 20℃, le chauffage électrique se met automatiquement en marche ; lorsqu’elle est supérieure à 40℃, le chauffage s’arrête automatiquement, garantissant ainsi que la température de l’huile reste stable dans une plage donnée.
Modification du système de commande électrique
Le système de commande de lubrification d’origine doit être redessiné et fabriqué en raison d’une précision de contrôle insuffisante et de la difficulté à se procurer des pièces de rechange pour la maintenance. Un ensemble de système de commande PLC S7-200 est utilisé seul pour réaliser les fonctions suivantes :
- Démarrage manuel du système de lubrification, la pompe d’injection de carburant tourne à bas régime, l’électrovanne est hors tension, et l’huile circule à vide.
- PLC fournit un signal analogique de la vitesse de défilement de la bande d’acier (4-20 mA) et un signal de commutation de l’électrovanne (point passif) pour former une boucle fermée avec le régulateur DC. L’armoire de commande de la machine d’huilage est réglée par le régulateur DC en fonction du signal analogique de la vitesse de défilement de la bande. La vitesse du moteur contrôle le débit de la pompe d’injection de carburant. Un affichage numérique de la vitesse du moteur est présent sur l’armoire de commande.
- Le cabinet de commande est équipé de fonctions de commutation manuelle et automatique : en mode de contrôle manuel (priorité au manuel sur site), l’opérateur ne dépend pas du signal analogique de vitesse de la bande fourni par le PLC, mais ajuste manuellement la vitesse du moteur pour contrôler la pompe d’injection de carburant. En mode de contrôle automatique, l’alimentation en carburant de la pompe d’injection est proportionnelle à la vitesse de la bande de l’unité ; lorsque le système de travail tombe en panne, la pompe de secours se met automatiquement en marche. Après le démarrage du système de lubrification ou lorsque le signal de vitesse de la bande fourni par le PLC n’est pas reçu pendant 10 minutes pendant le fonctionnement, le système de lubrification s’arrête automatiquement.
- Alarme du système, réinitialisation des défauts ; affichage des paramètres principaux et réglage des paramètres.
Autre modification correspondante des équipements
- Afin de gagner du temps lors de la mise en œuvre du projet, il a été décidé d’utiliser la machine d’huilage existante pour installer le socle. En fonction de la taille des trous d’installation d’origine sur le socle, la largeur a été augmentée de 150 mm, et le nouveau cabinet d’huilage a été conçu.
- La fonction du rouleau d’huilage est de transférer l’huile lubrifiante depuis le dispositif d’injection d’huile vers le rouleau d’huilage. Il suffit d’augmenter la longueur de 150 mm en respectant la structure originale du rouleau d’immersion dans l’huile. Redesign et fabrication.
- En correspondance avec la transformation de la partie principale de l’épandeur d’huile, les tuyauteries hydrauliques, pneumatiques et lubrifiantes d’origine doivent également être modifiées et réaménagées.
Performances après modification
La transformation de l’épandeur d’huile a été achevée en juin 2006 et a satisfait aux exigences de production une fois mise en service. Il n’y a pas eu de dommages apparents au rouleau millénaire 3M, et le reste de la machine d’huilage fonctionnait normalement.
En raison des inconvénients inhérents au lubrificateur à rouleaux, les autres unités de l’usine de laminage à froid de Panzhihua Iron and Steel les ont pratiquement supprimés et remplacés par des lubrificateurs électrostatiques. Cependant, cette transformation a donné de bons résultats grâce à l’utilisation d’excellents rouleaux millénaires, ce qui permet au lubrificateur à rouleaux de conserver une place dans le laminoir à froid. Selon l’utilisation réelle du rouleau millénaire, il a été appliqué à la ligne de galvanisation.