ভূমিকা
পান্ঝিহুয়া নতুন ইস্পাত ও ভ্যানাডিয়াম কোং, লিমিটেড-এর কোল্ড রোলিং প্ল্যান্টের হট-রোলড পিকলিং কয়েল উৎপাদন লাইন ২০০৪ সালে সম্পন্ন হয় এবং চালু হয়। পান্ঝিহুয়া আয়রন অ্যান্ড স্টিলের সামগ্রিক পরিকল্পনা অনুযায়ী, ২০০৬ সালে চেঙ্গদু শাখায় একটি এক-স্ট্যান্ড রোলিং মিল ইউনিট নির্মাণ করা হয়। এই মিলের কাঁচামাল স্টিল কয়েল পান্ঝিহুয়া আয়রন অ্যান্ড স্টিলের কোল্ড রোলিং প্ল্যান্টের হট-রোলড পিকলিং কয়েল উৎপাদন লাইন থেকে সরবরাহ করা হবে। এই ইউনিটের পণ্যকে মরিচা প্রতিরোধের জন্য রোলিং অয়েল ব্যবহার করতে হয়, যাতে পরবর্তী প্রক্রিয়ায় রোলিং ইমালশনের সাথে সামঞ্জস্যপূর্ণ হয়। ইউনিটটিতে একটি মূল ইলেক্ট্রোস্ট্যাটিক অয়েলার এবং একটি রোলার অয়েলার রয়েছে। যেহেতু ইলেক্ট্রোস্ট্যাটিক অয়েলার রোলিং অয়েল প্রয়োগে কার্যকর নয়, তাই মূল রোলার অয়েলারটি কারখানার অ্যাসিড-রোলিং সংমিশ্রিত ইউনিট থেকে আসে। সংস্কার প্রকল্পে অফলাইনে থাকা অব্যবহৃত সরঞ্জামের কর্মক্ষমতা উৎপাদনের চাহিদা পূরণ করতে পারে না। এজন্য, মূল রোলার অয়েলিং মেশিনটিকে রূপান্তর করতে একটি 3M মিল রোলার ব্যবহার করা হয়, যা অত্যাধুনিক প্রযুক্তির একটি চমৎকার কর্মক্ষমতাসম্পন্ন পণ্য।
মূল রোলার অয়েলারে বিদ্যমান সমস্যাগুলো
রোলার তেল ছড়ানোর যন্ত্রের কাঠামোগত নীতি চিত্র ১-এ দেখানো হয়েছে।
অয়েলিং মেশিন ব্যবহারের সময়, উপরের রোলারের সেটটিকে নিচের দিকে চাপা হয় এবং নিচের রোলারের সেটটিকে ওপরের দিকে তোলা হয়, যাতে স্ট্রিপ স্টিল এবং অয়েলিং রোলারের মধ্যে একটি নির্দিষ্ট আবরণ কোণ তৈরি হয়। অয়েল অ্যাপ্লিকেশন রোলার এবং অয়েল ডিপ রোলার উভয়ই নিষ্ক্রিয় রোলার, যা স্ট্রিপ স্টিল দ্বারা চালিত হয়। তৈলাক্তকরণ ব্যবস্থা থেকে তেল স্প্রে ডিভাইসটি তেল রোলারের উপর স্প্রে করে; একে অপরকে চেপে ধরার মাধ্যমে তেল রোলারটি তেল অয়েল রোলারে স্থানান্তর করে; এরপর অয়েল রোলারটি স্টিল স্ট্রিপের উপর সমানভাবে তেল লাগায়। অতিরিক্ত তেল ট্যাঙ্ক দ্বারা সংগ্রহ করা হয় এবং রিকভারি ট্যাঙ্কে প্রবাহিত হয়।
অ্যাসিড-রোলিং সংমিশ্রিত ইউনিটের পরিবর্তনের পর, তেল ছড়ানোর যন্ত্রের প্রযুক্তিগত কার্যকারিতার চাহিদা উন্নত হয়েছে। নির্দিষ্ট প্যারামিটারগুলো সারণী ১-এ দেখানো হয়েছে।
অ্যাসিড-রোলিং সংমিশ্রিত ইউনিটের পরিবর্তনের আগে, ইস্পাত পাতের পৃষ্ঠে স্ট্রিপ-আকৃতির তেলবিহীন ঝিল্লির ত্রুটি প্রতিরোধ করার জন্য, তেল ছড়ানোর যন্ত্রের জ্বালানী ইনজেকশন ডিভাইসটিকে পরিবর্তন করা হয়েছিল। এর ফলে তেলযুক্ত রোলারে তরল আরও সমানভাবে স্প্রে করা যেতে পারে, যার মাধ্যমে স্থানীয় তেলবিহীনতার সমস্যা সমাধান করা যায়। কিন্তু তেল ছড়ানোর যন্ত্রটিতে এখনও নিম্নলিখিত সমস্যাগুলো রয়েছে:
- পণ্যের প্রস্থ যথেষ্ট নয়: ইউনিটটির সর্বোচ্চ পণ্যের প্রস্থ ১১৫০মিমি; এর পরিবর্তনের পর, তৈরি স্ট্রিপ ইস্পাতের সর্বোচ্চ প্রস্থ ১৩০০মিমি হওয়া প্রয়োজন।
- রক্ষণাবেক্ষণ কঠিন: এই ইউনিটে, স্ট্রিপ স্টিলের প্রান্ত ছাঁটাই করার জন্য অয়েলিং মেশিনের সামনে একটি ডিস্ক কাটার রয়েছে, যা প্রস্থ থেকে দৈর্ঘ্য পর্যন্ত কাজ সম্পন্ন করে। ছাঁটাইয়ের পর স্ট্রিপের প্রান্তে বার্স থাকে, যা অয়েলিং রোলারকে ক্ষতিগ্রস্ত করবে। অয়েলিং রোলারটি ফেল্ট রোলার, যা স্ট্রিপ স্টিলের প্রান্ত দ্বারা সহজেই কাটা যেতে পারে, ফলে লিন্ট তৈরি হয় এবং রোলার আলগা হয়ে যায়। এটি ঘন ঘন পরিবর্তন করতে হয় এবং রক্ষণাবেক্ষণের সময়কাল খুব কম।
- তেল প্রয়োগের পরিমাণ নিয়ন্ত্রণ করা সহজ নয়: তেল প্রয়োগের অসমতার কারণে, স্থানীয় তেলবিহীনতা এড়ানোর জন্য বেশি তেল যোগ করা হয়, যার ফলে অন্যান্য অংশে স্থানীয়ভাবে অতিরিক্ত তেলের ঝিল্লি তৈরি হয়, যা প্যাকেজিং প্রক্রিয়াকে প্রভাবিত করে এবং তেলের ব্যবহার বেশি হয়।
- মূল লুব্রিকেশন সিস্টেম ব্যর্থ হয়, এর নিয়ন্ত্রণ ব্যবস্থার নির্ভুলতা কম এবং রক্ষণাবেক্ষণের খুচরা যন্ত্রাংশ কেনা কঠিন।
দেখা যাচ্ছে, গরম রোলড পিক্লিং কয়েল উৎপাদন লাইনের পরিবর্তনের পর মূল তেল ছড়ানোর যন্ত্রটি উৎপাদনের চাহিদা মেটাতে পারে না এবং এটিকে পরিবর্তন করতে হবে।
পরিবর্তন
তেল লাগানোর রোলারটি তেল লাগানোর মেশিনের মূল অংশ। তেল লাগানোর মান উন্নয়ন এবং তেল লাগানোর রোলারের জীবনকাল বৃদ্ধির জন্য, 3M মিলেনিয়াম রোলার ব্যবহার করা হয়। এছাড়াও, স্ট্রিপের প্রস্থ বৃদ্ধির কারণে, আসল তেল-লেপা ক্যাবিনেটের প্রস্থ, উপরের ও নিচের তেল-লেপা রোলারের দৈর্ঘ্য, তেল-ডুবানো রোলারের দৈর্ঘ্য এবং তেল ইনজেকশন ডিভাইসের দৈর্ঘ্য বাড়ানো প্রয়োজন; হাইড্রোলিক লুব্রিকেশন এবং অন্যান্য পাইপিং পুনরায় কনফিগার করতে হবে, তেল-লেপা লুব্রিকেশন সিস্টেম এবং সময় নিয়ন্ত্রণের সমস্ত সিস্টেম পুনরায় ডিজাইন এবং নির্মাণ করতে হবে। বিস্তারিত নিম্নরূপ:
উপরের ও নীচের তেল ছড়ানোর রোলার
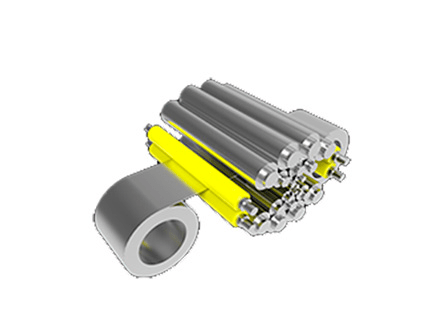
তেল লাগানোর রোলারটি এই রূপান্তরের কেন্দ্রবিন্দু। কারণ আসল ফেল্ট রোলের সেবা জীবন ছোট এবং তেলের পরিমাণ নিয়ন্ত্রণ করা সহজ নয়, ফলে উৎপাদন খরচ এবং সরঞ্জামের খরচ উভয়ই বেশি, এবং এটি চালিয়ে যাওয়া উপযুক্ত নয়। উৎকৃষ্ট কর্মক্ষমতাসম্পন্ন উচ্চ-প্রযুক্তির পণ্য—3M millennium roller বিশেষভাবে ব্যবহার করা হয়।
পণ্যের কর্মক্ষমতা নিম্নরূপ:
- এটি উচ্চ-শক্তিসম্পন্ন অতন্তু কাপড়ের তন্তু দ্বারা গঠিত। নির্দিষ্ট তাপমাত্রা, আর্দ্রতা এবং চাপের অধীনে, কাটা অংশটি স্ব-নিরাময়ের ক্ষমতা রাখে। এর ছিদ্রযুক্ত অতন্তু কাপড়ের গঠনে নির্দিষ্ট মাত্রায় জল শোষণ এবং তৈলাক্ততা রয়েছে। তেলটি এক্সট্রুশনের মাধ্যমে কুণ্ডলীর উপর পরোক্ষভাবে লেপন করা যেতে পারে, এবং মিলেনিয়াম রোলারের ঘনত্ব, ক্ল্যাম্পিং চাপ এবং কুণ্ডলীর গতি দ্বারা প্রয়োজনীয় তেলের ফিল্মের পরিমাণ নিয়ন্ত্রণ করা যেতে পারে। অতএব, কুণ্ডলীর পৃষ্ঠে তেল লাগানো এবং শোষণের প্রভাব প্রচলিত রাবার রোলার এবং ফেল্ট রোলারের চেয়ে ভালো।
- ছিদ্রযুক্ত, অল্প পরিমাণে ময়লা অনফুড ফ্যাব্রিকের গঠনে প্রবেশ করতে পারে, তাই এটি কুণ্ডলীতে হওয়া আঁচড় এবং দূষণ কমাতে পারে।
- এটিতে একটি উচ্চ ঘর্ষণ ব্যবস্থা রয়েছে যা প্রচলিত রাবার রোলার, ইস্পাত রোলার এবং ফেল্ট রোলার মেলাতে পারে না। এই বৈশিষ্ট্য পর্যাপ্ত ঘর্ষণ সরবরাহ করতে পারে, যা রোলারের পিছলে যাওয়া কার্যকরভাবে প্রতিরোধ করে এবং কুণ্ডলীর পৃষ্ঠে দ্বিতীয় ধরনের আঁচড় এড়াতে পারে।
তালিকা 2-এ 3M millennium roller এবং প্রচলিত রাবার রোলার ও ফেল্ট রোলারের মধ্যে কর্মক্ষমতার তুলনা দেখানো হয়েছে।
এই রূপান্তরে ব্যবহৃত 3M millennium roller-এর প্রযুক্তিগত প্যারামিটার তালিকা 3-এ দেখানো হয়েছে।
নতুন তৈরি তেল-লেপা লুব্রিকেশন সিস্টেম
আসল লুব্রিকেশন সিস্টেমটি দীর্ঘ সময় ব্যবহারের কারণে ব্যর্থ হয়েছে এবং এটির পুনরায় নকশা ও নির্মাণ করা প্রয়োজন। নতুন সিস্টেমের কার্যপ্রণালী চিত্র 2-এ দেখানো হয়েছে।
সিস্টেমটির নিম্নলিখিত বৈশিষ্ট্য রয়েছে:
- ভাল্ভটি পাম্পের লোডিং ও আনলোডিং নিয়ন্ত্রণ করে; তেল সরবরাহ কক্ষ থেকে ফিরে আসা অতিরিক্ত তেল মাধ্যাকর্ষণের প্রভাবে পুনরুদ্ধার ট্যাঙ্কে প্রবাহিত হয়; পুনরুদ্ধার করা তেল ফিল্টার করে তেল সরবরাহ পাম্প দ্বারা পুনরায় ব্যবহারের জন্য প্রধান ট্যাঙ্কে পাঠানো হয়।
- পরিচ্ছন্নতা নিয়ন্ত্রণ: সিস্টেমটিতে সাকশন ফিল্টার, চাপযুক্ত তেল ফিল্টার এবং তেল পুনরুদ্ধার ফিল্টার স্থাপন করা হয়েছে। প্রধান জ্বালানি ট্যাঙ্ক এবং পুনরুদ্ধার জ্বালানি ট্যাঙ্কেও বায়ু ফিল্টার স্থাপন করা হয়েছে, যাতে তেলের পরিচ্ছন্নতা নিশ্চিত হয় এবং নজেলগুলো বন্ধ হয়ে না যায়।
- মূল জ্বালানি ট্যাঙ্কের স্তর নিয়ন্ত্রণ: জ্বালানি ট্যাঙ্কের স্তরের রিয়েল-টাইম সনাক্তকরণ, দূরবর্তী সংকেত আউটপুট এবং জ্বালানি সরবরাহ পাম্পের সাথে ইন্টারলকিং নিয়ন্ত্রণ। যখন স্তর গেজ 4 উচ্চতম সীমায় পৌঁছায়, তখন জ্বালানি সরবরাহ পাম্প স্বয়ংক্রিয়ভাবে (অথবা ম্যানুয়ালি) জ্বালানি সরবরাহ বন্ধ করবে (এবং অপারেটিং বক্সে স্থিতি প্রদর্শন করবে); যখন নিম্নতম সীমায় পৌঁছায়, তখন জ্বালানি সরবরাহ পাম্প স্বয়ংক্রিয়ভাবে (অথবা ম্যানুয়ালি) জ্বালানি সরবরাহ শুরু করবে; যখন নিম্নতম সীমায় পৌঁছায়, তখন জ্বালানি ইনজেকশন পাম্প কাজ বন্ধ করে দেবে এবং সতর্কতা সংকেত দেবে।
- পুনরুদ্ধার জ্বালানি ট্যাঙ্কের লেভেল নিয়ন্ত্রণ: জ্বালানি ট্যাঙ্কের লেভেল রিয়েল-টাইমে সনাক্ত করা, দূরবর্তী সংকেত আউটপুট এবং জ্বালানি সরবরাহ পাম্পের সাথে ইন্টারলকিং নিয়ন্ত্রণ। যখন লেভেল গেজ ২ ঊর্ধ্বসীমায় পৌঁছায়, তখন স্বয়ংক্রিয়ভাবে প্রধান জ্বালানি ট্যাঙ্কে জ্বালানি সরবরাহ করা হবে এবং নিম্নসীমায় পৌঁছালে সতর্কতা দেওয়া হবে; যখন নিম্নসীমায় পৌঁছায়, জ্বালানি সরবরাহ পাম্প স্বয়ংক্রিয়ভাবে জ্বালানি সরবরাহ বন্ধ করে দেবে এবং সতর্কতা দেবে।
- তাপমাত্রা নিয়ন্ত্রণ: প্রধান তেল ট্যাঙ্কটিতে রিমোট সিগন্যাল আউটপুটসহ একটি তেল তাপমাত্রা সনাক্তকরণ যন্ত্র সজ্জিত রয়েছে। তেল ট্যাঙ্কের বৈদ্যুতিক হিটার ক্লোজড-লুপ নিয়ন্ত্রণ প্রদান করে। যখন তেলের তাপমাত্রা 20℃ এর নিচে থাকে, তখন বৈদ্যুতিক হিটার স্বয়ংক্রিয়ভাবে কাজ শুরু করে; যখন তা 40℃ এর উপরে থাকে, তখন হিটারটি স্বয়ংক্রিয়ভাবে বন্ধ হয়ে যায়। এটি নিশ্চিত করে যে তেলের তাপমাত্রা একটি নির্দিষ্ট পরিসরে স্থিতিশীল থাকে।
বৈদ্যুতিক নিয়ন্ত্রণ ব্যবস্থার পরিবর্তন
মূল লুব্রিকেশন নিয়ন্ত্রণ ব্যবস্থার নিয়ন্ত্রণের সঠিকতা কম এবং রক্ষণাবেক্ষণের খুচরা যন্ত্রাংশ কেনায় অসুবিধা থাকায় এটিকে পুনরায় ডিজাইন ও তৈরি করতে হয়েছে। একটি PLC S7-200 নিয়ন্ত্রণ ব্যবস্থা ব্যবহার করে নিম্নলিখিত কাজগুলো সম্পন্ন করা হয়:
- লুব্রিকেশন সিস্টেম ম্যানুয়ালি চালু করা, তেল ইনজেকশন পাম্প কম গতিতে চলে, সলেনয়েড ভাল্ভ বিদ্যুৎবিহীন হয়ে যায় এবং তেল আনলোডেড অবস্থায় সঞ্চালিত হয়।
- PLC স্ট্রিপ স্টিলের চলন্ত অ্যানালগ সংকেত (4-20mA) এবং সোলেনয়েড ভালভের সুইচ সংকেত (প্যাসিভ পয়েন্ট) সরবরাহ করে ডিসি গভর্নরের সাথে একটি বদ্ধ লুপ গঠন করে। তেল দেওয়ার মেশিনের নিয়ন্ত্রণ ক্যাবিনেটটি স্ট্রিপের চলন্ত গতির অ্যানালগ সংকেতের ভিত্তিতে ডিসি গভর্নর দ্বারা সমন্বয় করা হয়। মোটরের গতি জ্বালানি ইনজেকশন পাম্পের প্রবাহকে নিয়ন্ত্রণ করে। নিয়ন্ত্রণ ক্যাবিনেটে মোটরের গতির একটি ডিজিটাল ডিসপ্লে রয়েছে।
- কন্ট্রোল ক্যাবিনেটটিতে ম্যানুয়াল এবং অটোমেটিক সুইচিং ফাংশন রয়েছে: ম্যানুয়াল কন্ট্রোল মোডে (সাইটে ম্যানুয়াল প্রায়োরিটি), অপারেটর PLC দ্বারা সরবরাহিত স্ট্রিপ গতির অ্যানালগ সংকেতের উপর নির্ভর করে না, বরং অপারেটর মোটরের গতি ম্যানুয়ালি সামঞ্জস্য করে ফিউয়েল ইনজেকশন পাম্প নিয়ন্ত্রণ করে। অটোমেটিক কন্ট্রোল মোডে, ফিউয়েল ইনজেকশন পাম্পের জ্বালানি সরবরাহ ইউনিটের স্ট্রিপ গতির সমানুপাতিক; যখন কার্যকরী সিস্টেম ব্যর্থ হয়, তখন স্ট্যান্ডবাই পাম্প স্বয়ংক্রিয়ভাবে চালু হয়। লুব্রিকেশন সিস্টেম চালু হওয়ার পরে অথবা যখন কার্যক্রমের সময় PLC দ্বারা সরবরাহিত স্ট্রিপ গতির সংকেত 10 মিনিট ধরে পাওয়া যায় না, তখন লুব্রিকেশন সিস্টেম স্বয়ংক্রিয়ভাবে বন্ধ হয়ে যায়।
- সিস্টেম অ্যালার্ম, ত্রুটি রিসেট; প্রধান প্যারামিটার প্রদর্শন এবং প্যারামিটার সেটিং।
অন্যান্য সংশ্লিষ্ট সরঞ্জামের পরিবর্তন
- প্রকল্প বাস্তবায়নের সময় সাশ্রয় করার জন্য, বেস স্থাপনের জন্য আসল তেল দেওয়ার মেশিনটি ব্যবহার করার সিদ্ধান্ত নেওয়া হয়েছিল। বেসের ওপর আসল ইনস্টলেশন ছিদ্রের আকার অনুযায়ী, প্রস্থ ১৫০মিমি বাড়ানো হয়েছিল এবং নতুন তেল দেওয়ার ক্যাবিনেট ডিজাইন করা হয়েছিল।
- তেল রোলারের কাজ হলো তেল ইনজেকশন ডিভাইস থেকে তেল রোলারে লুব্রিকেটিং তেল স্থানান্তর করা। তেল ডুবানো রোলারের আসল কাঠামো অনুযায়ী শুধুমাত্র দৈর্ঘ্য ১৫০মিমি বাড়াতে হবে। পুনরায় ডিজাইন এবং তৈরি করতে হবে।
- তেল ছড়ানোর মেশিনের মূল অংশের পরিবর্তনের সাথে সাথে, আসল হাইড্রোলিক, নিউম্যাটিক এবং লুব্রিকেটিং মেশিনের বডি পাইপিংও পরিবর্তন এবং পুনরায় পাইপিং করা উচিত।
পরিবর্তনের পরবর্তী কর্মক্ষমতা
তেল ছড়ানোর মেশিনের পরিবর্তন ২০০৬ সালের জুন মাসে সম্পন্ন হয়েছিল এবং উৎপাদনে চালু হওয়ার পর এটি উৎপাদনের প্রয়োজনীয়তা পূরণ করেছিল। ৩M মিলেনিয়াম রোলারের কোনো উল্লেখযোগ্য ক্ষতি হয়নি, এবং তেল দেওয়ার মেশিনের বাকি অংশ স্বাভাবিকভাবে চালু ছিল।
রোলার অয়েলারের স্বাভাবিক ত্রুটির কারণে, পানজিহুয়া লোহা ও ইস্পাত কোল্ড রোলিং প্লান্টের অন্যান্য ইউনিটগুলো মূলত এগুলোকে বাদ দিয়েছে এবং তার পরিবর্তে স্থিরচার্জ অয়েলার ব্যবহার করেছে। তবে, চমৎকার মিলেনিয়াম রোলের ব্যবহারের কারণে এই পরিবর্তন ভালো ফলাফল দিয়েছে, যার ফলে রোল অয়েলার কোল্ড রোলিং মিলে একটি স্থান করে নিয়েছে। মিলেনিয়াম রোলের বাস্তব ব্যবহার অনুযায়ী, এটি গ্যালভানাইজিং লাইনেও প্রয়োগ করা হয়েছে।