Wstęp
Linia produkcyjna zimnowalcowanej cewki kwasowej Panzhihua New Steel & Vanadium Co., Ltd. Zakładu Walcowni Zimnej została ukończona i wprowadzona do eksploatacji w 2004 roku. Zgodnie z ogólnym planem Panzhihua Iron and Steel, w oddziale w Chengdu w 2006 roku zbudowano jednostandową walczarnię. Cewka stalowa jako surowiec dla tej walczarni ma być dostarczana przez linię produkcyjną zimnowalcowanej cewki kwasowej Zakładu Walcowni Zimnej Panzhihua Iron and Steel. Produkt tej jednostki wymaga stosowania oleju walczarnego w celu zapobiegania rdzewieniu, aby był kompatybilny z emulsją walczarną w kolejnym procesie. Jednostka posiada jedną oryginalną smarownicę elektrostatyczną i jedną smarownicę rolkową. Ponieważ smarownica elektrostatyczna nie jest skuteczna w aplikacji oleju walczarnego, oryginalna smarownica rolkowa pochodzi z połączonej jednostki kwasowo-walcowniczej zakładu. Wady wydajności urządzeń pozostających na stanie horyzontalnym w projekcie modernizacyjnym nie spełniają wymogów produkcyjnych. Z tego powodu do modernizacji oryginalnej maszyny smarującej rolkowej zastosowano rolkę walczarniczą 3M – produkt wysokiej technologii o doskonałych parametrach.
Problemy występujące w oryginalnym smarowniku rolkowym
Zasada działania smarownika rolkowego jest przedstawiona na Rysunku 1.
Kiedy maszyna smarująca zostaje uruchomiona, górna para wałków jest dociskana, a dolna para wałków jest unoszona, dzięki czemu między taśmą stalową a wałkiem smarującym powstaje określony kąt oplatania. Zarówno wałek aplikujący olej, jak i wałek zanurzeniowy są wałkami bocznymi, napędzanymi przez taśmę stalową. Urządzenie natryskowe rozpyla olej z układu smarowniczego na wałek smarujący; poprzez wzajemne ściskanie wałek smarujący przenosi olej na wałek zanurzeniowy; następnie wałek zanurzeniowy równomiernie nakłada olej na taśmę stalową. Nadmiar oleju jest zbierany przez zbiornik i spływa do zbiornika odzysku.
Po modernizacji kompleksu kwasowo-walcowniczego poprawiono wymagania dotyczące wydajności technicznej smarownika. Szczegółowe parametry przedstawiono w Tabeli 1.
Przed modernizacją kompleksu kwasowo-walcowniczego, aby zapobiec powstawaniu na powierzchni blachy stalowej paskowych defektów związanych z brakiem warstwy oleju, zmodernizowano urządzenie wtryskowe smarownika. Dzięki temu ciecz mogła być równomierniej rozpylana na olearzonej rolce, co rozwiązało problem miejscowego braku oleju. Jednak maszyna do natłuszczania nadal ma następujące problemy:
- Szerokość produktu jest niewystarczająca: maksymalna szerokość produktu jednostki wynosi 1150 mm; po jej modernizacji wymagana maksymalna szerokość gotowej blachy stalowej to 1300 mm.
- Konserwacja jest trudna: W tej jednostce przed maszyną smarującą znajduje się tarczowy nóż do przycinania taśmy stalowej, aby dopasować szerokość do długości. Krawędź taśmy po przycięciu ma zadziory, które uszkodzą wałek smarujący. Wałek smarujący jest wykonany z filcu, co sprawia, że łatwo ulega przecięciu przez krawędź taśmy stalowej, co prowadzi do powstawania włókien i luźnych fragmentów. Należy go często wymieniać, a okres między konserwacjami jest krótki.
- Ilość aplikowanego oleju jest trudna do kontrolowania: ze względu na nierównomierne nanoszenie oleju, aby uniknąć miejscowego braku oleju, dodaje się więcej oleju, co prowadzi do nadmiernego nagromadzenia lokalnej filmu olejowej w innych obszarach, co wpływa na proces pakowania i powoduje wysokie zużycie oleju.
- Oryginalny system smarowania ulega awarii, jego system sterowania charakteryzuje się niską precyzją, a części zamienne do konserwacji są trudno dostępne.
Widać, że oryginalna maszyna do natłuszczania nie spełnia potrzeb produkcyjnych po modernizacji linii produkcji gorącowalcowanych zwinięć kwasowanych i musi zostać zmodernizowana.
Modernizacja
Wałek smarujący jest kluczowym elementem maszyny smarującej. Aby poprawić jakość smarowania i wydłużyć żywotność wałka smarującego, zastosowano wałek 3M Millennium. Ponadto, ze względu na zwiększenie szerokości taśmy, należy zwiększyć szerokość oryginalnej szafy do nanoszenia powłoki olejowej, długość górnych i dolnych wałków smarujących oraz długość wałka zanurzeniowego i urządzenia wtryskowego oleju; konieczne jest ponowne skonfigurowanie układów hydraulicznego smarowania i innych instalacji rurociągowych, a system smarowania powłoką olejową oraz system kontroli okresowości wymagają przeprojektowania i wykonania. Szczegóły przedstawiono poniżej:
Rolka górna i dolna do natłuszczania
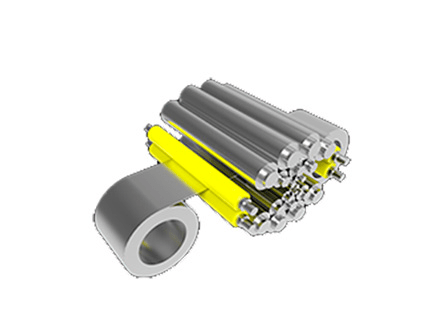
Rolka smarująca jest głównym celem tej modernizacji. Ponieważ oryginalna rolka filcowa ma krótką żywotność, a ilość smaru jest trudna do kontrolowania, koszty produkcyjne i sprzętowe są wysokie, co sprawia, że jej dalsze użytkowanie nie jest opłacalne. Zamiast niej zastosowano specjalistyczny produkt high-tech o doskonałych właściwościach – rolkę 3M Millennium.
Właściwości produktu są następujące:
- Składa się z włókien wysokowytrzymałościowej włókniny. W określonej temperaturze, wilgotności i pod wpływem ciśnienia wycięta część posiada zdolność samozaprawiania. Jej porowata struktura włókniny zapewnia pewien stopień chłonności wody i oleju. Olej może być pośrednio nakładany na zwój poprzez wytłaczanie, a wymagana ilość filmu olejowego może być kontrolowana przez gęstość wałka tysiąclecia, siłę docisku oraz prędkość zwijania. Dlatego efekt smarowania i absorpcji powierzchni zwój jest lepszy niż w przypadku tradycyjnych wałków gumowych i filcowych.
- Porowata struktura pozwala niewielkiej ilości zabrudzeń przenikać w głąb włókniny, co pomaga ograniczyć zadrapania i zanieczyszczenia powierzchni cewki.
- Posiada system tarcia o wysokich parametrach, którego nie dorównują tradycyjne rolki gumowe, stalowe ani filcowe. Ta cecha zapewnia wystarczającą siłę tarcia, co skutecznie zapobiega ślizganiu się rolki i unika powstawania dodatkowych rys na powierzchni cewki.
Tabela 2 przedstawia porównanie właściwości rolki 3M Millennium z tradycyjnymi rolkami gumowymi i filcowymi.
Parametry techniczne rolki 3M Millennium stosowanej w ramach tej modernizacji przedstawiono w Tabeli 3.
Nowo wykonany system smarowania olejowego
Oryginalny system smarowania uległ awarii z powodu długiego okresu eksploatacji i wymaga przeprojektowania oraz wykonania od nowa. Zasada działania nowego systemu przedstawiona jest na Rycinie 2.
System charakteryzuje się następującymi cechami:
- Zawór kontroluje załadunek i rozładunek pompy; nadmiar oleju powracający z komory smarowania spływa do zbiornika odzysku pod wpływem grawitacji; odzyskany olej jest filtrowany i przesyłany do głównego zbiornika w celu ponownego użycia przez pompę doprowadzającą olej.
- Kontrola czystości: System wyposażony jest w filtr ssący, filtr oleju ciśnieniowego oraz filtr odzysku oleju. Główny zbiornik paliwa i zbiornik odzysku paliwa są również wyposażone w filtry powietrza, aby zapewnić czystość oleju i uniknąć zatykania dysz.
- Kontrola poziomu paliwa w zbiorniku głównym: detekcja w czasie rzeczywistym poziomu paliwa w zbiorniku, zdalne wyjście sygnału oraz kontrola powiązana z pompą doprowadzającą paliwo. Gdy wskaźnik poziomu 4 osiągnie górny limit, pompa doprowadzająca paliwo automatycznie (lub ręcznie) zatrzyma dopływ paliwa (i wyświetli status na skrzynce sterowniczej); gdy osiągnięty zostanie dolny limit, pompa doprowadzająca paliwo automatycznie uruchomi się (lub ręcznie) w celu uzupełnienia paliwa; gdy osiągnięty zostanie dolny limit, pompa wtryskowa przestanie pracować i wyda alarm.
- Kontrola poziomu w zbiorniku odzysku paliwa: bieżąca detekcja poziomu paliwa w zbiorniku, zdalne wyjście sygnału oraz sterowanie sprzężone z pompą doprowadzającą paliwo. Gdy miernik poziomu 2 osiągnie górny limit, automatycznie doprowadza się paliwo do głównego zbiornika paliwa, a przy osiągnięciu dolnego limitu uruchamiany jest alarm; gdy osiągnięty zostanie dolny limit, pompa doprowadzająca paliwo automatycznie zatrzymuje dopływ paliwa i uruchamia alarm.
- Kontrola temperatury: Główny zbiornik oleju jest wyposażony w przyrząd do pomiaru temperatury oleju z wyjściem sygnału zdalnego. Grzałka elektryczna zbiornika oleju realizuje kontrolę obwodu zamkniętego. Gdy temperatura oleju jest niższa niż 20℃, grzałka elektryczna automatycznie się włącza; gdy jest wyższa niż 40℃, grzałka automatycznie się wyłącza. Zapewnia to stabilizację temperatury oleju w określonym zakresie.
Modyfikacja systemu sterowania elektrycznego
Oryginalny system kontroli smarowania wymaga przeprojektowania i wykonania ze względu na niską precyzję sterowania oraz trudności w zakupie części zamiennych do konserwacji. Wykorzystano samodzielnie zestaw systemu sterowania PLC S7-200, aby zrealizować następujące funkcje:
- Ręczne uruchomienie systemu smarowania, pompa wtryskowa pracuje na niskich obrotach, elektrozawór jest wyłączony zasilania, a olej krąży w stanie bez obciążenia.
- PLC dostarcza sygnał analogowy prędkości biegu taśmy stalowej (4-20mA) oraz sygnał przełączający elektrozaworu (punkt pasywny), tworząc obwód zamknięty z regulatorem DC. Szafa sterownicza maszyny smarującej jest regulowana przez regulator DC na podstawie sygnału analogowego prędkości biegu taśmy. Prędkość silnika kontroluje przepływ pompy wtryskowej paliwa. Na szafie sterowniczej znajduje się cyfrowy wyświetlacz prędkości silnika.
- Szafa sterownicza jest wyposażona w funkcje przełączania między trybem ręcznym a automatycznym: w trybie sterowania ręcznego (priorytet ręczny na miejscu) operator nie opiera się na sygnale analogowym prędkości taśmy dostarczanym przez PLC, ale ręcznie reguluje prędkość silnika, aby kontrolować pompę wtryskową paliwa. W trybie sterowania automatycznego podaż paliwa do pompy wtryskowej jest proporcjonalna do prędkości taśmy jednostki; gdy system roboczy ulegnie awarii, automatycznie uruchamiana jest pompa zapasowa. Po uruchomieniu systemu smarowania lub gdy przez 10 minut w trakcie pracy nie otrzymywany jest sygnał prędkości taśmy dostarczany przez PLC, system smarowania automatycznie przestaje działać.
- Alarm systemowy, reset awarii; wyświetlacz głównych parametrów oraz ustawianie parametrów.
Inne odpowiednie modyfikacje urządzeń
- Aby skrócić czas realizacji projektu, postanowiono wykorzystać oryginalną maszynę smarowniczą do zamontowania podstawy. Zgodnie z pierwotnymi wymiarami otworów montażowych w podstawie szerokość została powiększona o 150 mm, a nowa szafka smarownicza została zaprojektowana.
- Funkcją wałka smarowniczego jest przenoszenie oleju smarnego z urządzenia wtryskowego do wałka smarowniczego. Wystarczy wydłużyć go o 150 mm zgodnie z oryginalną konstrukcją wałka zanurzeniowego. Projektowanie i produkcja zostaną przeprojektowane.
- W związku z modernizacją głównej części smarownicy należy również zmodyfikować i ponownie doprowadzić oryginalne instalacje hydrauliczne, pneumatyczne oraz układ smarowniczy maszyny.
Wydajność po modernizacji
Modernizacja smarownicy została zakończona w czerwcu 2006 roku i po uruchomieniu produkcyjnym spełniła wymagania produkcyjne. Nie stwierdzono widocznych uszkodzeń wałka 3M Millennium, a pozostała część maszyny smarowniczej pracowała normalnie.
Ze względu na inherentne wady olejarki rolkowej, inne jednostki w Zakładzie Przezimnego Walcowania Stali Panzhihua zasadniczo zrezygnowały z jej stosowania, zastępując ją olejarkami elektrostatycznymi. Jednak ta transformacja przyniosła dobre rezultaty dzięki wykorzystaniu doskonałych rolek tysiąclecia, co sprawiło, że olejarka rolkowa nadal znajduje swoje miejsce w walce przezimnej. Zgodnie z rzeczywistym zastosowaniem rolika tysiąclecia, została ona również wykorzystana w linii ocynkowniczej.